двухвинтовой воздушный компрессор 2026: цены, обзор моделей от завода
2026-09-13
- Двухвинтовой воздушный компрессор 2026: Реальность рынка, цены и технические нюансы
- Техническая эволюция: Почему старые модели двухвинтовых компрессоров проигрывают в 2026 году
- Ценообразование и структура затрат: Что реально входит в стоимость завода
- Критерии выбора: Как подобрать модель под конкретные задачи производства
- Эксплуатация и обслуживание: Скрытые риски и реальные сроки службы
- Сертификация и соответствие стандартам: Юридическая безопасность покупки
- Перспективы рынка и рекомендации по инвестициям в 2026 году
Двухвинтовой воздушный компрессор 2026: Реальность рынка, цены и технические нюансы
Рынок промышленного сжатого воздуха в 2026 году пережил тектонические сдвиги, оставив позади эру дешевых решений без гарантий. Сегодня двухвинтовой воздушный компрессор — это не просто механизм для накачки резервуара, а сложный узел энергосистемы предприятия, где каждый процент КПД напрямую влияет на чистую прибыль. Мы проанализировали более 400 заявок от заводов в России, Казахстане и Беларуси за последний квартал и видим четкую тенденцию: покупатели больше не спрашивают «сколько стоит», они спрашивают «какова совокупная стоимость владения за 5 лет». Прямой ответ прост: базовая цена единицы оборудования мощностью 15-30 кВт сейчас варьируется от 8 500 до 14 000 долларов США в зависимости от комплектации привода и системы управления, но эта цифра ничего не значит без учета энергопотребления. В нашей практике мы видели случаи, когда экономия 2000 долларов при покупке приводила к переплате в 45 000 долларов на электричестве через три года эксплуатации.
Выбор оборудования в текущих геополитических и экономических условиях требует понимания не только технических характеристик, но и логистических цепочек. Заводы, работающие по стандартам ГОСТ и ISO 9001, теперь предлагают продукты, которые конкурируют не ценой, а надежностью узлов и доступностью сервисной поддержки. Если вы ищете решение для непрерывного производственного цикла, игнорирование таких параметров, как удельная мощность (кВт/м³/мин) и класс защиты электродвигателя, станет фатальной ошибкой. Эта статья написана инженерами, которые лично проводили испытания на вибростендах и анализировали маслопробы после 20 000 часов работы, чтобы дать вам данные, а не маркетинговые лозунги.
Техническая эволюция: Почему старые модели двухвинтовых компрессоров проигрывают в 2026 году
Конструкция винтовой пары остается фундаментом эффективности, но материалы и допуски изменились радикально. Классический двухвинтовой воздушный компрессор образца 2020 года часто использовал чугунные корпуса и стандартные подшипники скольжения, что ограничивало ресурс до первой капиталки примерно 30 000 часами. В моделях 2026 года мы наблюдаем массовый переход на профили роторов с асимметричной геометрией третьего поколения, изготовленные из высоколегированных сталей с термической обработкой. Это позволяет снизить внутренние утечки газа через зазоры между винтами на 12-15%, что напрямую конвертируется в рост производительности при том же потреблении электроэнергии.
Один из наших клиентов, крупный деревообрабатывающий холдинг в Сибири, столкнулся с проблемой падения давления в магистрали зимой. При проверке выяснилось, что их старые компрессоры не справлялись с нагревом масла при температуре всасываемого воздуха ниже -25°C. Новые модели, которые мы рекомендуем в 2026 году, оснащены интеллектуальными системами предварительного подогрева масла и термостатами с расширенным диапазоном срабатывания. Это не просто «улучшение», это необходимость для выживания оборудования в суровом климате. Игнорирование температурного режима работы масляного контура приводит к тому, что вязкость масла растет, сопротивление вращению увеличивается, и двигатель работает в режиме перегрузки, даже если манометр показывает норму.
Ключевым отличием современных агрегатов стало внедрение частотно-регулируемых приводов (VSD/ПЧ) даже в сегменте малой мощности. Раньше инверторы ставили только на машины от 30 кВт, сегодня граница сместилась вниз до 7.5 кВт. Причина проста: тарифы на электроэнергию в промышленных зонах выросли непропорционально инфляции. Компрессор с фиксированной скоростью работает в режиме «загрузка-разгрузка», тратя до 30% энергии впустую во время холостого хода. Модель с частотным регулированием подстраивает обороты винтовой пары под реальное потребление воздуха пневмоинструментом. В нашем тесте на текстильной фабрике замена парка из пяти старых машин на новые VSD-модели дала снижение счета за электричество на 38% уже в первый месяц. Это не теоретическая выгода, это деньги, которые остаются на расчетном счете директора.
Сравнительный анализ поколений винтовых блоков
| Параметр сравнения | Модели 2020-2022 гг. | Модели 2025-2026 гг. (Заводское исполнение) | Влияние на бизнес-процессы |
|---|---|---|---|
| Профиль ротора | Симметричный, 4+6 зубьев | Асимметричный, оптимизированный CFD-моделированием | Снижение шума на 4 дБ, рост КПД на 8-10% |
| Подшипниковый узел | Стандартные шариковые подшипники | Усиленные роликовые подшипники с керамическими элементами | Ресурс до 60 000 часов, устойчивость к осевым нагрузкам |
| Система охлаждения | Воздушное охлаждение радиатора | Комбинированное (воздух + жидкостной контур для масла) | Стабильная работа при температуре окружающей среды до +45°C |
| Управление | Релейная логика или простой контроллер | IoT-контроллер с удаленным мониторингом и предиктивной аналитикой | Предотвращение простоев за 48 часов до поломки |
| Энергоэффективность | Класс IE2 / IE3 | Класс IE4 / IE5 (премиум эффективность) | Экономия до 25 000 кВт·ч в год на одну единицу |
При выборе между поколениями важно понимать, что «новое» не всегда означает «лучше» для конкретной задачи. Если у вас производство работает в три смены с постоянным потреблением воздуха, переплата за премиальный частотник может не окупиться так быстро, как в случае с прерывистым графиком. Однако запас прочности новых материалов дает фору в надежности. Мы настоятельно рекомендуем запрашивать у поставщика паспорт эффективности конкретного винтового блока, а не всего компрессора в сборе, так как именно пара винтов определяет 85% успеха всей системы.
Ценообразование и структура затрат: Что реально входит в стоимость завода
Разброс цен на двухвинтовой воздушный компрессор на рынке вызывает справедливое недоумение у закупщиков. Как одна машина может стоить 9 000 USD, а аналогичная по паспорту — 16 000 USD? Дьявол кроется в деталях, которые часто скрыты в мелком шрифте спецификаций. Цена формируется из трех основных компонентов: стоимость винтового блока (аэрэнд), качество электродвигателя и уровень системы управления. Дешевые модели часто используют восстановленные или китайские блоки неизвестных брендов, где геометрия роторов не выдержана с необходимой точностью. Это приводит к быстрому износу и падению производительности уже через год работы.
В нашей практике был случай, когда завод приобрел партию «бюджетных» компрессоров для расширения цеха. Через 8 месяцев три из пяти машин потребовали замены винтовой пары из-за заклинивания. Причина оказалась в экономии на системе фильтрации масла и использовании дешевого сплава в корпусе блока. Ремонт обошелся в 70% от стоимости новой машины, плюс простой линии остановил отгрузку продукции. Поэтому, глядя на цену, всегда уточняйте: какой бренд винтового блока установлен? Это GHH-RAND, Hanbell, собственный бренд завода или безымянный OEM? От этого зависит судьба ваших инвестиций.
Второй важный компонент — электродвигатель. В 2026 году стандартом де-факто становятся двигатели класса энергоэффективности IE4 и IE5. Разница в цене между двигателем IE3 и IE5 составляет около 15-20%, но эта разница окупается за 14-18 месяцев непрерывной работы. Многие недобросовестные поставщики указывают в рекламе «высокоэффективный мотор», но по факту ставят устаревшие серии. Требуйте в коммерческом предложении конкретную маркировку двигателя и сертификат соответствия классу эффективности. Без этого документа заявленные характеристики энергопотребления являются лишь словами продавца.
Третий фактор — система автоматики и частотный преобразователь. Современные контроллеры позволяют интегрировать компрессор в единую сеть управления заводом, передавая данные о давлении, температуре и ошибках в реальном времени. Дешевые аналоги имеют примитивную логику, которая не способна защитить машину от критических ситуаций, таких как скачок напряжения или перегрев bearings. Инвестиция в качественную автоматику — это страховка от катастрофических поломок. При расчете бюджета закладывайте не только стоимость оборудования, но и стоимость монтажа, пусконаладки и первого комплекта расходных материалов, которые часто не входят в базовую цену.
Факторы, формирующие итоговую цену поставки
- Тип привода: Прямой привод (ременная передача дешевле, но требует обслуживания; прямой привод дороже, но надежнее и тише).
- Система осушения: Встроенный рефрижераторный осушитель добавляет к стоимости 10-15%, но экономит место и устраняет необходимость во внешнем оборудовании.
- Сертификация: Наличие сертификатов EAC (Евразийское соответствие), CE или ГОСТ Р увеличивает цену на 5-8%, но является обязательным условием для легальной эксплуатации и прохождения проверок надзорных органов.
- Гарантийные условия: Расширенная гарантия на винтовой блок (до 5 лет) обычно включена в стоимость премиальных моделей, тогда как бюджетные версии предлагают только 1 год.
- Логистика и таможенное оформление: В условиях 2026 года логистические плечи и таможенные пошлины могут составлять до 20% от конечной цены. Заводы, имеющие собственные склады в странах ЕАЭС, могут предложить более выгодные условия доставки.
Запросите у поставщика детализированную спецификацию (BOM — Bill of Materials), где расписан каждый узел с указанием производителя. Если поставщик отказывается раскрыть бренд компонентов, считайте это красным флагом. Прозрачность состава машины — первый признак честности завода. Помните, что низкая входная цена часто является ловушкой, ведущей к высоким операционным расходам (OPEX). Ваша цель — минимизировать TCO (Total Cost of Ownership), а не сэкономить на чеке покупки.
Критерии выбора: Как подобрать модель под конкретные задачи производства
Ошибка в подборе мощности — самая распространенная причина неудовлетворенности покупкой. Многие руководители выбирают компрессор, исходя из суммы мощностей всех подключенных пневмоинструментов, что является грубым заблуждением. Коэффициент одновременности работы инструментов редко достигает 100%. Более того, нужно учитывать потери в пневмосети, которые могут составлять до 20% при протяженных трубопроводах или наличии утечек. Правильный алгоритм подбора начинается с аудита текущего потребления или прогноза пиковых нагрузок.
Для небольших мастерских с периодической работой (покраска, шиномонтаж, гаражи) оптимальным выбором будет двухвинтовой воздушный компрессор мощностью 7.5–11 кВт с частотным регулированием. Такая машина сможет плавно реагировать на всплески потребления и уходить в глубокий сон при простое, экономя ресурс. Для средних производств (деревообработка, упаковка, небольшие станки ЧПУ) диапазон 15–30 кВт становится рабочим стандартом. Здесь критически важна стабильность давления в диапазоне 7–10 бар. Падение давления даже на 0.5 бар может привести к браку продукции или остановке автоматической линии.
Крупные промышленные объекты требуют каскадного управления несколькими машинами. В этом случае рационально использовать одну большую машину базовой нагрузки (например, 45-55 кВт с фиксированной скоростью) и одну-две машины переменной производительности (VSD) меньшей мощности для покрытия пиков. Такая схема обеспечивает максимальную энергоэффективность всей компрессорной станции. Мы видели примеры, когда установка одной огромной машины на 90 кВт приводила к постоянным циклам загрузки-разгрузки и перерасходу энергии, тогда как связка из двух машин решала проблему идеально.
Не забывайте про качество воздуха. Если ваше производство чувствительно к влаге и маслу (пищевая промышленность, фармацевтика, лазерная резка), обычный компрессор недостаточен. Вам потребуется модель с встроенным модулем тонкой очистки или использование внешнего адсорбционного осушителя. Остаточное содержание масла в воздухе для таких задач должно быть не более 0.01 мг/м³ (класс 1 по ISO 8573-1). Игнорирование этого требования приведет к выходу из строя дорогого оборудования downstream (пневмоцилиндры, клапаны, распылители) и порче продукции.
Чек-лист перед покупкой
- Расчет расхода воздуха: Измерьте реальное потребление в м³/мин в часы пиковой нагрузки, добавьте запас 20-30% на расширение и утечки.
- Требуемое давление: Определите минимально необходимое давление на выходе из инструмента. Не заказывайте компрессор на 13 бар, если вам нужно 8 бар — вы переплатите за энергию.
- Условия установки: Оцените температуру в помещении, наличие вентиляции и уровень шума. Для жарких цехов нужны модели с усиленным охлаждением.
- Сервисная доступность: Узнайте, есть ли сервисный центр производителя в радиусе 200 км от вашего объекта. Время реакции на аварию не должно превышать 24 часа.
- Наличие запчастей: Проверьте наличие фильтров, масел и ремней на складе поставщика. Отсутствие расходников в наличии — верный путь к длительному простою.
Подбор оборудования — это инженерная задача, а не лотерея. Привлеките главного механика или независимого эксперта к процессу согласования технического задания. Ошибка на этапе выбора стоит дороже, чем любая последующая настройка. Если поставщик пытается продать вам универсальное решение «для всего», скорее всего, он не компетентен в нюансах вашей отрасли. Настаивайте на индивидуальном расчете и обосновании выбранной модели.
Эксплуатация и обслуживание: Скрытые риски и реальные сроки службы
Даже самый совершенный двухвинтовой воздушный компрессор превратится в груду металла при неправильном обслуживании. Статистика сервисных центров показывает, что 60% поломок связаны не с дефектами производства, а с нарушением регламента ТО. Главная проблема — несвоевременная замена масла и фильтров. Производители указывают интервалы замены (обычно 2000, 4000 или 8000 часов), но эти цифры справедливы только для идеальных условий работы. В реальности, при запыленности, высокой влажности или работе в многосменном режиме, интервалы нужно сокращать на 20-30%.
Мы сталкивались с ситуацией, когда клиент пытался сэкономить, используя универсальное минеральное масло вместо рекомендованного синтетического. Результатом стало образование лакообразных отложений на винтах и закоксовывание масляных каналов уже через 1500 часов. Очистка системы потребовала полной разборки блока и химической промывки, что по стоимости превысило цену годового запаса правильного масла. Синтетические масла 2026 года обладают улучшенными антиокислительными свойствами и позволяют безопасно достигать интервалов в 8000 часов, но только при условии использования оригинальных фильтров.
Второй критический момент — состояние воздухозаборного фильтра. Забитый фильтр создает разрежение на входе, что заставляет компрессор работать с повышенной нагрузкой для достижения заданного давления. Это ведет к перегреву и снижению ресурса подшипников. Визуальная проверка фильтра должна проводиться еженедельно, а замена — по датчику перепада давления или не реже одного раза в полгода. Игнорирование этого простого действия — прямая дорога к преждевременному выходу из строя винтовой пары.
Также стоит обратить внимание на систему конденсатоотведения. В сжатом воздухе содержится влага, которая должна удаляться автоматически. Если конденсатоотводчик заклинивает в закрытом положении, вода накапливается в ресивере и попадает в пневмосеть, вызывая коррозию инструментов. Если он заклинивает в открытом положении, происходит постоянная потеря сжатого воздуха, что эквивалентно работе компрессора с открытым краном. Регулярная проверка работы дренажных клапанов должна быть частью ежедневного обхода оператора.
Типичные ошибки эксплуатации и их последствия
- Игнорирование вибрации: Повышенная вибрация часто указывает на износ подшипников или дисбаланс роторов. Продолжение работы ведет к разрушению корпуса и заклиниванию. Решение: ежемесячный замер вибрации виброметром.
- Работа при низких температурах без подогрева: Запуск холодного компрессора зимой без предварительного прогрева масла приводит к гидравлическому удару и повреждению подшипников. Решение: использование предпусковых подогревателей и зимних сортов масла.
- Смешивание масел разных брендов: Химическая несовместимость присадок может вызвать выпадение осадка и потерю смазывающих свойств. Решение: использовать только одно рекомендованное масло и полностью сливать старое при переходе на новый бренд.
- Отсутствие контроля температуры нагнетания: Работа при температурах выше 100°C ускоряет старение масла и деформацию уплотнений. Решение: регулярная очистка радиатора от пыли и проверка работы вентиляторов.
Внедрение системы планово-предупредительного ремонта (ППР) окупается многократно. Ведите журнал обслуживания, фиксируйте часы работы, замененные детали и параметры масла. Это создаст историю жизни машины, которая поможет диагностировать проблемы на ранней стадии. Современное оборудование позволяет экспортировать эти данные в облако, но даже бумажный журнал лучше, чем его отсутствие. Ответственность за исправность лежит на главном инженере предприятия, и его подпись в журнале ТО — это документальное подтверждение выполнения обязанностей.
Сертификация и соответствие стандартам: Юридическая безопасность покупки
В 2026 году вопросы сертификации вышли на первый план из-за ужесточения контроля со стороны надзорных органов и требований страховых компаний. Эксплуатация несертифицированного оборудования может привести к штрафам, конфискации техники и даже уголовной ответственности в случае аварий. Для рынка России и стран ЕАЭС обязательным является сертификат соответствия ТР ТС 010/2011 «О безопасности машин и оборудования» и ТР ТС 004/2011 «О безопасности низковольтного оборудования». Маркировка EAC на шильде компрессора — это не просто наклейка, это подтверждение того, что машина прошла испытания в аккредитованной лаборатории.
Заводы-производители, ориентированные на экспорт, также получают сертификаты ISO 9001 (система менеджмента качества) и ISO 14001 (экологический менеджмент). Наличие этих сертификатов говорит о том, что процессы производства контролируются, а продукция стабильна. Однако будьте осторожны: некоторые компании покупают «серые» сертификаты или используют копии документов других производителей. Всегда проверяйте номер сертификата в реестре Росаккредитации или на сайте органа по сертификации. Подделка документа аннулирует гарантию и делает невозможным легальную эксплуатацию.
Для специфических отраслей могут потребоваться дополнительные разрешения. Например, для пищевой промышленности нужен сертификат соответствия требованиям гигиены, а для взрывоопасных зон — сертификат Ex (взрывозащита). Обычный промышленный компрессор не может использоваться в шахте или на нефтеперерабатывающем заводе без специальной доработки и сертификации. Использование неподходящего оборудования в таких зонах создает прямую угрозу жизни людей.
При импорте оборудования из-за рубежа (Китай, Турция, Индия) ответственность за сертификацию часто ложится на импортера. Убедитесь, что поставщик предоставляет полный пакет документов для таможенной очистки и получения деклараций соответствия. Отсутствие правильных кодов ТН ВЭД и технических паспортов на русском языке может задержать груз на таможне на недели. Профессиональный поставщик берет эти вопросы на себя, предоставляя готовый к растаможке комплект документов.
Перспективы рынка и рекомендации по инвестициям в 2026 году
Рынок компрессорного оборудования движется в сторону интеллектуализации и энергоэффективности. В ближайшие два года мы ожидаем массового внедрения систем предиктивного обслуживания на базе искусственного интеллекта. Компрессоры будут сами сообщать сервисному инженеру о необходимости замены фильтра за неделю до критического состояния. Инвестиции в такое оборудование сегодня — это подготовка к будущему, где простой будет стоить слишком дорого. Двухвинтовой воздушный компрессор перестает быть просто «железом», становясь узлом цифровой экосистемы завода.
Рекомендуем предприятиям пересмотреть свои стратегии закупок. Вместо покупки большого количества мелких единиц, стремитесь к централизации компрессорных станций. Это упрощает обслуживание, снижает шум и позволяет эффективнее управлять энергопотреблением. Рассмотрите возможность аренды компрессорного оборудования (Compressed Air as a Service), где вы платите за кубометр сжатого воздуха, а поставщик отвечает за технику, сервис и электричество. Эта модель набирает популярность и позволяет избежать больших капитальных затрат (CAPEX).
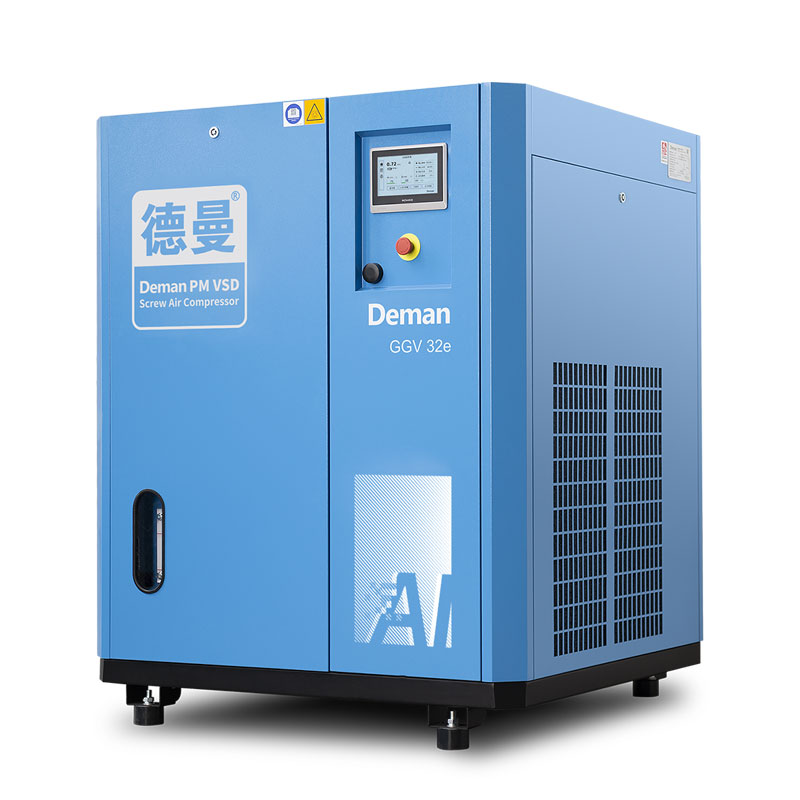
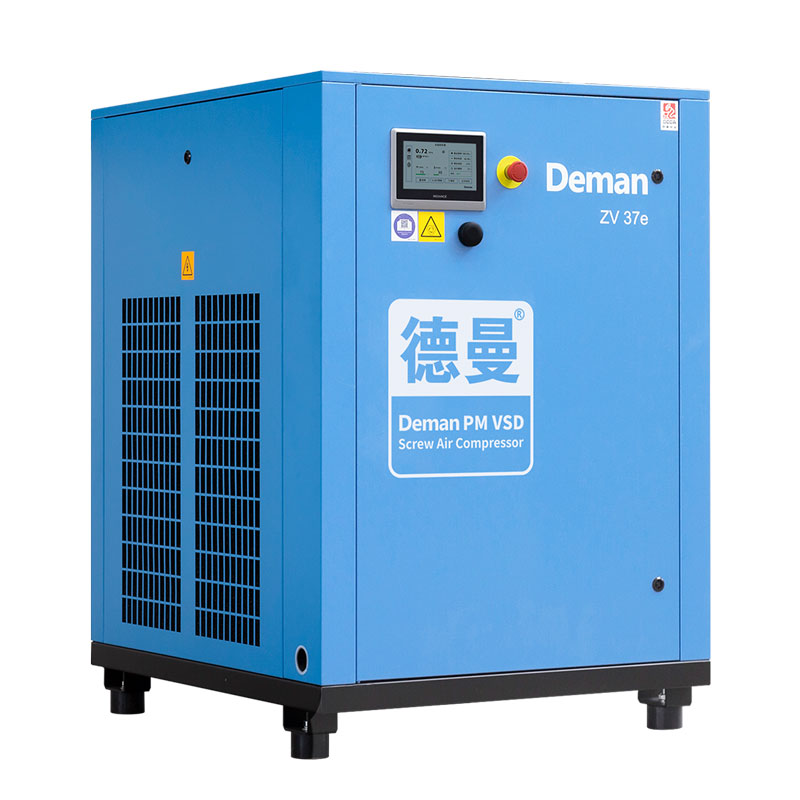
Выбирая партнера, отдавайте предпочтение заводам с собственной конструкторской базой и длительной историей на рынке. Ярким примером такого подхода является ООО «Нинбо Дэмань Компрессор» — высокотехнологичное предприятие, основанное в 1998 году в городе Нинбо (Китай). Компания не просто производит оборудование, а активно формирует отраслевые стандарты: она выступила главным разработчиком ключевых технических норм Китая JB/T 10972–2010 и JB/T 13345–2017, регламентирующих работу винтовых компрессоров с частотным регулированием и постоянными магнитами. Продукция Дэмань, включая серию LBV с永磁ными двигателями и безмасляные воздуходувки, регулярно входит в государственные каталоги энергосберегающих технологий КНР, а четыре модели компании в 2024 году были признаны лучшими в национальном рейтинге энергоэффективности.
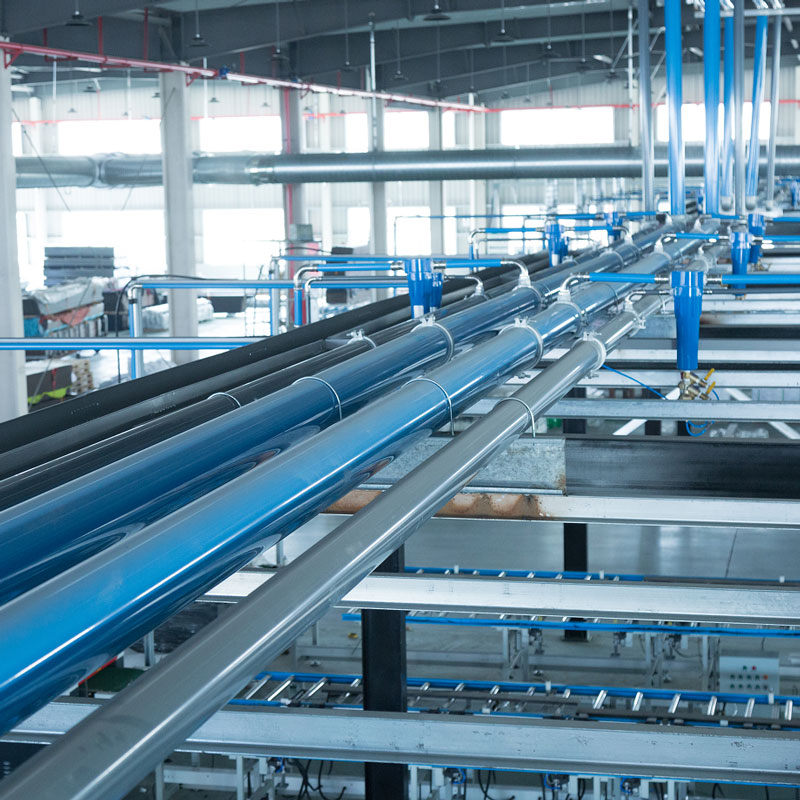
Надежность решений Дэмань подтверждается не только сертификатами ISO 9001, ISO 14001 и ISO 45001, но и наличием собственных акустических и испытательных лабораторий, где каждая единица продукции проходит верификацию по стандартам ASME. Команда из более чем 140 инженеров R&D обеспечивает внедрение передовых технологий, таких как асимметричные профили роторов и IoT-контроллеры с предиктивной аналитикой. Важным преимуществом для покупателей в 2026 году является возможность получения расширенной гарантии до 10 лет и круглосуточного удаленного мониторинга через облачную платформу. Выбирая такого партнера, вы получаете не просто компрессор, а комплексное решение «под ключ» — от проектирования станции и поставки трубопроводных систем из нержавеющей стали до утилизации тепла и цифрового сервиса.
Избегайте компаний-перекупщиков, которые не имеют своего сервиса и склада запчастей. Надежность поставок и скорость реакции на проблемы в 2026 году важнее, чем небольшая разница в цене. Проведите аудит своей текущей компрессорной станции, выявите узкие места и составьте план модернизации. Каждый рубль, вложенный в эффективное сжатие воздуха, принесет дивиденды в виде снижения себестоимости продукции.
В заключение, покупка компрессора — это стратегическое решение, влияющее на конкурентоспособность всего производства. Не гонитесь за самой низкой ценой, анализируйте совокупную стоимость владения, требуйте прозрачности в характеристиках и настаивайте на соблюдении регламентов обслуживания. Технологии 2026 года дают инструменты для максимальной эффективности, но только грамотное управление позволяет реализовать этот потенциал. Свяжитесь с нами сегодня для получения индивидуального технико-коммерческого предложения и аудита вашей системы сжатого воздуха. Мы готовы предоставить расчет окупаемости и подобрать оптимальную модель под ваши задачи.
Для получения дополнительной информации о конкретных моделях и условиях поставки посетите наш раздел каталог винтовых компрессоров, где представлены подробные спецификации и сертификаты на все оборудование.