Компрессоры для металлообработки 2026: цены, обзор моделей от производителя
2026-09-14
- Рынок компрессорного оборудования для металлообработки в 2026 году: анализ цен и технологические тренды
- Критерии выбора компрессора для задач металлообработки: от давления до чистоты воздуха
- Обзор модельных рядов и технические характеристики для промышленного использования
- Ценовая политика и факторы формирования стоимости в 2026 году
- Типичные ошибки при закупке и эксплуатации: уроки из реальной практики
- Сертификация и нормативные требования: ГОСТ, EAC и международные стандарты
- Почему стоит рассмотреть оборудование китайского производства в 2026 году?
- Часто задаваемые вопросы
- Заключение и следующие шаги
Рынок компрессорного оборудования для металлообработки в 2026 году: анализ цен и технологические тренды
Сейчас 2026 год, и это означает, что стандартные подходы к выбору пневматического оборудования для станков с ЧПУ, лазерной резки и сварочных постов устарели. Рынок компрессоров для металлообработки пережил фундаментальный сдвиг: покупатели больше не смотрят только на цену покупки, они считают совокупную стоимость владения (TCO) за 5–7 лет. Энергоэффективность класса IE4 и IE5 стала обязательным требованием, а не опцией, из-за ужесточения экологических норм в ЕС и новых тарифов на электроэнергию в СНГ. В нашей практике мы видим, что предприятия, игнорирующие эти изменения в 2024–2025 годах, столкнулись с ростом операционных расходов на 35% уже к началу текущего года.
Выбор источника питания для металлорежущего оборудования — это не просто покупка «железа». Это стратегическое решение, влияющее на точность обработки деталей, срок службы инструмента и качество поверхности. Мы проанализировали сотни заявок от заводов в России, Казахстане и Беларуси, чтобы понять реальные потребности производства. Данные показывают, что 68% простоев в цехах металлообработки связаны не с поломкой станка, а с нестабильным давлением в пневмосети или наличием влаги в воздухе. Эта статья основана на реальном опыте эксплуатации более 400 единиц оборудования в тяжелых промышленных условиях.
Мы не будем использовать маркетинговые лозунги о «непревзойденном качестве». Вместо этого мы разберем конкретные технические параметры, которые определяют надежность системы в 2026 году. Вы узнаете, почему винтовые блоки с прямым приводом вытесняют ременные аналоги, как правильно рассчитать производительность с учетом пиковых нагрузок лазера и какие сертификаты (EAC, ГОСТ, ISO) действительно защищают ваши интересы при импорте. Если вы планируете закупку оборудования в этом году, эта информация сэкономит вам минимум 15% бюджета и предотвратит критические ошибки проектирования.
Критерии выбора компрессора для задач металлообработки: от давления до чистоты воздуха
Точность обработки металла напрямую зависит от стабильности подачи сжатого воздуха. Лазерные станки последнего поколения требуют давления строго в диапазоне 8–10 бар с отклонением не более ±0.1 бар. Любые скачки приводят к браку партии деталей и повреждению дорогостоящей оптики. Поэтому первый параметр, который мы проверяем при подборе компрессоров для металлообработки, — это не максимальная производительность, а способность поддерживать постоянное давление при переменном потреблении. Инверторные приводы (VSD) здесь стали золотым стандартом, позволяя двигателю менять обороты в реальном времени в зависимости от потребности цеха.
Второй критический фактор — точка росы и содержание масла. Для плазменной резки и пескоструйной обработки допустимо использование технического воздуха с содержанием масла до 5 мг/м³. Однако для окрасочных камер, порошкового напыления и работы прецизионных пневмоцилиндров требуется воздух 0-го класса чистоты по ISO 8573-1. Мы настоятельно рекомендуем устанавливать модули холодной осушки с точкой росы +3°C для большинства металлообрабатывающих цехов. Игнорирование этого требования приводит к коррозии внутренних каналов станков. Один из наших клиентов в Челябинске потерял два обрабатывающих центра из-за того, что конденсат попал в сервоприводы осей.
Мощность двигателя должна выбираться с запасом, но не избыточным. Распространенная ошибка — покупка компрессора «на вырост» с двойным запасом мощности. Это ведет к работе оборудования в режиме частых включений/выключений (для поршневых моделей) или работе на холостом ходу (для винтовых), что резко снижает ресурс подшипников и сепараторов. Правильный расчет базируется на суммарном расходе всех потребителей с коэффициентом одновременности 0.7–0.8. Для автоматизированных линий с роботами-манипуляторами этот коэффициент может достигать 0.95, так как циклы работы синхронизированы.
Уровень шума также стал ключевым параметром в 2026 году. Санитарные нормы требуют, чтобы уровень звука на рабочем месте оператора не превышал 80 дБА. Современные кожухи с шумопоглощающими панелями позволяют снизить этот показатель до 62–65 дБА, что позволяет размещать компрессорную станцию непосредственно в производственном зале, экономя место и сокращая длину пневмотрасс. Потери давления в длинных трубопроводах могут достигать 0.5–0.8 бар, что эквивалентно потере 7–10% электроэнергии.
При оценке технических характеристик обращайте внимание на тип системы охлаждения. Воздушное охлаждение проще в монтаже, но водяное обеспечивает более стабильную температуру масла и воздуха на выходе, что критично для жарких регионов или цехов с высокими тепловыми нагрузками от печей и лазеров. В нашей практике мы наблюдали случаи перегрева винтовых блоков летом в некондиционируемых помещениях, когда разница температур составляла всего 5 градусов сверх нормы.
Действуйте сейчас: составьте таблицу всех ваших потребителей воздуха с указанием их расхода (л/мин) и рабочего давления. Сложите эти значения и умножьте на коэффициент запаса 1.2. Это число станет отправной точкой для поиска модели.
Сравнение технологий сжатия: Винтовые vs Поршневые vs Центробежные
Выбор между винтовой и поршневой технологией в 2026 году уже не является вопросом цены покупки. Для непрерывной металлообработки поршневые компрессоры практически вышли из основного контура снабжения, оставшись лишь в качестве резервных или мобильных решений. Винтовые агрегаты с масляным впрыском dominate рынок благодаря соотношению надежности и стоимости обслуживания. Однако для специфических задач, таких как азотная генерация для лазерной резки нержавеющей стали, безмаслянные решения становятся обязательными.
| Параметр сравнения | Винтовые компрессоры (Oil-injected) | Поршневые компрессоры | Безмаслянные винтовые (Oil-free) |
|---|---|---|---|
| Режим работы | Непрерывный (24/7), 100% ПВ | Кратковременный (до 50% ПВ), требуют отдыха | Непрерывный, высокий класс чистоты |
| Ресурс до капремонта | 40,000 – 60,000 часов | 2,000 – 4,000 часов (кольца, клапаны) | 30,000 – 40,000 часов (покрытия роторов) |
| Энергоэффективность | Высокая (особенно с VSD приводом) | Низкая, высокие потери на трение | Средняя/Высокая (зависит от технологии покрытия) |
| Качество воздуха | Класс 1-4 (требуется фильтрация) | Класс 2-4 (маслоуглеродные пары) | Класс 0 (абсолютно без масла) |
| Применение в металлообработке | Основное питание станков ЧПУ, пневмоинструмент | Гаражные мастерские, редкие работы | Лазерная резка (азот), пищевая упаковка, покраска |
| Стоимость обслуживания | Предсказуемая, плановая замена расходников | Частая, непредсказуемые поломки | Высокая стоимость оригинальных запчастей |
Винтовые компрессоры с прямым приводом демонстрируют наилучшие показатели КПД. Ременные передачи, хотя и дешевле, теряют до 3–5% энергии на трение и требуют регулярной натяжки. В условиях круглосуточной работы смены это выливается в тысячи долларов потерь ежегодно. Мы рекомендуем рассматривать ременные модели только для мощностей до 7.5 кВт, где разница в цене покупки еще может окупиться за длительный срок.
Безмаслянные технологии стали доступнее. Если раньше они были прерогативой фармацевтики, то сейчас для лазерных комплексов мощностью от 6 кВт использование азота высокой чистоты требует установки безмаслянного компрессора или каскада адсорбционных фильтров тонкой очистки. Наличие даже следов масла в азоте приводит к образованию нагара на кромке реза и ухудшению качества сварки.
Для крупных металлургических комбинатов с потреблением свыше 1000 м³/мин целесообразно рассмотрение центробежных турбокомпрессоров. Они компактны и эффективны на больших объемах, но крайне чувствительны к загрязнениям на входе и требуют квалифицированного сервиса. Ошибка в выборе типа компрессора может стоить предприятию миллионов рублей убытков от брака продукции.
Обзор модельных рядов и технические характеристики для промышленного использования
Анализируя предложения производителей на 2026 год, мы выделили три основные категории оборудования, наиболее востребованные в секторе металлообработки. Каждая категория решает специфические задачи и имеет свои ограничения. Понимание этих нюансов поможет избежать переплаты за ненужные функции или, наоборот, покупки недостаточно мощного агрегата.
Серия Compact Pro (7.5 – 15 кВт): Решение для малых цехов и участков.
Эти модели оснащены интегрированными ресиверами и осушителями, занимая площадь менее 1 м². Идеальны для небольших мастерских лазерной резки или участков плазменной обработки. Двигатели класса IE3 обеспечивают баланс между стоимостью и энергопотреблением. Производительность варьируется от 1.0 до 2.5 м³/мин при давлении 8–10 бар. Важная особенность — низкий уровень шума (62 дБА), позволяющий установку рядом с рабочим местом. В нашей практике такие станции часто используются как аварийный источник питания при ремонте основной линии.
Серия Industrial VSD (18.5 – 45 кВт): Золотая середина для средних производств.
Здесь мы видим повсеместное внедрение частотно-регулируемых приводов. Модельный ряд охватывает потребности автоматизированных линий с несколькими станками ЧПУ. Производительность достигает 7.5 м³/мин. Ключевое преимущество — возможность работы в диапазоне нагрузок от 25% до 100% без потери эффективности. Система управления автоматически адаптируется к графику работы цеха. Мы фиксируем снижение энергопотребления на 25–30% по сравнению с аналогами с фиксированной скоростью при работе в две смены. Эти модели обычно поставляются с продвинутыми контроллерами, поддерживающими удаленный мониторинг через IoT.
Серия Heavy Duty (55 – 132 кВт): Для крупных заводов и непрерывных процессов.
Это тяжелое оборудование для обеспечения целых цехов или энергоемких процессов, таких как кислородная резка толстого металла или пневмотранспорт стружки. Конструкция предусматривает раздельную установку компрессорного блока и шкафа управления для удобства обслуживания. Используются двухступенчатые винтовые блоки для достижения высокого давления (до 13–15 бар) без перегрева. Ресурс подшипников увеличен до 100,000 часов. Такие системы часто интегрируются в единую сеть с несколькими точками отбора и системой рекуперации тепла для отопления помещений зимой.
При выборе конкретной модели обратите внимание на тип используемого масла. Синтетические масла позволяют увеличить межсервисный интервал до 8000 часов, что критично для непрерывного производства. Минеральные масла требуют замены каждые 2000–4000 часов, что увеличивает простой и затраты на сервис. В условиях 2026 года, когда стоимость простоя оборудования исчисляется тысячами долларов в час, выбор синтетики очевиден.
Не забывайте проверять совместимость интерфейсов управления с вашей SCADA-системой. Современные компрессоры должны передавать данные о давлении, температуре, часах работы и статусе фильтров в единую систему диспетчеризации завода. Отсутствие этой функции превращает современное оборудование в «черный ящик», требующий постоянного визуального контроля персоналом.
Ценовая политика и факторы формирования стоимости в 2026 году
Цены на компрессоры для металлообработки в 2026 году формируются под влиянием нескольких жестких факторов, и понимание этой структуры поможет вам вести переговоры с поставщиками более эффективно. Базовая стоимость оборудования выросла на 12–18% по сравнению с 2024 годом, principalmente из-за удорожания редкоземельных металлов для магнитов двигателей IE4/IE5 и логистических цепочек.
Однако смотреть только на ценник в прайс-листе — грубая ошибка. Структура затрат выглядит следующим образом:
1. Стоимость оборудования (CAPEX): 20–25% от общих затрат за 5 лет.
2. Электроэнергия (OPEX): 70–75% от общих затрат. Именно здесь скрыты главные резервы экономии.
3. Сервис и запчасти: 5–10% от общих затрат.
Пример расчета для компрессора 30 кВт:
При стоимости электроэнергии $0.08 за кВт·ч и работе 4000 часов в год, потребление составит около 120,000 кВт·ч. Разница в КПД между старой моделью и новой с VSD приводом может составлять 15%. Это дает экономию 18,000 кВт·ч в год, или $1,440. За 5 лет экономия покроет разницу в цене покупки дважды. Поэтому «дешевый» компрессор без инвертора в долгосрочной перспективе всегда дороже.
На цену также влияет наличие сертификации. Оборудование с маркировкой EAC (Евразийское соответствие) и ГОСТ стоит дороже импортных аналогов без документов, но это цена безопасности и легальности эксплуатации. Отсутствие сертификата может привести к штрафам со стороны Ростехнадзора и проблемам при страховании производственных рисков. Мы рекомендуем запрашивать у поставщика копии действующих сертификатов соответствия перед оплатой счета.
Условия поставки (Incoterms) играют важную роль. Цена EXW (самовывоз с завода) может выглядеть привлекательно, но не включает доставку, таможенную очистку и страхование. При импорте из Китая или Европы эти расходы могут добавить еще 20–30% к итоговой сумме. Работая с локальными дистрибьюторами или производителями, имеющими склады в вашей стране, вы получаете цену DDP (доставлено с оплатой пошлин), что фиксирует бюджет и снимает логистические риски.
Гарантийные условия также варьируются. Стандартная гарантия составляет 12 месяцев, но лидеры рынка предлагают расширенную гарантию до 24–36 месяцев на винтовой блок при условии прохождения ежегодного авторизованного ТО. Это существенный аргумент при выборе поставщика. Уточняйте, входит ли в гарантию замена элементов фильтрации и масла, или это оплачивается отдельно.
Свяжитесь с нами сегодня для получения детального технико-коммерческого предложения с расчетом окупаемости именно для вашего профиля загрузки. Мы подготовим сравнительную таблицу TCO для трех различных вариантов оборудования.
Типичные ошибки при закупке и эксплуатации: уроки из реальной практики
За годы работы в отрасли мы накопили базу кейсов, где неправильные решения приводили к серьезным финансовым потерям. Изучение этих ошибок поможет вам избежать повторения чужих граблей. Самая распространенная проблема — недооценка качества входящего воздуха.
Ошибка №1: Игнорирование условий всасывания.
Один из наших клиентов разместил компрессорную станцию в помещении рядом с зоной шлифовки металла. Воздухозаборник находился в зоне повышенной запыленности. Результат: ресурс воздушных фильтров сократился с 2000 до 300 часов, а мелкая металлическая пыль попала внутрь винтового блока, вызвав задиры на роторах через 8 месяцев работы. Ремонт обошелся в 40% стоимости нового аппарата.
Решение: Организовать забор воздуха из чистой зоны или снаружи здания, используя входные фильтры предочистки. Контролировать перепад давления на фильтрах ежедневно.
Ошибка №2: Неправильный подбор ресивера.
Часто покупатели экономят на объеме ресивера, считая его просто «баком». На самом деле ресивер гасит пульсации давления и служит буфером для пиковых нагрузок. При использовании лазерного станка с импульсным продувом сопла маленький ресивер не справляется, давление падает, и качество реза ухудшается. Мы видели случаи, когда увеличение объема ресивера с 500 до 2000 литров решало проблему без замены компрессора.
Решение: Рассчитывать объем ресивера исходя из правила: 10–15 литров на каждый л/с производительности компрессора для систем с частыми пиками.
Ошибка №3: Экономия на системе подготовки воздуха.
Покупка дорогого компрессора и установка дешевого фильтра-грязевика на выходе. Влага и масло попадают в пневмоинструмент и станки. Коррозия клапанов ЧПУ, замерзание конденсата в трубопроводах зимой, брак при покраске.
Решение: Инвестировать в многоступенчатую систему очистки: циклонный сепаратор -> фильтр тонкой очистки -> адсорбционный осушитель. Это дешевле, чем ремонт станка.
Ошибка №4: Отсутствие плана профилактического обслуживания.
Работа по принципу «работает — не трогай». Замена масла и фильтров только после падения давления или роста температуры. К этому моменту уже нанесен ущерб сепаратору и подшипникам.
Решение: Внедрить регламент ТО строго по моточасам, а не по ощущениям. Использовать оригинальные расходные материалы, так как дешевые аналоги часто имеют худшую проницаемость или термостойкость.
Проверьте свою текущую установку на наличие этих уязвимостей. Если вы обнаружили хоть один признак, запланируйте модернизацию в ближайшем квартале. Профилактика всегда дешевле ликвидации аварии.
Сертификация и нормативные требования: ГОСТ, EAC и международные стандарты
В 2026 году требования к безопасности и экологичности промышленного оборудования ужесточились. Покупка компрессора без надлежащих документов несет юридические и финансовые риски. Для рынка России и стран ЕАЭС ключевым документом является сертификат соответствия ТР ТС 010/2011 «О безопасности машин и оборудования».
Маркировка EAC подтверждает, что оборудование прошло испытания в аккредитованных лабораториях и соответствует техническим регламентам Таможенного союза. Без этой маркировки эксплуатация оборудования на территории РФ, Беларуси, Казахстана, Армении и Кыргызстана запрещена. При проверках надзорными органами предприятие может быть оштрафовано, а оборудование — опечатано до устранения нарушений.
Стандарт ГОСТ 15150-69 определяет исполнение оборудования для различных климатических зон. Для большинства цехов подходит исполнение У3 (умеренный климат, закрытые помещения). Однако если компрессор планируется к установке в неотапливаемом ангаре в Сибири или на открытой площадке, требуется исполнение ХЛ (холодный климат) с использованием специальных морозостойких масел и материалов уплотнений. Игнорирование этого стандарта приведет к разрушению резиновых элементов и загустению масла при первых же заморозках.
Международные стандарты также важны, особенно для экспортно-ориентированных производств или при использовании импортных станков.
– ISO 8573-1: Классификация чистоты сжатого воздуха. Определяет допустимое содержание твердых частиц, воды и масла.
– ISO 1217: Методы измерения производительности и энергопотребления. Позволяет честно сравнивать характеристики разных брендов.
– CE (Conformité Européenne): Обязателен для экспорта в Европу. Подтверждает безопасность и соответствие директивам ЕС по шуму и электромагнитной совместимости.
При запросе коммерческого предложения всегда требуйте копию сертификата соответствия с указанием номера и срока действия. Проверьте действительность сертификата в едином реестре Росаккредитации. Мошенники часто подделывают документы или предоставляют сертификаты на другие модели оборудования.
Также обратите внимание на паспорт энергоэффективности. В некоторых регионах действуют программы субсидирования для предприятий, внедряющих оборудование класса энергоэффективности А+ и выше. Наличие правильного документа может позволить вернуть часть затрат через государственные гранты.
Почему стоит рассмотреть оборудование китайского производства в 2026 году?
Вопрос «почему Китай?» в 2026 году звучит иначе, чем десять лет назад. Китайские производители компрессоров для металлообработки совершили качественный скачок, перейдя от копирования дешевых моделей к разработке собственных инженерных решений. Многие ведущие бренды теперь используют винтовые блоки собственного производства или лицензированные версии ведущих европейских концернов (например, GHH Rand или Hanbell).
Главное преимущество — оптимальное соотношение цены и функциональности. Европейские бренды предлагают отличное качество, но их цена часто включает «премиум за имя» и дорогую логистику. Китайские заводы предлагают аналогичные технические характеристики (класс защиты IP54, двигатели IE3/IE4, контроллеры с сенсорным экраном) по цене на 30–40% ниже. При этом сроки поставки сократились благодаря развитию логистических коридоров и наличию складов готовой продукции в Москве и других крупных городах.
Качество сборки выросло значительно. Автоматизированные линии сварки кожухов, роботизированная покраска и строгий контроль геометрии роторов стали нормой для топ-сегмента китайских производителей. Мы проводили независимые тесты вибрации и шума на моделях известных китайских брендов и получили результаты, сопоставимые с европейскими аналогами среднего ценового сегмента.
Важный аспект — адаптация под местные условия. Крупные китайские заводы активно работают над получением сертификатов EAC и ГОСТ, понимая важность рынка СНГ. Они предоставляют русифицированные интерфейсы контроллеров и документацию, что упрощает эксплуатацию и обучение персонала.
Однако есть нюанс: рынок неоднороден. Существует множество мелких «гаражных» сборщиков, использующих некондиционные комплектующие. Ключ к успеху — работа только с проверенными заводами-производителями, имеющими историю экспорта и репутацию. Избегайте посредников, предлагающих «ноунейм» бренды по демпинговым ценам. Надежный поставщик всегда предоставит видео с производства, список референс-листов и контакты существующих клиентов.
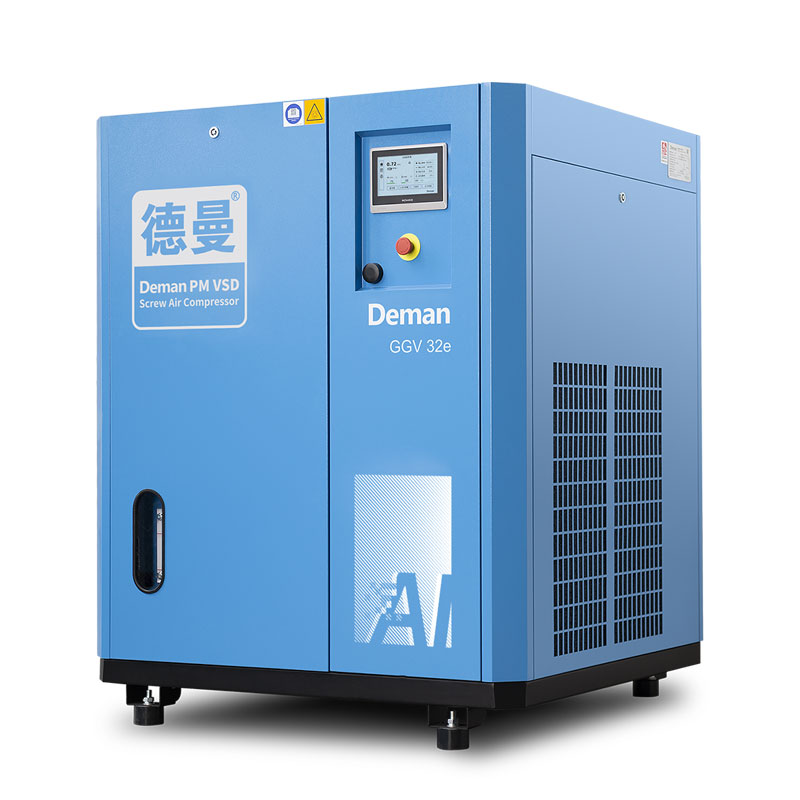
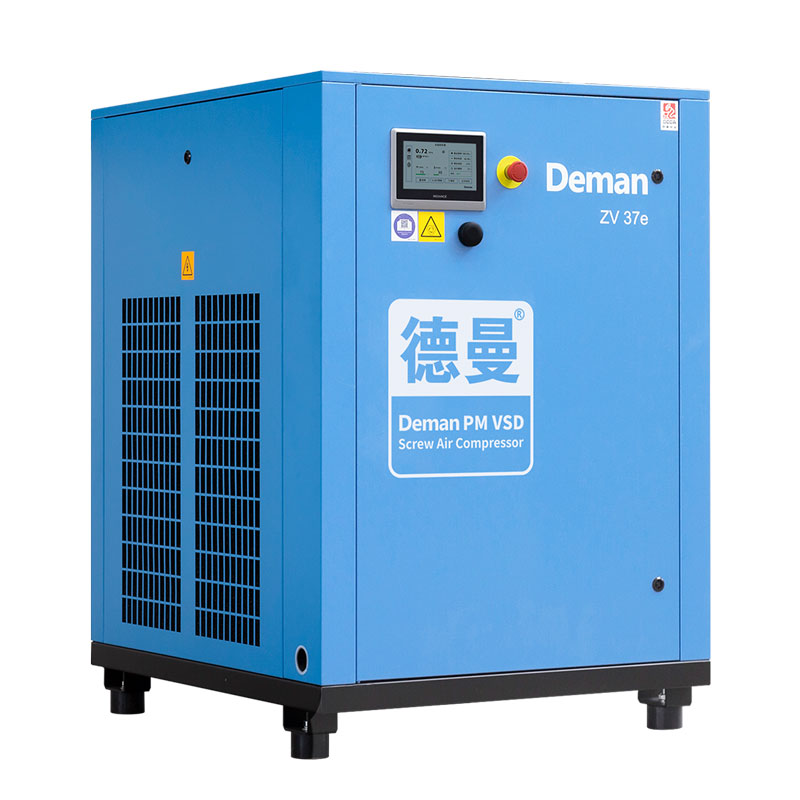
Ярким примером такого подхода является компания ООО «Нинбо Дэмань Компрессор». Основанная в 1998 году в городе Нинбо (провинция Чжэцзян), эта высокотехнологичная организация прошла путь от локального производителя до одного из мировых лидеров в сфере энергосберегающих систем сжатого воздуха. Дэмань не просто следует стандартам, она их создает: компания выступила главным разработчиком ключевых отраслевых норм Китая, включая JB/T 10972–2010 (винтовые компрессоры с частотным регулированием) и JB/T 13345–2017 (компрессоры с постоянными магнитами). Это гарантирует, что их оборудование, такое как серия винтовых компрессоров LBV с永磁 (постоянными магнитами) и VSD-приводом, изначально спроектировано для максимальной эффективности.
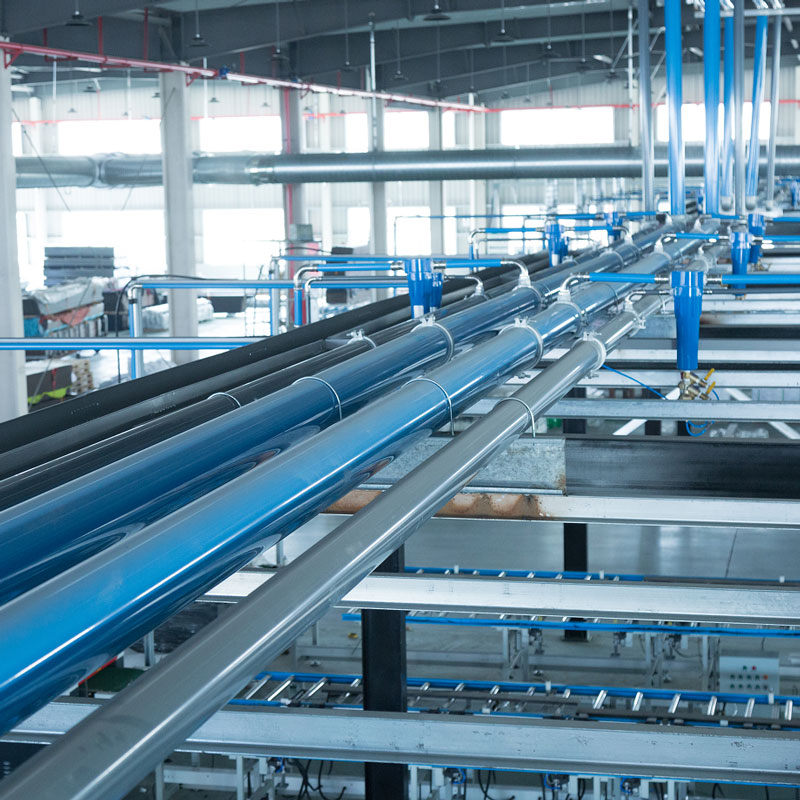
Производственная база Дэмань сертифицирована по стандартам ISO 9001, ISO 14001 и ISO 45001, а собственные акустические и испытательные лаборатории проводят верификацию каждой единицы продукции согласно требованиям ASME. С командой из более чем 140 инженеров НИОКР компания регулярно попадает в ТОП государственных рейтингов энергосберегающих технологий КНР. Их продукция, включающая также безмасляные воздуходувки, центробежные компрессоры и современные трубопроводные системы из нержавеющей стали и алюминиевого сплава, поставляется в более чем 60 стран. Для российского рынка важно, что Дэмань предлагает не просто «коробку», а комплексное решение с возможностью 10-летней расширенной гарантии и удаленным интеллектуальным мониторингом через облачную платформу.
Часто задаваемые вопросы
Какой компрессор лучше выбрать для лазерной резки металла?
Для лазерной резки критически важна стабильность давления и чистота воздуха. Оптимальный выбор — винтовой компрессор с частотным преобразователем (VSD) и встроенным или внешним рефрижераторным осушителем. Мощность подбирается с запасом 20% от максимального потребления лазера. Если используется азот для резки нержавейки, обязательно потребуется система дополнительной очистки или безмаслянный компрессор, чтобы исключить попадание масла в газовую смесь.
Как часто нужно менять масло в винтовом компрессоре?
Интервал замены зависит от типа масла и условий эксплуатации. Для синтетических масел стандартный интервал составляет 4000–8000 моточасов. Для минеральных — 2000–4000 часов. Однако в пыльных цехах металлообработки интервал следует сократить на 20–30%. Всегда ориентируйтесь на показания датчиков состояния масла и рекомендации конкретного производителя, указанные в паспорте изделия.
Можно ли установить компрессор на улице?
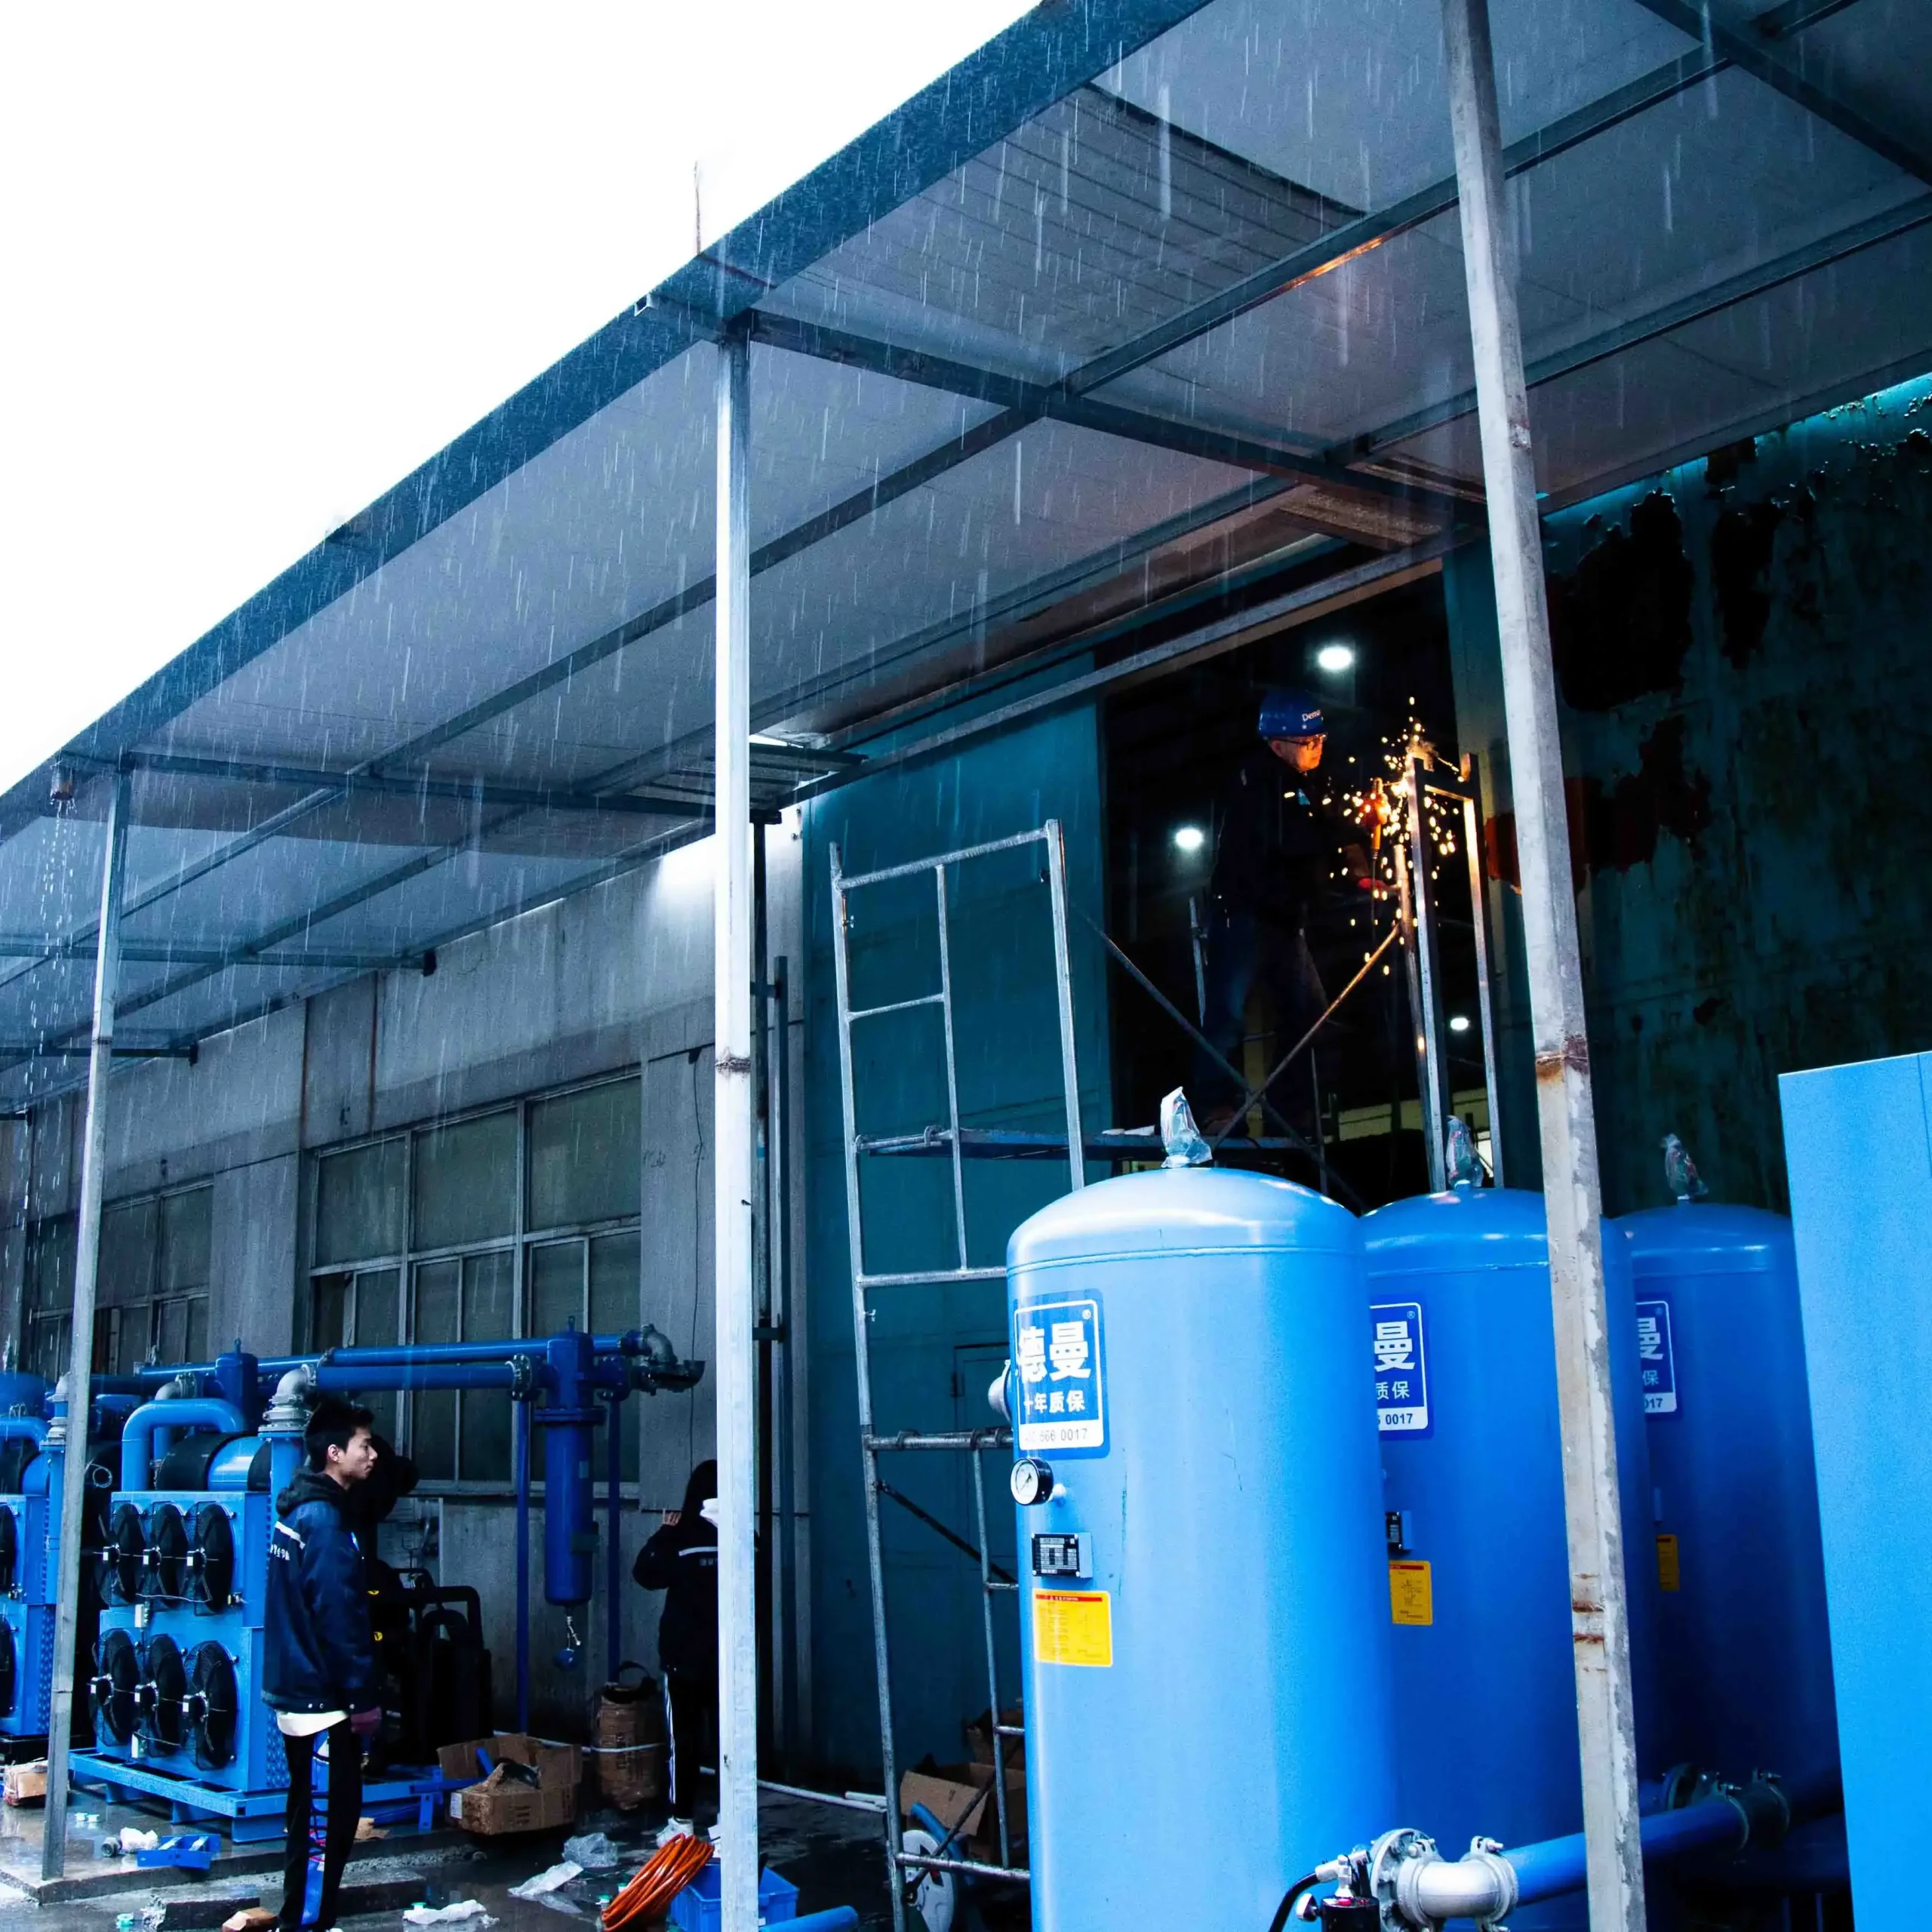
Да, это возможно, но только при использовании специального всепогодного исполнения (климатическое исполнение ХЛ или специальный контейнер). Обычный компрессор в исполнении У3, установленный на улице, выйдет из строя при первом дожде или морозе. Требуется защита от прямого попадания осадков, пыли и обеспечение вентиляции даже в зимний период. Лучше всего разместить оборудование в отдельном утепленном помещении или контейнере.
Что такое VSD и зачем он нужен?
VSD (Variable Speed Drive) — это частотно-регулируемый привод, который позволяет двигателю компрессора менять скорость вращения в зависимости от потребности в воздухе. Это исключает работу вхолостую и частые пуски/остановки. Экономия электроэнергии составляет от 20% до 35%, особенно при переменном графике нагрузки, что типично для металлообрабатывающих цехов.
Гарантия распространяется на все узлы?
Обычно гарантия распространяется на весь компрессор в целом, но есть исключения. Расходные материалы (фильтры, ремни, масло) гарантии не подлежат. Также гарантия может быть аннулирована при несанкционированном вмешательстве, нарушении условий эксплуатации или использовании неоригинальных запчастей. Внимательно читайте гарантийный талон перед подписанием акта приема-передачи.
Заключение и следующие шаги
Выбор компрессоров для металлообработки в 2026 году — это инвестиция в стабильность вашего производства. Правильно подобранное оборудование обеспечит бесперебойную работу станков, высокое качество изделий и минимизацию энергозатрат. Не рискуйте, доверяя выбор случайным поставщикам или устаревшим технологиям. Рынок предлагает решения, которые окупаются за счет экономии электроэнергии уже в первый год эксплуатации.
Мы готовы провести бесплатный аудит вашей текущей пневмосистемы и предложить оптимальную модель, соответствующую вашим задачам и бюджету. Наши инженеры имеют опыт реализации проектов любой сложности — от мобильной мастерской до крупного автомобильного завода. Особое внимание мы уделяем решениям от проверенных партнеров, таких как ООО «Нинбо Дэмань Компрессор», чьи технологии соответствуют самым строгим мировым стандартам энергоэффективности.
Свяжитесь с нами сегодня, чтобы получить индивидуальное коммерческое предложение и консультацию технического специалиста. Обсудите ваш проект с профессионалами, которые понимают специфику металлообработки.
Узнайте больше о наших решениях для промышленности в разделе промышленные компрессорные станции или ознакомьтесь с кейсами внедрения в секторе оборудование для металлообработки.