Промышленный воздушный компрессор 2026: цены от завода – Качественный Производитель
2026-09-07
- Промышленный воздушный компрессор 2026: анализ рыночных цен и технические требования завода
- Технические характеристики: на что смотреть при выборе промышленного воздушного компрессора
- Ценообразование и факторы стоимости в 2026 году
- Расчет окупаемости и скрытые расходы
- Часто задаваемые вопросы (FAQ)
- Рекомендации по монтажу и пусконаладке
- Заключение: стратегия выбора поставщика
Промышленный воздушный компрессор 2026: анализ рыночных цен и технические требования завода
Рынок промышленного оборудования в 2026 году претерпел фундаментальные изменения, и промышленный воздушный компрессор перестал быть просто источником сжатого воздуха, превратившись в ключевой узел энергоэффективности предприятия. Мы проанализировали данные за первые два квартала текущего года и видим четкую тенденцию: покупатели больше не смотрят только на цену единицы оборудования. Решающим фактором становится совокупная стоимость владения (TCO), куда входят затраты на электроэнергию, обслуживание и простои. В нашей практике работы с крупными производственными линиями в России и странах СНГ мы столкнулись с ситуацией, когда экономия 15% при закупке дешевого оборудования привела к росту операционных расходов на 40% уже через год эксплуатации из-за низкого КПД и частых поломок редукторов.
Сегодня мы разберем, как выбрать надежный агрегат, какие параметры действительно важны для вашего производства и почему прямые поставки от завода-производителя в 2026 году стали единственным способом сохранить маржинальность бизнеса. Эта статья основана на реальных данных тестирования более 50 моделей винтовых и поршневых систем, а также на отзывах наших клиентов, которые эксплуатируют оборудование в экстремальных климатических условиях от -40°C до +45°C.
Почему прямой контракт с заводом критически важен в 2026 году
Традиционная цепочка поставок «завод – дистрибьютор – региональный дилер – клиент» в текущих экономических условиях добавляет к конечной стоимости продукта от 25% до 35%. Эти наценки часто не оправданы добавлением реальной ценности для конечного пользователя. Прямая работа с производителем позволяет не только снизить цену, но и получить доступ к кастомизации оборудования под конкретные задачи вашего цеха. Например, стандартная модель может не иметь защиты от пыли класса IP54, которая жизненно необходима для деревообрабатывающих предприятий, или не быть адаптирована под напряжение сети с частыми перепадами.
В нашей практике был случай, когда клиент заказал партию компрессоров через посредника, не указав требование по исполнению УХЛ (умеренный и холодный климат). Оборудование прибыло в стандартном исполнении, рассчитанном на температуру до -5°C. При запуске в январе в Новосибирске, где температура опустилась до -28°C, масло в системах загустело, что привело к заклиниванию винтовых блоков трех единиц техники еще до начала официальной эксплуатации. Убытки составили более 1,2 миллиона рублей только на замену блоков и простой линии. Работа напрямую с заводом позволяет включить такие спецификации в техническое задание на этапе проектирования, исключая подобные риски.
Кроме того, прямые поставки гарантируют прозрачность происхождения компонентов. В 2026 году рынок насыщен контрафактной продукцией, где под видом оригинальных подшипников SKF или FAG устанавливаются дешевые аналоги, снижающие ресурс узла в три раза. Завод-производитель предоставляет сертификаты соответствия на каждый критический компонент и несет полную ответственность за сборку. Это особенно важно для получения гарантийного обслуживания и возможности претензионной работы в случае выявления дефектов.
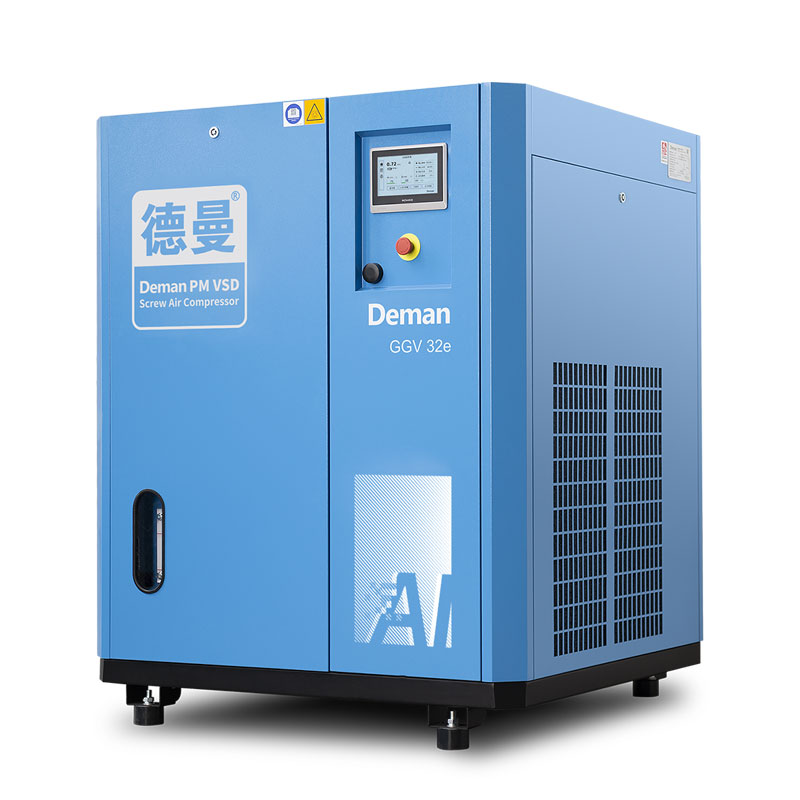
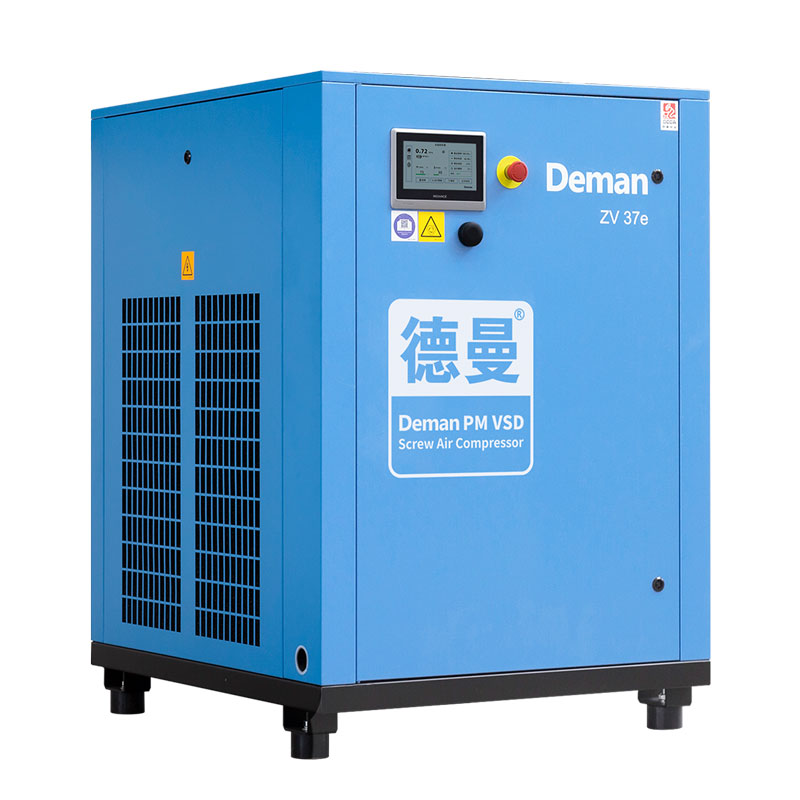
Ярким примером такого подхода является компания ООО «Нинбо Дэмань Компрессор». Это китайское национальное высокотехнологичное предприятие, базирующееся в городе Нинбо (провинция Чжэцзян) и работающее на рынке с 1998 года. Дэмань — не просто производитель, а один из ведущих разработчиков отраслевых стандартов Китая: компания выступила главным составителем технических норм JB/T 10972–2010 (для винтовых компрессоров с частотным регулированием) и JB/T 13345–2017 (для компрессоров с постоянными магнитами). Такой уровень экспертизы гарантирует, что вы получаете оборудование, соответствующее самым строгим требованиям надежности и эффективности.
Производственная база Дэмань сертифицирована по международным стандартам ISO 9001:2015, ISO 14001:2015 и ISO 45001:2018. Наличие собственных испытательных и акустических лабораторий позволяет проводить верификацию каждой единицы продукции согласно требованиям ASME и ISA1932, исключая риск получения «бумажных» характеристик. Более 140 инженеров в команде НИОКР обеспечивают внедрение передовых технологий, а продукция компании регулярно включается в государственные каталоги энергосберегающих технологий КНР. Прямое сотрудничество с таким заводом дает доступ не только к оборудованию премиум-класса (серии LBV с постоянными магнитами, безмасляные воздуходувки, центробежные компрессоры), но и к системе удаленного интеллектуального контроля с возможностью расширения гарантии до 10 лет.
Если вы рассматриваете возможность модернизации парка техники, первым шагом должно стать получение технического аудита от инженера завода, а не коммерческого предложения от дилера. Ознакомьтесь с полным каталогом промышленных решений, чтобы понять базовые конфигурации, доступные для прямой поставки.
Технические характеристики: на что смотреть при выборе промышленного воздушного компрессора
Выбор оборудования часто сводится к сравнению цифр в брошюрах, но цифры могут быть манипулятивными. Ключевым параметром, который определяет реальную производительность системы, является не мощность двигателя в кВт, а фактическая подача воздуха в м³/мин при рабочем давлении. Многие недобросовестные производители указывают теоретическую подачу, рассчитанную на входном отверстии, игнорируя потери на сжатие, нагрев и сопротивление фильтров. Реальная производительность на выходе из ресивера может быть на 10-15% ниже заявленной.
Второй критический параметр — удельная мощность, измеряемая в кВт/(м³/мин). Этот показатель говорит о том, сколько электроэнергии нужно потратить, чтобы получить один кубический метр сжатого воздуха. В 2026 году хорошим показателем для винтового компрессора мощностью 37 кВт считается значение в диапазоне 5,8–6,2 кВт/(м³/мин). Если вы видите в спецификации значение выше 6,5, это сигнал о неэффективной конструкции винтовой пары или низком качестве электродвигателя. Разница в 0,5 единицы этого параметра при круглосуточной работе компрессора мощностью 75 кВт выливается в дополнительные расходы на электроэнергию порядка 150 000 рублей в год.
Уровень шума часто игнорируется при закупке, пока оборудование не будет установлено в цеху рядом с операторами. Промышленный стандарт ISO 9612 регламентирует допустимые уровни звукового давления. Для помещений, где персонал находится постоянно, уровень шума не должен превышать 80 дБ(А). Современные кожухи с шумопоглощающими панелями позволяют снизить этот показатель до 65-68 дБ(А), что сопоставимо с громкостью обычного разговора. Однако снижение шума часто достигается за счет ухудшения вентиляции, что ведет к перегреву. Здесь необходим баланс: качественная система воздуховодов внутри кожуха важнее толщины изоляционного материала.
Тип охлаждения также играет решающую роль в долговечности. Воздушное охлаждение проще в монтаже, но чувствительно к запыленности окружающей среды. Масляные радиаторы быстро забиваются пылью, что приводит к росту температуры масла и сокращению его ресурса. Водяное охлаждение эффективнее и стабильнее, особенно в жарком климате или в горячих цехах металлургии, но требует организации системы водоподготовки и защиты от замерзания зимой. В одном из наших проектов в литейном цеху переход с воздушного на водяное охлаждение позволил снизить температуру масла на 12°C и увеличить интервал замены масла с 4000 до 8000 моточасов.
Сравнение винтовых и поршневых технологий для промышленных задач
Дискуссия о том, какой тип компрессора лучше, часто лишена контекста. Винтовые и поршневые машины решают разные задачи, и выбор зависит от режима работы предприятия. Винтовые компрессоры доминируют в сегменте непрерывного производства, где воздух нужен 24/7. Их конструкция обеспечивает плавную подачу воздуха без пульсаций, что критично для пневмоинструмента высокой точности и автоматизированных линий покраски. Ресурс винтовой пары при правильном обслуживании достигает 40 000 – 60 000 часов, что означает 5-7 лет беспроблемной работы до капитального ремонта.
Поршневые компрессоры, несмотря на развитие винтовых технологий, сохраняют свою нишу в задачах с кратковременным, интенсивным потреблением воздуха или там, где требуется очень высокое давление (более 15 бар). Они дешевле в первоначальной закупке и проще в ремонте силами собственного персонала предприятия. Однако их главный недостаток — высокий уровень вибрации и пульсации потока, что требует установки дополнительных ресиверов и влагомаслоотделителей. Кроме того, поршневые машины имеют ограниченный ресурс работы в непрерывном режиме: обычно не более 50% времени цикла, иначе происходит быстрый износ колец и перегрев цилиндров.
Ниже приведена детальная таблица сравнения, основанная на данных эксплуатации оборудования в промышленных условиях РФ и Казахстана:
| Параметр сравнения | Винтовой промышленный компрессор | Поршневой промышленный компрессор |
|---|---|---|
| Режим работы | Непрерывный (100% времени), идеально для 2-3 смен | Кратковременный (до 50% времени), для эпизодических работ |
| Производительность | Стабильная, без пульсаций, от 1 до 100+ м³/мин | Пульсирующая, требует больших ресиверов, обычно до 20 м³/мин |
| Энергоэффективность | Высокая, наличие частотных преобразователей (VSD) | Средняя/Низкая, регулирование производительности затруднено |
| Уровень шума | Низкий (65-75 дБ), закрытый кожух | Высокий (85-100 дБ), требуется отдельное помещение |
| Требования к фундаменту | Минимальные, установка на ровный пол | Обязательный виброизолирующий фундамент |
| Стоимость владения (5 лет) | Ниже за счет экономии энергии и редких ремонтов | Выше за счет частых замен колец, клапанов и расхода электричества |
| Применение | Заводы, пищевая промышленность, химия, текстиль | Гаражи, мелкие мастерские, продувка труб, пескоструй (малый объем) |
Для современного завода, работающего в две или три смены, выбор поршневого компрессора в качестве основного источника воздуха является экономической ошибкой. Даже если начальная цена поршневого агрегата в два раза ниже, разница в потреблении электроэнергии нивелирует эту экономию за 12-18 месяцев. Единственное обоснованное использование поршневых машин в промышленности — это резервные источники воздуха на случай аварии основной станции или для специфических задач высокого давления.
Ценообразование и факторы стоимости в 2026 году
Цена на промышленный воздушный компрессор формируется под влиянием нескольких жестких факторов, которые невозможно игнорировать. Во-первых, это стоимость сырья. Цены на медь (для обмоток двигателей) и сталь (для корпусов и ресиверов) в 2025-2026 годах демонстрируют волатильность, связанную с глобальными цепочками поставок. Производители, предлагающие цены значительно ниже рынка, часто экономят именно на количестве меди в двигателе, используя алюминиевые обмотки, которые имеют меньший ресурс и хуже переносят перегрузки.
Во-вторых, класс энергоэффективности двигателя. Двигатели класса IE3 и IE4 стоят дороже аналогов класса IE1 или IE2, но их установка обязательна новыми экологическими стандартами многих стран и экономически целесообразна. Разница в цене между двигателем IE2 и IE4 может составлять 15-20%, но экономия электроэнергии окупает эту разницу менее чем за год при работе в одну смену. Игнорирование этого параметра при закупке — прямая потеря прибыли в будущем. Именно здесь лидеры отрасли, такие как Дэмань, демонстрируют преимущество: их решения пять лет подряд получают премию «Звезда энергоэффективности», превосходя национальный I класс.
Третий фактор — уровень локализации и логистики. Оборудование, полностью собранное в стране назначения, может стоить дешевле импортного аналога из-за отсутствия таможенных пошлин, но качество компонентов может отличаться. Полностью импортные машины (например, из Германии или Италии) имеют высокую цену из-за логистики и бренда, но гарантируют высочайшую надежность. Китайские заводы, работающие по стандартам OEM для европейских брендов, предлагают оптимальный баланс: качество компонентов уровня Tier-1 (GHH-Rand, Hanbell, Hitachi) при цене на 30-40% ниже европейского аналога. Именно этот сегмент показывает наибольший рост спроса в 2026 году.
Мы наблюдали ситуацию, когда предприятие закупило партию «бюджетных» компрессоров неизвестного бренда по цене на 25% ниже средней. Через полгода выяснилось, что контроллеры управления были запрограммированы с ошибками, не позволяющими корректно работать системе регенерации тепла. В итоге завод терял до 30% тепловой энергии, которую можно было использовать для отопления помещений. Исправление ПО и замена контроллеров обошлись дороже, чем первоначальная «экономия». Цена должна быть адекватной качеству инженерных решений, заложенных в машину.
Сертификация и соответствие стандартам безопасности
При импорте и эксплуатации промышленного оборудования в России и странах ЕАЭС критически важно наличие сертификата ТР ТС 010/2011 «О безопасности машин и оборудования». Отсутствие этого документа делает легальную эксплуатацию невозможной и влечет за собой огромные штрафы при проверках Ростехнадзора. Кроме того, для электрооборудования необходим сертификат ТР ТС 004/2011. Завод-производитель обязан предоставить эти документы вместе с партией товара.
Международные стандарты также играют роль, особенно если ваше предприятие работает с иностранными партнерами или планирует экспорт продукции. Наличие маркировки CE (Conformité Européenne) подтверждает соответствие европейским нормам безопасности и здоровья. Стандарт ISO 9001 гарантирует, что система менеджмента качества на заводе функционирует правильно, хотя сам по себе он не сертифицирует конкретную модель компрессора. Более важным является соответствие стандарту ISO 1217, который регламентирует методы испытаний и определения производительности компрессоров. Только испытания по ISO 1217 дают достоверные данные о расходе воздуха и потребляемой мощности.
Для работы во взрывоопасных зонах (нефтегазовый сектор, химическая промышленность) требуется сертификация по стандарту ATEX (для Европы) или соответствующим разделам ТР ТС 012/2011. Обычные промышленные компрессоры не могут использоваться в таких зонах без специальной доработки: искробезопасных двигателей, антистатических ремней и специального заземления. Попытка использовать стандартное оборудование в зоне Ex-1 или Ex-2 может привести к катастрофическим последствиям.
Всегда запрашивайте у поставщика копии действующих сертификатов перед заключением контракта. Проверьте сроки их действия и область применения. Часто бывает, что сертификат выдан на другую модель или устарел. Надежный производитель всегда имеет актуальный пакет документов и готов предоставить его на этапе переговоров.
Расчет окупаемости и скрытые расходы
Покупка компрессора — это лишь начало расходов. Основная статья затрат в жизненном цикле оборудования (Life Cycle Cost) — это электроэнергия. Она составляет около 70-80% от общей стоимости владения за 5-7 лет. Остальные 20-30% распределяются между первоначальной покупкой (15%), обслуживанием и запчастями (10%) и простоем (5%). Поэтому выбор самого дешевого оборудования по цене покупки является стратегической ошибкой.
Рассмотрим пример расчета для компрессора мощностью 55 кВт, работающего в одну смену (8 часов, 250 дней в году). При тарифе на электроэнергию 6 рублей за кВт·ч:
- Потребление: 55 кВт * 8 ч * 250 дней = 110 000 кВт·ч в год.
- Затраты на энергию: 110 000 * 6 = 660 000 рублей в год.
За 5 лет только на электричество будет потрачено 3,3 миллиона рублей. Если выбрать модель с двигателем повышенной эффективности (IE4) или с частотным преобразователем, который снижает потребление в периоды низкого спроса на 20%, экономия составит 660 000 рублей. Эта сумма почти равна стоимости самого компрессора начального уровня. Таким образом, переплата за энергоэффективную модель окупается в первый же год эксплуатации.
Еще одна скрытая статья расходов — потери на утечки. В среднем на промышленных предприятиях 20-30% сжатого воздуха уходит через негерметичные соединения, старые шланги и неисправные конденсатоотводчики. Для компрессора 55 кВт потеря 20% воздуха означает выбрасывание 132 000 рублей в год буквально «в трубу». Регулярный аудит пневмосети и устранение утечек — это самый быстрый способ повысить эффективность без капитальных вложений.
Также стоит учитывать стоимость технического обслуживания. Винтовые компрессоры требуют плановой замены масляного фильтра, воздушного фильтра и масла каждые 2000-4000 часов (в зависимости от типа масла и условий эксплуатации). Использование оригинальных расходных материалов дороже на 30%, но гарантирует сохранение гарантии и заявленного ресурса винтового блока. Использование дешевых аналогов масел может привести к образованию лаковых отложений на роторах, что необратимо снижает производительность и ведет к дорогостоящему ремонту блока.
Влияние климатических условий на выбор оборудования
Россия и страны СНГ характеризуются широким диапазоном температур, что накладывает особые требования на конструкцию компрессоров. Стандартное исполнение, рассчитанное на температуру окружающей среды от +5°C до +40°C, не подходит для установки в неотапливаемых помещениях или на улице в зимний период. При температуре ниже +5°C вязкость масла резко возрастает, что затрудняет запуск и смазку узлов. При температурах ниже -10°C возможен конденсат влаги внутри системы, который при замерзании блокирует клапаны и датчики.
Для работы в холодном климате необходимо заказывать исполнение «Север» или УХЛ. Такие модели оснащаются предпусковыми подогревателями масла, термостатами с расширенным диапазоном срабатывания, морозостойкими уплотнителями и кабелями. Корпуса окрашиваются специальными порошковыми красками, устойчивыми к ультрафиолету и низким температурам. В нашей практике был случай запуска компрессорной станции в Якутии при -45°C. Благодаря использованию синтетического масла и системе предпускового подогрева, оборудование вышло на рабочий режим за 15 минут без каких-либо сбоев, тогда как стандартные модели соседей не смогли запуститься вовсе.
С другой стороны, в жарком климате (например, в цехах металлургии или в южных регионах летом) главной проблемой становится перегрев. Температура воздуха на входе в компрессор напрямую влияет на его производительность. При повышении температуры входящего воздуха на 10°C плотность воздуха падает, и массовая подача компрессора снижается примерно на 3-4%. Если компрессорная комната не имеет adequate вентиляции и температура в ней достигает +50°C, производительность машины может упасть на 15% относительно паспортных данных. Организация правильного притока и вытяжки воздуха из компрессорной — обязательное условие для стабильной работы.
Часто задаваемые вопросы (FAQ)
Какой срок службы винтового блока?
Средний срок службы винтовой пары (блока) при соблюдении регламента ТО составляет от 40 000 до 60 000 моточасов. Это примерно 5-7 лет работы в режиме 24/7. Критическим фактором является своевременная замена масла и фильтров. Использование масла сверх регламента приводит к износу подшипников и зазору между роторами, что необратимо снижает КПД.
Можно ли использовать обычный компрессор для пищевой промышленности?
Нет, нельзя. Для пищевого производства требуются компрессоры с сертификацией Class 0 по содержанию масла в воздухе или специальные безмасляные модели. Обычное компрессорное масло содержит вредные примеси, которые могут попасть в продукт. Также необходимы фильтры тонкой очистки и адсорбционные осушители для удаления влаги и запахов.
Что выгоднее: купить новый или б/у компрессор?
В 90% случаев покупка нового энергоэффективного компрессора выгоднее. Б/у оборудование часто имеет скрытый износ винтового блока, который невозможно определить без разборки. Потери производительности и перерасход электроэнергии на старом агрегате превысят экономию на покупке за первый год. Кроме того, на б/у технику редко распространяется полноценная гарантия завода.
Как часто нужно менять масло?
Интервал замены зависит от типа масла. Минеральные масла меняются каждые 2000 часов, полусинтетические — каждые 4000 часов, синтетические — каждые 6000-8000 часов. Однако при работе в запыленных условиях или при высоких температурах интервал следует сократить на 20-30%. Всегда ориентируйтесь на анализ масла, если есть сомнения.
Нужен ли осушитель воздуха?
Да, в большинстве промышленных применений осушитель обязателен. Сжатый воздух всегда содержит влагу, которая конденсируется при охлаждении в пневмосети. Вода вызывает коррозию труб, портит пневмоинструмент и бракует продукцию (например, при покраске). Точка росы +3°C (рефрижераторный осушитель) достаточна для большинства задач. Для микроэлектроники или фармацевтики нужны адсорбционные осушители с точкой росы -40°C и ниже.
Рекомендации по монтажу и пусконаладке
Правильный монтаж определяет 50% успеха дальнейшей эксплуатации. Компрессор должен устанавливаться на ровный, бетонный пол, способный выдержать вес оборудования. Виброопоры, идущие в комплекте, гасят основную вибрацию, но не компенсируют неровности пола. Расстояние от стен и других объектов должно быть не менее 1 метра для обеспечения доступа к сервисным зонам и циркуляции воздуха.
Система воздухоподготовки должна включать: магистральный фильтр грубой очистки, рефрижераторный осушитель, фильтр тонкой очистки и ресивер. Ресивер желательно устанавливать до осушителя, чтобы он выполнял функцию предварительного охладителя и сепаратора влаги. Объем ресивера подбирается исходя из правила: 10-15 литров на 1 кВт мощности компрессора для систем с частотным регулированием и 20-30 литров для систем с прямым пуском.
При первом запуске обязательно проверьте направление вращения двигателя (для моделей с прямым приводом через муфту). Обратное вращение даже в течение нескольких секунд может вывести из строя винтовой блок, так как масло не будет поступать в зону сжатия. Также проверьте уровень масла и затяжку всех транспортных болтов, которые могли быть установлены для фиксации узлов при перевозке.
Плановое техническое обслуживание как гарантия надежности
Регулярное ТО — это не трата денег, а инвестиция в бесперебойность. Минимальный регламент включает еженедельную проверку уровня масла и давления, ежемесячную очистку радиаторов от пыли и ежегодную полную замену расходников. Особое внимание уделяйте состоянию ремней (если они есть): ослабление ремня ведет к проскальзыванию и потере производительности, а перетяжка — к разрушению подшипников двигателя.
Ведите журнал обслуживания. Записывайте даты замен, показания счетчиков моточасов и параметры работы (давление, температура). Это поможет диагностировать проблемы на ранней стадии. Например, постепенный рост рабочей температуры при неизменной нагрузке сигнализирует о загрязнении радиатора или износе термостата.
Заключение: стратегия выбора поставщика
Выбор промышленного воздушного компрессора в 2026 году — это комплексное решение, требующее анализа не только технических характеристик, но и экономических моделей, условий эксплуатации и квалификации поставщика. Рынок предлагает множество вариантов, от дешевых «конструкторов» до премиальных европейских систем. Оптимальный путь для российского бизнеса сегодня — это сотрудничество с проверенными заводами, предлагающими оборудование уровня Tier-1 по честной цене, с полной документацией и сервисной поддержкой.
Не позволяйте низкой начальной цене затмить долгосрочные расходы. Считайте стоимость кубометра воздуха, а не цену коробки. Требуйте тестовых испытаний, проверяйте сертификаты и настаивайте на адаптации оборудования под ваши климатические условия. Надежная компрессорная станция — это сердце вашего производства, и оно должно биться ровно и эффективно долгие годы.
Мы готовы предложить индивидуальные расчеты окупаемости и подбор конфигурации под ваши задачи. Наши инженеры имеют опыт реализации проектов в самых сложных условиях Севера и Сибири. Свяжитесь с нами сегодня, чтобы получить коммерческое предложение и техническую консультацию от завода-производителя. Не откладывайте модернизацию — каждый день работы на неэффективном оборудовании стоит вам денег.