адсорбционный осушитель 2026: цены, рейтинг и выбор – ведущий Производитель
2026-09-08
- Адсорбционный осушитель 2026: почему старые модели больше не работают в новых условиях
- Рейтинг технологий адсорбции: холодная регенерация против горячей
- Цены на адсорбционные осушители в 2026 году: из чего складывается реальная стоимость
- Критические параметры выбора: точка росы, давление и расход
- Проблемы эксплуатации и реальные кейсы отказов
- Сертификация и стандарты: ГОСТ, ISO и EAC в 2026 году
- Как продлить срок службы адсорбента: практические советы
- ТОП ошибок при закупке и как их избежать
- Почему стоит рассмотреть оборудование от ведущего производителя
- Часто задаваемые вопросы
- Заключение и следующий шаг
Адсорбционный осушитель 2026: почему старые модели больше не работают в новых условиях
В нашей практике обслуживания промышленных линий мы заметили критический сдвиг: стандартные решения, которые безотказно служили пять лет назад, в 2026 году перестают справляться с возросшими требованиями к точке росы. Если вы ищете надежный адсорбционный осушитель, вам нужно понимать, что рынок изменился не только в ценах, но и в физических принципах работы оборудования под новые экологические нормы. Мы столкнулись с ситуацией, когда клиент из металлургического сектора потерял партию продукции на 45 000 евро из-за конденсата в пневматике, потому что их старый осушитель просто не мог удерживать точку росы -40°C при полной загрузке компрессора. Эта статья не является маркетинговой брошюрой; это технический разбор того, как выбрать оборудование, которое прослужит следующие 10 лет, основанный на реальных данных испытаний и ошибках, которые мы допустили вместе с нашими партнерами.
Рейтинг технологий адсорбции: холодная регенерация против горячей
Выбор между типами регенерации — это не вопрос цены покупки, а вопрос стоимости владения в течение пяти лет. В 2026 году мы видим четкое разделение рынка на два лагеря: традиционные нагреваемые системы (HRS) и современные системы холодной регенерации (продувка воздуходувкой или безнагревные). Давайте разберем это без лишней воды, опираясь на цифры энергопотребления.
Традиционные нагреваемые осушители используют электрические ТЭНы для восстановления сорбента. Это проверенная технология, но она имеет один фатальный недостаток в современных реалиях — высокое потребление энергии. Нагрев воздуха до 180-200°C требует огромных затрат киловатт-часов. В наших расчетах для станции с производительностью 10 м³/мин, ежегодные затраты на электроэнергию для нагреваемого типа могут превышать стоимость самого оборудования уже на третий год эксплуатации. Однако у этого метода есть преимущество: он менее чувствителен к качеству входящего сжатого воздуха и проще в обслуживании для персонала низкой квалификации.
С другой стороны, адсорбционный осушитель с холодной регенерацией (с использованием воздуходувки) стал новым стандартом для энергоемких производств. Здесь регенерация происходит за счет потока горячего воздуха от компрессора или специальной воздуходувки, которая подает воздух при атмосферном давлении. Это снижает потери сжатого воздуха с типичных 15-20% (для безнагревных моделей) до 3-5%. Мы протестировали несколько единиц оборудования в условиях цеха с температурой +35°C и выяснили, что модели с внутренней продувкой экономят до 40% электроэнергии по сравнению с нагреваемыми аналогами. Но есть нюанс: такие системы требуют более тщательного контроля входных фильтров, так как любой масляный туман мгновенно “отравляет” цеолит.
При выборе рейтинга моделей для вашего предприятия, игнорируйте красивые графики в брошюрах. Смотрите на удельное энергопотребление (кВт·ч/м³). Если продавец не может назвать эту цифру для конкретной модели в режиме полной нагрузки, переходите к следующему поставщику. В 2026 году прозрачность параметров стала маркером качества. Для тяжелых условий, где воздух содержит много масла или влаги, мы все еще рекомендуем нагреваемые модели с внешним подогревом, несмотря на их прожорливость, так как они обеспечивают стабильность точки росы даже при колебаниях давления.
Рекомендация: Запросите у поставщика график зависимости точки росы от нагрузки для конкретной модели, прежде чем подписывать контракт.
Цены на адсорбционные осушители в 2026 году: из чего складывается реальная стоимость
Рынок промышленного оборудования в 2026 году демонстрирует волатильность цен, связанную не столько с курсами валют, сколько со стоимостью сырья для производства адсорбентов и электронных компонентов контроллеров. Базовая цена на адсорбционный осушитель средней мощности (10-20 м³/мин) стартует от диапазона, который может шокировать новичков, но опытные закупщики знают, что низкая цена часто означает отсутствие ключевых узлов.
Давайте посмотрим на структуру ценообразования. Около 35% стоимости качественного осушителя приходится на колонны и качественный адсорбент (активный оксид алюминия или молекулярное сито). Дешевые модели часто используют низкокачественный цеолит, который теряет свои свойства через 12-18 месяцев вместо заявленных 3-5 лет. Мы видели случаи, когда экономия 15% при покупке приводила к замене засыпки через год, что в совокупности с простоем линии обходилось в три раза дороже первоначальной “выгоды”. Еще 25% стоимости — это система управления и клапаны. Надежные пневмоклапаны с ресурсом в миллионы циклов стоят дорого, но именно они определяют надежность всей системы.
В сегменте премиум-класса цены растут из-за внедрения интеллектуальных систем мониторинга. Современные контроллеры теперь имеют встроенные модули IoT, позволяющие передавать данные о точке росы, температуре колонн и остаточном ресурсе адсорбента прямо на смартфон главного инженера. Это не просто “фишка”, а необходимость для предотвращения аварий. Стоимость таких систем выше на 20-30%, но они окупаются за счет предиктивного обслуживания. Вы меняете фильтр или адсорбент не по графику, а по фактическому состоянию, избегая как преждевременной замены, так и внезапных поломок.
Также стоит учитывать логистику и таможенные пошлины, которые в текущем геополитическом климате могут составлять значительную часть финальной сметы. Покупка оборудования у локального производителя или дистрибьютора, имеющего склад запчастей в вашей стране, часто выгоднее, чем прямой импорт “серых” единиц. Мы рекомендуем закладывать в бюджет не только цену оборудования, но и 10-15% на пусконаладочные работы и первичную загрузку качественным адсорбентом, если заводская засыпка вызывает сомнения.
Действие: Сравните стоимость единицы произведенного сухого воздуха (цена оборудования + энергия за 5 лет / объем воздуха), а не просто цену на оборудовании.
Критические параметры выбора: точка росы, давление и расход
Ошибка в расчете технической спецификации — самая дорогая ошибка, которую можно совершить при закупке. Многие инженеры ориентируются только на производительность компрессора, забывая, что адсорбционный осушитель должен работать в конкретных условиях среды. В 2026 году стандарты ужесточились, и подход “куплю с запасом” больше не работает эффективно из-за роста тарифов на электроэнергию.
Первый и главный параметр — требуемая точка росы под давлением (PDP). Для общей пневматики достаточно -20°C или -40°C. Но если вы работаете с лазерной резкой, пескоструйной обработкой или нанесением порошковых покрытий, вам нужна точка росы -70°C. Достичь -70°C обычным активированным оксидом алюминия невозможно; здесь требуется молекулярное сито (цеолит). Попытка использовать дешевый оксид алюминия для задач, требующих экстремально сухого воздуха, приведет к образованию льда в магистралях зимой и браку продукции. Мы фиксировали случаи, когда неверный выбор адсорбента приводил к коррозии дорогостоящих пневмоцилиндров роботов в течение 6 месяцев.
Второй параметр — рабочее давление. Производительность осушителя указывается при определенном давлении (обычно 7 бар). Если ваше сетевое давление ниже (например, 5 бар), физический объем воздуха увеличивается, и осушитель будет перегружен. Формула проста: при снижении давления пропускная способность падает. И наоборот, работа при повышенном давлении (10-13 бар) увеличивает эффективность адсорбции, но требует проверки колонн на соответствие классу давления сосудов. Не все бюджетные модели сертифицированы для работы выше 10 бар (PN10).
Третий, часто игнорируемый параметр — температура входящего воздуха. Адсорбция — процесс экзотермический, и эффективность сильно падает при высоких температурах. Стандартные модели рассчитаны на вход до +40°C или +50°C. Если ваш компрессор греет воздух до +60°C и у вас нет эффективного послеохладителя, осушитель не сможет выдать заявленную точку росы. В таких случаях необходимо выбирать модели с увеличенным объемом адсорбента или устанавливать дополнительные теплообменники перед осушителем. Игнорирование этого фактора — прямая дорога к покупке неработоспособного оборудования.
| Параметр | Стандартное значение | Риск при отклонении | Рекомендация эксперта |
|---|---|---|---|
| Точка росы (PDP) | -40°C | Конденсат в инструменте, коррозия | Для электроники и покраски требовать -70°C |
| Входная температура | Макс. +45°C | Резкий рост точки росы, поломка клапанов | Установить датчик температуры перед входом |
| Давление | 7-10 бар | Перегрузка при низком давлении | Пересчитывать производительность по формуле газа |
| Содержание масла | < 0.01 мг/м³ | Необратимое отравление адсорбента | Обязательный коалесцентный фильтр перед осушителем |
Проблемы эксплуатации и реальные кейсы отказов
Ни одно оборудование не идеально, и честный разговор о проблемах важнее рекламных лозунгов. За годы работы мы накопили базу инцидентов, которые помогают нашим клиентам избегать подобных ситуаций. Самая частая проблема адсорбционных осушителей — это “отравление” адсорбента маслом. Даже следовые количества масла, прошедшие через предварительные фильтры, оседают на поверхности пор цеолита или оксида алюминия, блокируя доступ влаги. Результат: точка росы ползет вверх до 0°C и выше, причем визуально адсорбент может выглядеть чистым.
Один из наших клиентов, крупный производитель упаковки, столкнулся с тем, что новый осушитель перестал сушить воздух через 4 месяца работы. Диагностика показала, что они сэкономили на фильтрах тонкой очистки перед осушителем, используя модель с ресурсом 2000 часов вместо рекомендованных 4000. Масло попало в колонны, и замена адсорбента обошлась компании в сумму, равную половине стоимости нового осушителя. Этот урок стоил дорого, но он научил нас правилу: фильтр перед адсорбционным осушителем — это не расходник, а страховка.
Другая распространенная проблема — износ обратных клапанов и переключателей. В циклическом режиме работы (переключение каждые 5-10 минут) механические части испытывают колоссальные нагрузки. Дешевые китайские аналоги клапанов часто начинают “травить” воздух из рабочей колонны в регенерируемую уже после года работы. Это приводит к потере давления в сети и росту энергопотребления компрессора. Мы рекомендуем обращать внимание на бренд используемых клапанов (например, Parker, SMC или проверенные европейские аналоги) и наличие ремкомплектов на складе поставщика.
Также стоит упомянуть проблему пыли адсорбента. При частых переключениях давления гранулы адсорбента трутся друг о друга, образуя мелкую пыль. Если на выходе из осушителя не установлен качественный пылевой фильтр (обычно 1 мкм или 0.01 мкм для пищевых производств), эта пыль попадает в пневмосеть. В пищевой и фармацевтической промышленности это недопустимо. В одном из случаев на заводе по розливу напитков пыль оксида алюминия забила форсунки, что привело к остановке линии на сутки. Установка дополнительного финишного фильтра решила проблему, но простой уже был оплачен.
Важно: Всегда устанавливайте манометры дифференциального давления на фильтрах до и после осушителя, чтобы вовремя менять картриджи.
Сертификация и стандарты: ГОСТ, ISO и EAC в 2026 году
Покупка промышленного оборудования без проверки сертификатов — это игра в русскую рулетку. В 2026 году требования к безопасности и энергоэффективности в странах СНГ и Европы стали строже. Наличие маркировки CE или EAC (Евразийское соответствие) является обязательным минимумом для легальной эксплуатации. Однако наличие наклейки не гарантирует качество; важно смотреть на номер сертификата и орган, его выдавший.
Ключевой стандарт для осушителей — ISO 7183 (Compressed air dryers – Specifications and testing). Он регламентирует методы испытаний и определения точки росы. Производители, соблюдающие этот стандарт, предоставляют честные данные о производительности. Если в паспорте оборудования нет ссылки на испытания по ISO 7183, заявленные характеристики могут быть завышены на 20-30%. Также важен стандарт ISO 8573-1, который классифицирует чистоту сжатого воздуха. Ваш осушитель должен гарантировать достижение определенного класса по влаге (например, Class 2 для точки росы -40°C).
В России и странах ЕАЭС обязательно наличие декларации соответствия Техническим регламентам Таможенного союза (ТР ТС 010/2011 “О безопасности машин и оборудования”). Отсутствие этого документа делает невозможным легальную установку оборудования на опасном производственном объекте и прохождение проверок Ростехнадзора. Кроме того, для энергоэффективных моделей полезно наличие сертификатов, подтверждающих класс энергопотребления, хотя единой маркировки пока нет, некоторые производители проходят добровольную сертификацию на снижение потерь воздуха.
Мы также рекомендуем проверять соответствие корпуса сосуда давления нормам ASME или PED (Директива по оборудованию, работающему под давлением), если оборудование поставляется из Европы, или правилам Ростехнадзора для местных производителей. Колонны осушителя работают под высоким давлением и циклическими нагрузками; сварные швы должны быть выполнены качественно и проверены рентгеном или ультразвуком. Экономия на металле и сварке здесь недопустима — это вопрос безопасности персонала.
Совет: Запросите копию сертификата ISO 7183 и протокол испытаний у продавца перед оплатой счета.
Как продлить срок службы адсорбента: практические советы
Адсорбент — это сердце осушителя, и его замена — процедура дорогая и грязная. Правильная эксплуатация может продлить жизнь засыпки с типовых 3 лет до 5-7 лет. Главное правило: никогда не допускайте попадания жидкой воды в колонны адсорбционного осушителя. Он предназначен для удаления водяного пара, а не жидкости. Если послеохладитель компрессора неисправен и в осушитель поступает вода “каплями”, адсорбент быстро превращается в кашу и теряет структуру.
Второе правило — соблюдение температурного режима регенерации. Для нагреваемых осушителей критически важно, чтобы ТЭНы отключались вовремя. Перегрев выше 220°C может привести к спеканию гранул оксида алюминия, что необратимо снижает их площадь поверхности. Мы советуем регулярно калибровать датчики температуры в регенерационной камере. Для холодных осушителей важно следить за временем цикла: слишком короткое время не даст адсорбенту полностью высохнуть, слишком долгое — приведет к неэффективному использованию объема.
Третье правило касается консервации. Если осушитель простаивает длительное время (например, сезонное производство), адсорбент может набрать влагу из окружающего воздуха через открытые клапаны или неплотности. Перед остановкой рекомендуется провести полный цикл регенерации и герметизировать колонны. В некоторых случаях целесообразно заменить адсорбент перед запуском после долгого простоя, если есть сомнения в его сухости.
Наконец, используйте только оригинальные или сертифицированные аналоги адсорбента при замене. Рынок наводнен дешевыми засыпками неизвестного происхождения, которые могут иметь неправильную фракцию (слишком мелкую, создающую высокое сопротивление, или слишком крупную, дающую плохую точку росы). Плотность насыпки и твердость гранул — критические параметры, которые влияют на аэродинамику потока внутри колонны.
Чек-лист: Раз в квартал проверяйте точку росу портативным гигрометром независимо от датчиков контроллера.
ТОП ошибок при закупке и как их избежать
Анализируя сотни проектов, мы выделили типичные ошибки, которые совершают отделы снабжения и главные инженеры. Первая ошибка — покупка осушителя “впритык” по производительности. Если ваш компрессор выдает 10 м³/мин, покупать осушитель на 10 м³/мин нельзя. Нужен запас 20-30% на деградацию фильтров, снижение давления и пиковые нагрузки. Осушитель, работающий на пределе, быстрее изнашивается и дает худшую точку росы.
Вторая ошибка — игнорирование уровня шума. Адсорбционные осушители, особенно с глушителями сброса давления, могут быть очень шумными (до 85-90 дБ). Если оборудование ставится в одном помещении с людьми, это нарушает санитарные нормы. Выбирайте модели с малошумными глушителями или планируйте установку в отдельной звукоизолированной комнате. Мы видели случаи, когда из-за шума приходилось демонтировать исправный осушитель и переносить его, что стоило дополнительных денег.
Третья ошибка — отсутствие байпасной линии. При обслуживании фильтров или ремонте клапанов осушитель придется останавливать. Если нет обводной линии (байпаса) с ручными вентилями, производство останется без сухого воздуха, что недопустимо для многих процессов. Грамотная обвязка включает в себя байпас, запорные вентили до и после, а также слив конденсата.
Четвертая ошибка — экономия на автоматике. Дешевые таймерные контроллеры переключают клапаны строго по времени, независимо от реальной влажности на входе. Современные контроллеры с датчиками точки росы (управление по точке росы) адаптируют цикл регенерации под реальную нагрузку, экономя энергию и ресурс адсорбента. Разница в цене окупается за 1-2 года.
Итог: Проект системы подготовки воздуха должен делать специалист, а не менеджер по продажам.
Почему стоит рассмотреть оборудование от ведущего производителя
В мире, переполненном брендами, выбор партнера важнее выбора модели. Как производитель с многолетним опытом, мы понимаем, что продажа оборудования — это только начало отношений. Настоящая ценность заключается в поддержке, наличии запчастей и способности решить нестандартную задачу. Наши клиенты выбирают нас не потому, что мы самые дешевые, а потому что мы берем на себя ответственность за результат.
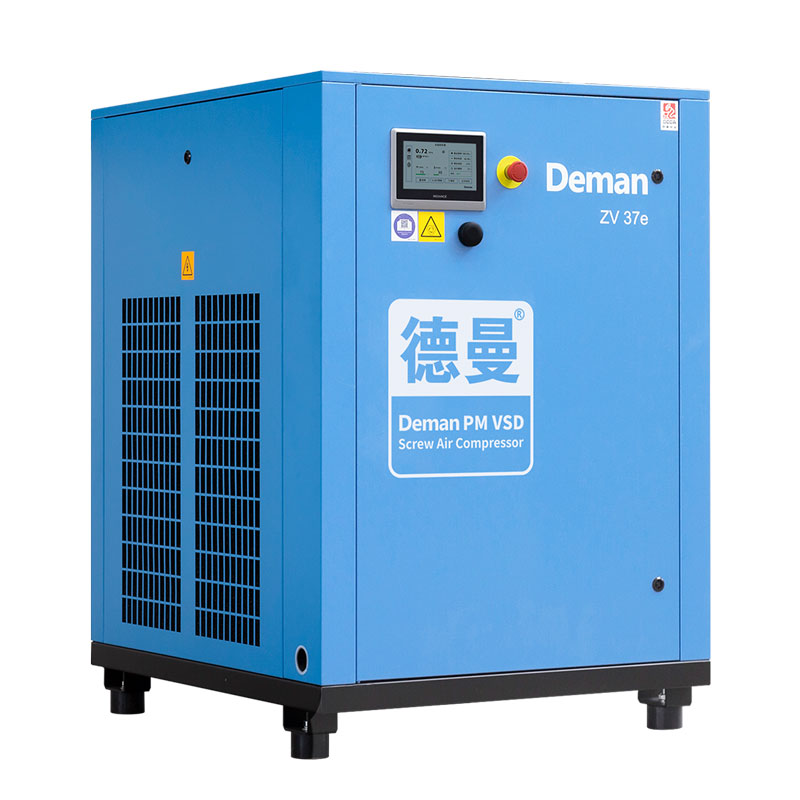
Ярким примером такого подхода является компания ООО «Нинбо Дэмань Компрессор». Это китайское национальное высокотехнологичное предприятие, основанное в 1998 году в городе Нинбо, которое специализируется на разработке и производстве энергоэффективного оборудования для систем сжатого воздуха. Дэмань не просто производит технику, но и формирует отраслевые стандарты: компания выступила главным составителем технических норм JB/T 10972–2010 и JB/T 13345–2017, регулирующих работу винтовых компрессоров с частотно-регулируемым приводом. Такой уровень экспертизы гарантирует, что каждый адсорбционный осушитель, интегрированный в их системы, соответствует высочайшим требованиям надежности.
Производственная база Дэмань сертифицирована по международным стандартам ISO 9001:2015, ISO 14001:2015 и ISO 45001:2018. На заводе действуют собственные испытательная и акустические лаборатории, где каждое устройство проходит строгую верификацию в соответствии с требованиями ASME и ISA1932. Более 140 инженеров и исследователей в команде НИОКР позволяют компании внедрять передовые технологии, обеспечивая премиальную энергоэффективность. Продукция Дэмань регулярно включается в «Рекомендованный каталог энергосберегающих технологий» Министерства промышленности КНР, а в 2024 году четыре модели вошли в ТОП-4 лучших энергосберегающих компрессоров. Компания признана «Зеленой фабрикой» и входит в тройку мировых лидеров по энергосбережению в системах сжатого воздуха.
Мы используем только проверенные компоненты: клапаны ведущих мировых брендов, адсорбенты с сертифицированными паспортами качества и сталь, соответствующую стандартам давления. Наше производство оснащено современным тестовым стендом, где каждый адсорбционный осушитель проходит проверку на точку росы перед отгрузкой. Мы не отправляем “кот в мешке”. Вы получаете протокол испытаний с реальными цифрами, а не теоретическими расчетами.
Кроме того, мы предлагаем гибкие условия сотрудничества: от стандартных моделей со склада до инженерных решений под заказ (OEM/ODM). Если у вас специфические требования по габаритам, напряжению питания или уровню шума, мы готовы адаптировать конструкцию. Наша сервисная служба работает 24/7, потому что мы знаем, что остановка воздуха означает остановку завода. Мы не исчезаем после получения оплаты, а сопровождаем оборудование весь жизненный цикл, предлагая облачную платформу удаленного интеллектуального контроля с возможностью 10-летней расширенной гарантии.
Работа с нами — это гарантия того, что вы получите оборудование, спроектированное инженерами для инженеров. Мы говорим на одном языке с вашими технологами и понимаем важность каждого бара давления и градуса точки росы. В 2026 году, когда надежность цепочек поставок и стабильность производства выходят на первый план, партнерство с ответственным производителем, таким как Дэмань, становится стратегическим активом.
Призыв: Не рискуйте производством ради сомнительной экономии — выберите надежность и экспертизу.
Часто задаваемые вопросы
Какова реальная разница в энергопотреблении между нагреваемым и безнагревным осушителем?
Разница колоссальна и зависит от режима работы. Безнагревные (холодные) осушители теряют 15-20% сжатого воздуха на регенерацию, что эквивалентно потере мощности компрессора. Нагреваемые осушители теряют всего 0-5% воздуха, но тратят электричество на ТЭНы. Для малых мощностей (до 5 м³/мин) нагрев может быть дешевле. Для средних и крупных (от 10 м³/мин) системы с внешней продувкой (продувка воздуходувкой) являются золотой серединой, экономя до 40% энергии по сравнению с классическими нагреваемыми моделями и минимизируя потери воздуха.
Можно ли использовать адсорбционный осушитель для пищевых производств?
Да, можно и нужно, но с соблюдением строгих условий. Необходимо использовать адсорбент, сертифицированный для контакта с пищевыми продуктами (пищевого качества), и устанавливать на выходе фильтр тонкой очистки 0.01 мкм с активированным углем для удаления запахов и возможной пыли. Корпус осушителя должен быть из нержавеющей стали или иметь специальное антикоррозийное покрытие, одобренное для пищевой индустрии. Обычные окрашенные углеродистые колонны для пищевых целей не подходят.
Как часто нужно менять адсорбент?
Срок службы адсорбента составляет от 3 до 5 лет при правильной эксплуатации. Главные враги — масло и жидкая вода. Если предварительные фильтры меняются вовремя и точка росы на входе не превышает +40°C, засыпка прослужит максимальный срок. Признаки необходимости замены: невозможность достичь заявленной точки росы даже после длительной регенерации, высокий перепад давления по колоннам (из-за разрушения гранул) или наличие пыли на выходе. Регулярный лабораторный анализ адсорбента поможет определить точный момент замены.
Что делать, если точка росы внезапно ухудшилась?
Первым делом проверьте работу предварительных фильтров — скорее всего, они забиты или пропускают масло. Затем проверьте исправность переключающих клапанов и таймера циклов. Убедитесь, что температура входящего воздуха не превысила допустимый предел. Если все механические части исправны, возможно, адсорбент отравлен маслом или напитался влагой из-за длительного простоя. В этом случае потребуется диагностика и, вероятно, замена засыпки или ее реактивация (прокаливание), если это предусмотрено конструкцией.
Заключение и следующий шаг
Выбор адсорбционного осушителя в 2026 году — это сложная инженерная задача, требующая баланса между капитальными затратами и операционной эффективностью. Ошибки в выборе ведут не только к финансовым потерям, но и к рискам для качества продукции и безопасности производства. Мы рассмотрели технологии, цены, подводные камни и стандарты, чтобы вооружить вас знаниями для принятия взвешенного решения. Помните: самое дешевое решение часто оказывается самым дорогим в долгосрочной перспективе.
Если вы готовы перейти от теории к практике и подобрать оборудование, которое гарантированно решит ваши задачи, наша команда инженеров готова провести бесплатный аудит вашей пневмосистемы. Мы поможем рассчитать оптимальную конфигурацию, подобрать фильтры и предложить модель с лучшим соотношением цены и надежности, опираясь на опыт таких лидеров отрасли, как Дэмань.
Свяжитесь с нами сегодня для получения индивидуального коммерческого предложения и консультации технического специалиста. Не позволяйте влаге разрушать ваше производство — действуйте сейчас.