Воздушный компрессор для лазерной резки: выбор и поставщики
2026-09-14
- Роль сжатого воздуха в лазерной резке: почему качество важнее давления
- Ключевые параметры выбора компрессорного оборудования
- Технологии компрессоров: преимущества винтовых агрегатов с ПМ-приводом
- Система подготовки сжатого воздуха: неотъемлемая часть комплекса
- Энергоэффективность и общая стоимость владения (TCO)
- Критерии выбора надежного поставщика
- Интеграция компрессорной станции в производственный процесс
- Заключение: стратегический подход к закупкам
Роль сжатого воздуха в лазерной резке: почему качество важнее давления
Лазерная резка металлов — это высокоточный процесс, где результат зависит не только от мощности источника излучения и скорости перемещения головки, но и от качества вспомогательных газов. В большинстве промышленных установок для резки углеродистой стали, нержавеющей стали и алюминия активно используется сжатый воздух. Он выполняет две критически важные функции: выдувание расплавленного материала из реза (эжекция) и охлаждение зоны термического воздействия.
Выбор правильного воздушного компрессора для лазерной резки определяет стабильность качества кромки, расход consumables (сопел, защитных стекол) и итоговую себестоимость детали. Ошибки на этапе подбора компрессорного оборудования часто приводят к появлению грата (заусенцев), окислению краев реза или нестабильному горению плазмы, что требует последующей механической обработки деталей.
Для инженеров и закупщиков ключевой задачей является не просто покупка компрессора определенной мощности, а обеспечение стабильных параметров воздуха по трем основным векторам: давление, расход и, что наиболее важно, чистота. В данном материале рассматриваются технические аспекты выбора оборудования, требования к подготовке воздуха и критерии оценки поставщиков, способных обеспечить надежность производственной линии.
Ключевые параметры выбора компрессорного оборудования
При формировании технического задания на поставку компрессора необходимо учитывать специфику работы лазерного станка. Лазерные установки предъявляют более высокие требования к стабильности потока, чем многие другие виды пневматического инструмента. Рассмотрим основные параметры, которые влияют на выбор.
Рабочее давление и его стабильность
Давление сжатого воздуха должно соответствовать требованиям производителя лазерного источника и режущей головки. Для большинства задач резки листового металла толщиной до 10–12 мм достаточно давления в диапазоне 8–16 бар. Однако важным аспектом является не только максимальное давление, но и способность компрессора поддерживать его без существенных пульсаций.
Резкие скачки давления приводят к изменению геометрии реза. Если давление падает в момент прокалывания листа или прохождения сложных контуров, качество кромки ухудшается. Поэтому использование компрессоров с фиксированной скоростью вращения (on/off) может быть неоптимальным решением для высокоточных лазеров. Предпочтение отдается системам, способным гибко реагировать на изменение потребления воздуха.
Расход воздуха (производительность)
Производительность компрессора измеряется в кубических метрах в минуту (м³/мин) или литрах в минуту. Этот параметр должен превышать пиковое потребление лазерной установки с запасом. Запас необходим для компенсации утечек в трубопроводах, работы дополнительных пневматических узлов станка (например, зажимов листа) и предотвращения работы компрессора на пределе возможностей, что снижает его ресурс.
Расход воздуха напрямую зависит от диаметра сопла и давления резки. Чем выше давление и больше диаметр сопла, тем больше воздуха требуется. При выборе оборудования необходимо суммировать потребление всех одновременно работающих потребителей на предприятии, а не ориентироваться только на паспортные данные одного станка.
Требования к чистоте воздуха (класс качества)
Это самый критичный параметр для лазерной резки. Сжатый воздух, поступающий в режущую головку, должен быть абсолютно сухим и свободным от масел и твердых частиц. Наличие влаги или масла приводит к следующим проблемам:
- Загрязнение и быстрое выход из строя защитных линз и сопел, что увеличивает эксплуатационные расходы.
- Окисление кромок реза, особенно при работе с нержавеющей сталью и алюминием.
- Образование конденсата в пневмолиниях, который может попасть в оптические узлы станка.
Согласно стандарту ISO 8573-1, для лазерной резки обычно требуется воздух класса 1.4.1 или 1.2.1 (в зависимости от чувствительности оптики), что означает отсутствие масла, минимальное содержание частиц и точку росы под давлением не выше -40°C (или даже -70°C для критических применений). Это диктует необходимость использования не просто компрессора, а комплексной системы подготовки воздуха.
Технологии компрессоров: преимущества винтовых агрегатов с ПМ-приводом
На современном промышленном рынке доминируют два основных типа компрессоров: поршневые и винтовые. Для задач лазерной резки поршневые компрессоры практически не применяются из-за высокого уровня пульсаций давления, наличия масла в воздухе (в масляных версиях) и низкого ресурса при непрерывной работе.
Винтовые компрессоры стали отраслевым стандартом благодаря своей надежности, компактности и способности работать в режиме 24/7. Однако внутри этого класса существуют важные технологические различия, влияющие на эффективность.
Частотно-регулируемый привод (VSD/Инвертор)
Традиционные винтовые компрессоры работают по принципу «загрузился-выгрузился»: они достигают верхнего предела давления и отключаются, затем при падении давления включаются снова. Такой цикл создает колебания давления в сети, что недопустимо для качественной лазерной резки.
Компрессоры с частотно-регулируемым приводом (Variable Speed Drive — VSD) изменяют скорость вращения двигателя в зависимости от текущего потребления воздуха. Это обеспечивает:
- Стабильное давление: Отклонения минимизируются, так как компрессор постоянно подстраивается под потребность лазера.
- Энергоэффективность: Двигатель не потребляет полную мощность в периоды низкого спроса. Экономия электроэнергии может составлять от 20% до 35% по сравнению с моделями с фиксированной скоростью.
- Плавный пуск: Снижаются пусковые токи, что уменьшает нагрузку на электрическую сеть предприятия.
Технология постоянных магнитов (PM)
Следующим шагом в эволюции энергоэффективности стало использование двигателей с постоянными магнитами (Permanent Magnet — PM) в сочетании с инвертором. Такие моторы обладают более высоким КПД по сравнению с традиционными асинхронными двигателями, особенно при частичных нагрузках. Они компактнее, легче и генерируют меньше тепла.
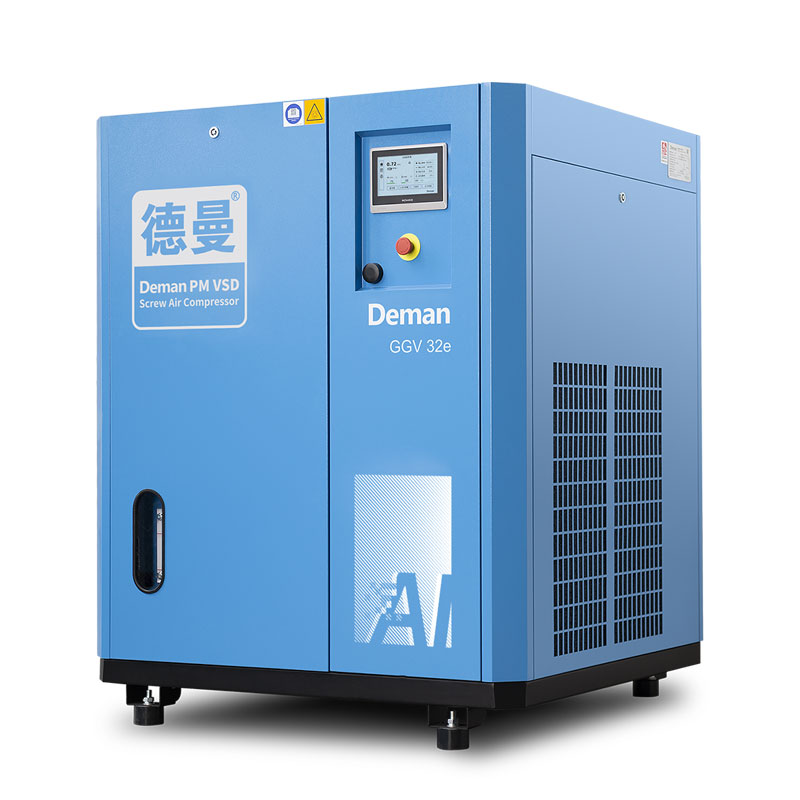
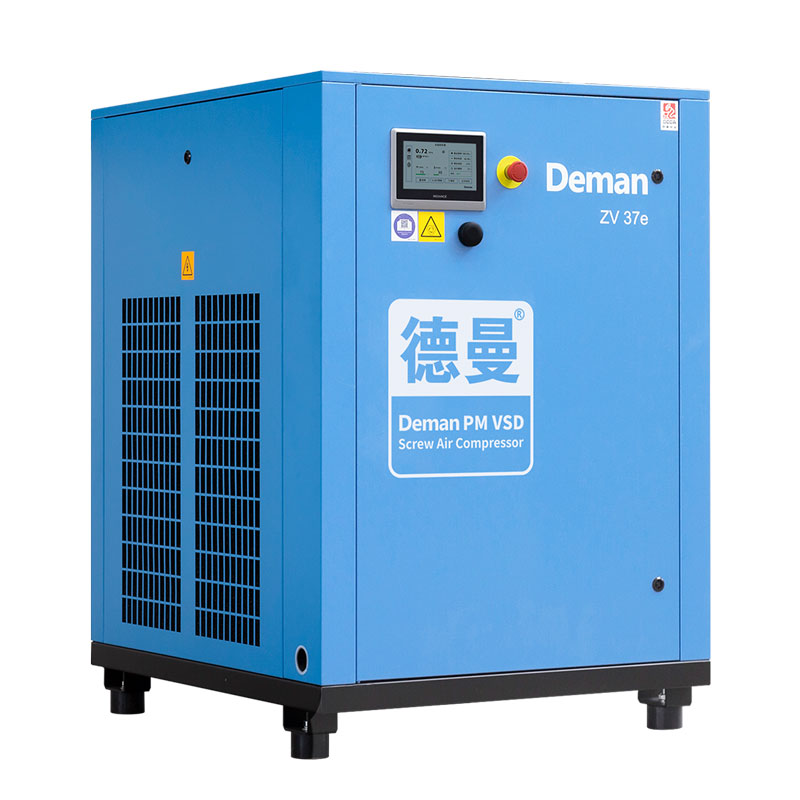
Именно комбинация винтовой пары, инвертора и двигателя на постоянных магнитах представляет собой оптимальное решение для энергоемких производств. Ведущие производители, такие как ООО «Нинбо Дэмань Компрессор», делают ставку на эту технологию. Компания, основанная в 1998 году и базирующаяся в Нинбо (провинция Чжэцзян, Китай), является одним из разработчиков отраслевых стандартов Китая, включая технические нормы JB/T 10972–2010 для винтовых маслозаполненных компрессоров с частотно-регулируемым приводом и JB/T 13345–2017 для компрессоров с постоянными магнитами.
Продуктовая линейка Дэмань включает серию LBV — винтовые компрессоры с переменной скоростью и постоянными магнитами, которые специально спроектированы для обеспечения максимальной энергоэффективности и стабильности параметров воздуха, что критично для интеграции с лазерными комплексами.
Система подготовки сжатого воздуха: неотъемлемая часть комплекса
Покупка мощного компрессора без надлежащей системы очистки воздуха — ошибка, которая нивелирует все преимущества дорогого лазерного станка. Компрессор лишь сжимает атмосферный воздух, который содержит влагу, пыль и микрочастицы. Задача системы подготовки — удалить эти примеси.
Осушение воздуха
При сжатии воздуха водяной пар конденсируется. Для удаления влаги используются осушители двух типов:
- Рефрижераторные (холодильные) осушители: Охлаждают воздух до температуры около +3°C, вызывая конденсацию влаги. Этого достаточно для многих общих промышленных задач, но для лазерной резки точка росы +3°C может быть недостаточной в холодных помещениях или при высоких требованиях к качеству реза.
- Адсорбционные осушители: Используют специальные материалы (адсорбенты), которые поглощают влагу. Они позволяют достичь точки росы под давлением до -40°C и ниже. Для лазерной резки, особенно в зимний период или при работе с чувствительными материалами, адсорбционное осушение является предпочтительным вариантом, гарантирующим отсутствие конденсата в магистрали.
Фильтрация
Даже если компрессор является безмасляным, в системе могут присутствовать частицы износа, пыль из атмосферы и остатки влаги. Стандартная схема фильтрации включает:
- Предварительные фильтры: Удаляют крупные частицы ржавчины и пыли.
- Коалесцирующие фильтры: Улавливают масляный туман и мелкие частицы (до 0.01 мкм).
- Угольные фильтры: Необходимы, если в системе есть риск попадания масляных паров (например, от старого оборудования или смежных линий), для окончательной очистки от углеводородов.
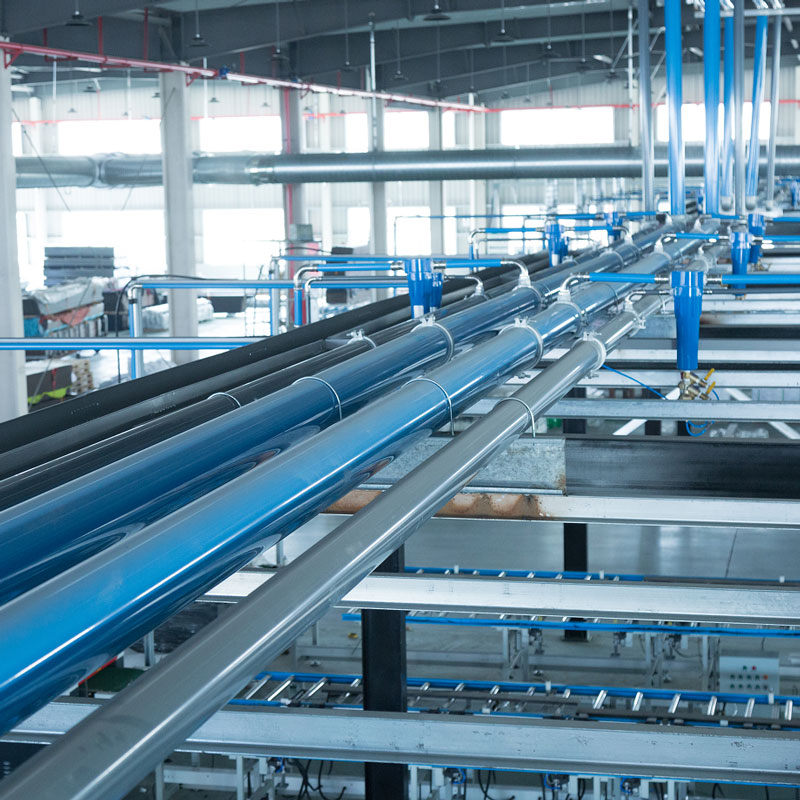
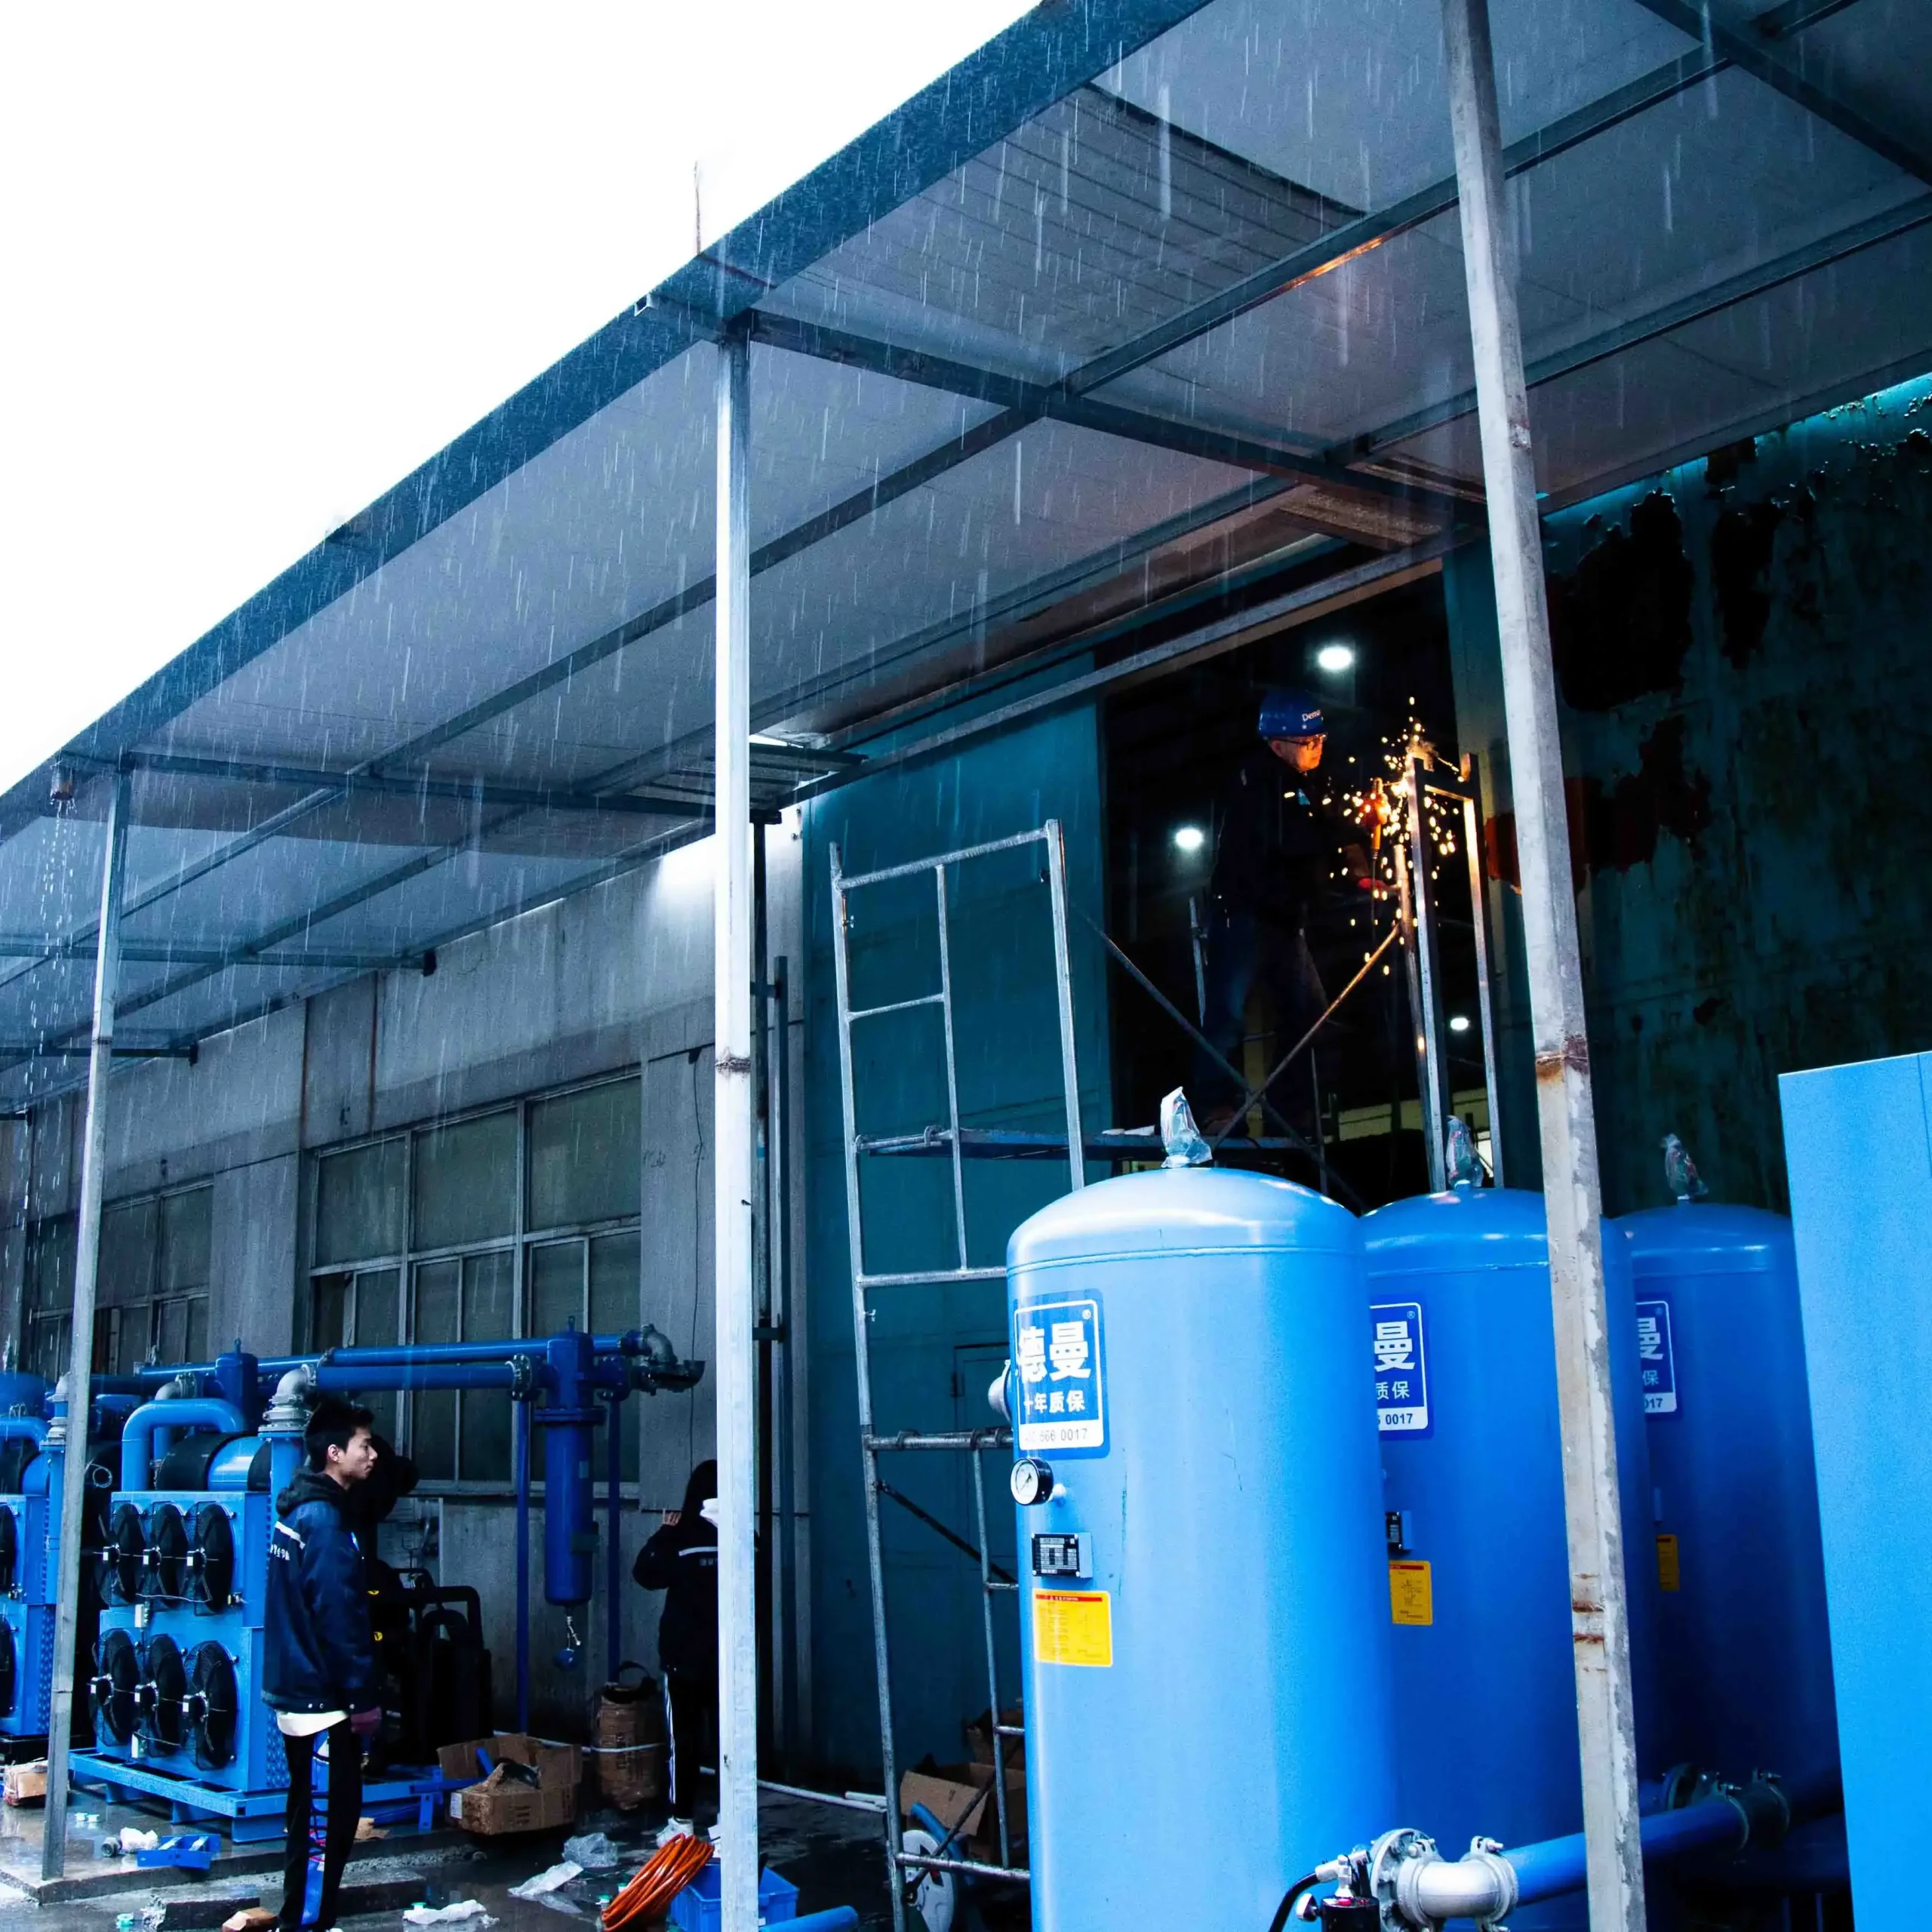
Компания Дэмань предлагает комплексный подход, поставляя не только компрессоры, но и комплектные трубопроводные системы из нержавеющей стали и быстросборные системы из алюминиевого сплава. Использование современных трубопроводов вместо черного металла предотвращает вторичное загрязнение воздуха ржавчиной и снижает потери давления на трение. В ассортименте также представлены специализированные фитинги, включая кольцевые обжимные соединения из нержавеющей стали (DN20–DN50) и быстрорезьбовые фитинги из алюминиевого сплава, что упрощает монтаж герметичной магистрали.
Энергоэффективность и общая стоимость владения (TCO)
При оценке предложения поставщиков B2B-закупщики часто фокусируются на начальной стоимости оборудования. Однако для компрессорного оборудования, которое работает круглосуточно, затраты на электроэнергию составляют до 70–80% от общей стоимости владения (Total Cost of Ownership) за весь срок службы.
Энергоэффективные решения, такие как компрессоры с двигателями на постоянных магнитах, позволяют существенно снизить операционные расходы. ООО «Нинбо Дэмань Компрессор» активно участвует в государственных инициативах КНР по энергосбережению. Решения компании регулярно включаются в «Рекомендованный каталог энергосберегающих технологий и оборудования» Министерства промышленности и информационных технологий КНР. В 2024 году четыре модели компрессоров Дэмань вошли в ТОП-4 «Каталога рекомендаций по энергосберегающим воздушным компрессорам».
Признание компании «Зеленой фабрикой» и лидером в области энергосбережения (входящей в тройку мировых лидеров по данному направлению) подтверждает, что их оборудование разрабатывается с учетом строгих экологических и экономических норм. Пять лет подряд компания получает премию «Звезда энергоэффективности», превосходя национальный I класс энергоэффективности. Для российского покупателя это означает, что выбор такого оборудования позволяет не только обеспечить стабильную работу лазера, но и оптимизировать ежемесячные счета за электроэнергию.
Критерии выбора надежного поставщика
Рынок компрессорного оборудования насыщен предложениями, однако не все производители обладают компетенциями для обеспечения требований высокотехнологичных отраслей. При выборе партнера для оснащения лазерного производства следует обращать внимание на следующие факторы:
Инженерный потенциал и стандартизация
Важно понимать, является ли компания простым сборщиком или полноценным производителем с собственным R&D-центром. Участие в разработке отраслевых стандартов свидетельствует о глубоком понимании технологий. Как уже отмечалось, Дэмань выступила инициатором и главным составителем технических норм JB/T 10972–2010 и JB/T 13345–2017. Более 140 инженеров и исследователей входят в состав команды НИОКР компании, что позволяет внедрять передовые технологии и контролировать качество на этапе проектирования.
Контроль качества и сертификация
Наличие международных сертификатов является базовым требованием для выхода на глобальный рынок. Производственная база Дэмань в Нинбо сертифицирована по стандартам ISO 9001:2015 (менеджмент качества), ISO 14001:2015 (экологический менеджмент) и ISO 45001:2018 (охрана труда). Кроме того, на заводе действуют собственные испытательная и акустические лаборатории. Каждая единица продукции проходит строгую верификацию в соответствии с требованиями ASME и ISA1932. Это гарантирует, что заявленные параметры производительности и надежности соответствуют действительности.
Сервис и цифровая поддержка
Простой лазерного станка из-за проблем с воздухом стоит дорого. Поэтому важна не только надежность «железа», но и возможность мониторинга его состояния. Дэмань осуществляет гарантийное и послегарантийное обслуживание через облачную платформу удалённого интеллектуального контроля. Такая система позволяет предсказывать необходимость обслуживания, оперативно выявлять отклонения в работе и минимизировать риски внезапных остановок. Возможность предоставления 10-летней расширенной гарантии также говорит о высокой уверенности производителя в долговечности своих продуктов.
Глобальный опыт поставок
Опыт работы в различных климатических и промышленных условиях является важным показателем адаптивности оборудования. Продукция Дэмань поставляется на рынки более чем 60 стран мира. Это означает, что оборудование прошло проверку в разнообразных условиях эксплуатации, от жарких регионов до стран с холодным климатом, что актуально для российских предприятий.
Интеграция компрессорной станции в производственный процесс
Правильный выбор оборудования — это только половина успеха. Вторая половина заключается в грамотном проектировании пневмосети. Даже самый совершенный воздушный компрессор для лазерной резки не сможет обеспечить нужное качество воздуха, если трубопроводы выполнены с ошибками.
Основные рекомендации по интеграции:
- Минимизация длины трубопровода: Чем короче путь от компрессора до лазера, тем меньше потерь давления и риска вторичного загрязнения.
- Использование правильных материалов: Алюминиевые или нержавеющие трубы предпочтительнее черного металла или пластика, так как они не коррозируют и имеют гладкую внутреннюю поверхность.
- Установка ресивера: Ресивер (воздухосборник) помогает сгладить пульсации давления и создать запас воздуха для пиковых нагрузок (например, при прокалывании толстого металла).
- Регулярное обслуживание фильтров: Замена картриджей должна проводиться строго по регламенту, а не по факту падения давления. Забитый фильтр — главная причина попадания влаги и масла в лазер.
Системный подход, предлагаемый такими компаниями, как Дэмань, включает не только поставку отдельного компрессора, но и проектирование комплексных энергосберегающих станций, а также решений по утилизации отходящего тепла. Утилизация тепла от компрессора может быть использована для отопления помещений или подогрева воды, что дополнительно повышает экономическую эффективность проекта.
Заключение: стратегический подход к закупкам
Выбор компрессора для лазерной резки — это технически сложная задача, требующая учета множества факторов: от требуемой точки росы и класса чистоты воздуха до энергоэффективности двигателя и надежности системы управления. Ошибки в выборе приводят не только к браку продукции, но и к значительному росту эксплуатационных расходов.
Современный рынок предлагает высокоэффективные решения на базе винтовых компрессоров с частотным регулированием и двигателями на постоянных магнитах. Компании, такие как ООО «Нинбо Дэмань Компрессор», демонстрируют, что сочетание передовых технологий, строгого контроля качества (подтвержденного международными сертификатами и собственными лабораториями) и системного подхода к энергоэффективности позволяет создавать оборудование, полностью отвечающее жестким требованиям лазерной индустрии.
При принятии решения о закупке рекомендуется запрашивать у поставщиков не только коммерческие предложения, но и технические расчеты потребления воздуха, схемы обвязки и подтверждения соответствия оборудования заявленным классам чистоты. Инвестиции в качественное компрессорное оборудование и систему подготовки воздуха окупаются за счет снижения брака, увеличения срока службы оптики лазерного станка и экономии электроэнергии.
Для получения детальных технических характеристик конкретных моделей, таких как серия LBV, и консультации по подбору конфигурации под задачи вашего предприятия, рекомендуется обращаться непосредственно к официальным представителям или на завод-изготовитель, предоставляя полные данные о вашем лазерном оборудовании и режимах резки.