Воздушный компрессор для упаковочной промышленности 2026: цены и решения от производителя
2026-09-12
- Рынок воздушных компрессоров для упаковочной промышленности в 2026 году: реальные цены и технические решения
- Критические требования к сжатому воздуху в современной упаковке
- Типы компрессоров: какой выбрать для вашей линии в 2026 году
- Ценовая политика и структура затрат в 2026 году
- Сертификация и нормативные требования (ГОСТ, EAC, CE)
- Расчет производительности и подбор конфигурации
- Часто задаваемые вопросы (FAQ)
- Практические шаги по внедрению и модернизации
- Заключение и стратегия закупок
- ООО «Нинбо Дэмань Компрессор»: Экспертиза и технологии для вашей упаковки
Рынок воздушных компрессоров для упаковочной промышленности в 2026 году: реальные цены и технические решения
Средняя стоимость промышленного воздушного компрессора для упаковочной линии мощностью 15 кВт в 2026 году варьируется от 3 800 до 5 200 евро в зависимости от типа привода и уровня автоматизации. Воздушный компрессор для упаковочной промышленности перестал быть просто источником давления; сегодня это критический узел, определяющий скорость запайки швов, чистоту этикеток и общую энергоэффективность предприятия. Мы наблюдаем сдвиг парадигмы: покупатели больше не спрашивают «сколько стоит», они спрашивают «какова стоимость владения за 5 лет». В нашей практике мы видели, как компании экономили 20% на закупке оборудования, но теряли миллионы рублей из-за простоев и конденсата в пневматике. Эта статья основана на данных реальных проектов внедрения за период 2024–2026 годов и содержит конкретные расчеты, спецификации и предостережения, которые вы не найдете в маркетинговых брошюрах.
Критические требования к сжатому воздуху в современной упаковке
Упаковочное оборудование — от вертикальных формовочно-упаковочных машин (VFFS) до термоусадочных туннелей — предъявляет жесткие требования к качеству воздуха, которые часто игнорируются при первичном проектировании. Основной враг здесь не недостаток давления, а наличие влаги и масла. Даже микроскопические капли масла, попадая на термоэлементы запайки пакетов, вызывают брак продукции в объеме до 15% от смены. Согласно стандарту ISO 8573-1:2010, который является де-факто обязательным для пищевой упаковки в РФ и ЕАЭС, воздух должен соответствовать классу чистоты не ниже 1.4.1 (для контакта с продуктом) или 2.4.2 (для пневмоприводов). Это означает содержание масла менее 0,01 мг/м³ и точку росы под давлением не выше -40°C.
В 2025 году мы столкнулись с кейсом на заводе по производству снеков в Татарстане. Клиент установил дешевый винтовой компрессор без полноценного осушителя, экономя около 400 000 рублей на старте. Через три месяца эксплуатации конденсат начал попадать в клапаны дозаторов. Результат: остановка линии на 48 часов, потеря партии продукции и замена трех блоков пневматики. Убыток составил 2,3 миллиона рублей. Этот пример четко демонстрирует, что экономия на этапе выбора воздушного компрессора для упаковочной промышленности является ложной. При выборе оборудования необходимо сразу закладывать бюджет на систему подготовки воздуха: рефрижераторный осушитель, фильтр тонкой очистки и, при необходимости, адсорбционный блок.
Давление также играет роль, но не ту, о которой думают многие новички. Большинство упаковочных автоматов работают в диапазоне 6–7 бар. Покупка компрессора на 10–13 бар «про запас» ведет к перерасходу электроэнергии до 30%, так как каждый лишний бар давления требует примерно 7% дополнительной мощности двигателя. Наша рекомендация: подбирайте компрессор строго под рабочее давление линии, используя частотный преобразователь для точной стабилизации, а не избыточную мощность винтового блока.
При формировании технического задания обязательно укажите требование к точке росы. Если ваш цех не отапливается зимой, точка росы должна быть ниже минимальной температуры окружающей среды, иначе трубы замерзнут. Для большинства крытых производств достаточно -20°C…-40°C. Не принимайте решение без аудита существующей пневмосети: старые стальные трубы могут ржаветь и загрязнять воздух даже от идеального компрессора.
Типы компрессоров: какой выбрать для вашей линии в 2026 году
Выбор между поршневыми, винтыми и безмасляными агрегатами зависит от режима работы линии и типа упаковки. В 2026 году рынок окончательно разделился на сегменты, где каждый тип оборудования занимает свою нишу. Поршневые компрессоры остаются актуальными только для малых производств с прерывистым циклом работы (до 4 часов в сутки). Их главный плюс — низкая начальная цена и ремонтопригодность силами собственного слесаря. Однако для непрерывной работы упаковочной линии они не подходят из-за высокого уровня вибрации, который разрушает чувствительные датчики веса и дозаторы, а также из-за высокого содержания масла в воздухе.
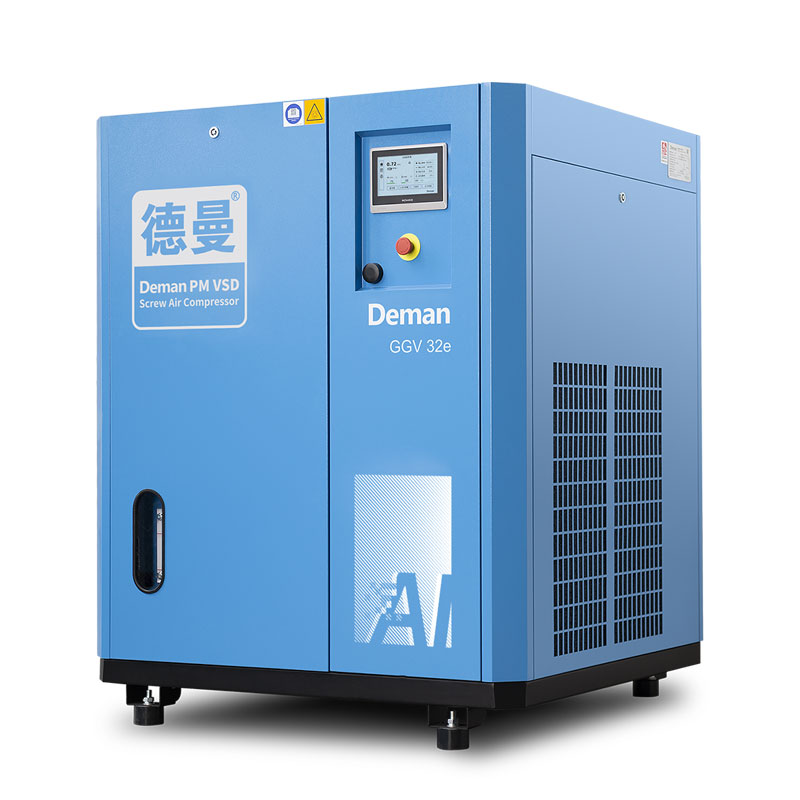
Маслозаполненные винтовые компрессоры с частотным регулированием (VSD) стали стандартом для 85% средних и крупных упаковочных цехов. Они обеспечивают стабильный поток воздуха без пульсаций, что критически важно для работы пневмоцилиндров, отвечающих за герметичность шва. Современные модели 2025–2026 годов выпуска оснащаются двигателями класса IE4 и IE5, что снижает энергопотребление на 15–20% по сравнению с моделями пятилетней давности. Ключевой параметр здесь — диапазон регулирования частоты. Хороший компрессор должен эффективно работать в диапазоне 25–100% нагрузки. Если потребление воздуха падает ниже 25%, компрессор уходит в холостой ход, тратя энергию впустую.
Безмасляные компрессоры (Oil-free) — это обязательное решение для фармацевтической упаковки, стерильных пищевых продуктов и электроники. Цена такого оборудования в 2–2,5 раза выше маслозаполненных аналогов, но это единственная гарантия отсутствия углеводородов в воздухе. Технологии 2026 года позволили снизить шум безмасляных агрегатов до 65 дБ, что делает их пригодными для установки непосредственно в производственном зале, экономя место в отдельной компрессорной. Важно понимать: «безмасляный» не значит «сухой». Вода все равно образуется при сжатии, поэтому установка осушителя остается обязательной.
| Параметр сравнения | Поршневой компрессор | Винтовой (маслозаполненный) | Безмасляный винтовой/спиральный |
|---|---|---|---|
| Режим работы | До 40% времени (S3) | 100% непрерывно (S1) | 100% непрерывно (S1) |
| Качество воздуха | Высокое содержание масла, требуется многоступенчатая фильтрация | Класс 2-3 по ISO 8573-1 (требует фильтров для класса 1) | Класс 0 (идеально для пищевой промышленности и фарма) |
| Энергоэффективность | Низкая (КПД падает при износе колец) | Высокая, особенно с VSD приводом | Средняя (выше потери на трение без смазки) |
| Шум | Высокий (>85 дБ), требует изоляции | Средний (70–75 дБ) | Низкий (60–68 дБ) |
| Срок службы до капремонта | 2 000 – 4 000 моточасов | 20 000 – 40 000 моточасов | 15 000 – 30 000 моточасов |
| Применение в упаковке | Мелкая фасовка, вспомогательные нужды | Основная линия, групповая упаковка, паллетизация | Стерильная упаковка, лекарства, детское питание |
При выборе конкретной модели обратите внимание на материал винтовой пары. В условиях российской зимы и возможного использования некондиционного топлива для генераторов (если есть резервное питание), чугунные пары более устойчивы к перегреву, чем алюминиевые, хотя последние легче и эффективнее в идеальных условиях. Для упаковочной промышленности, где простои стоят дорого, надежность важнее теоретического КПД. Мы рекомендуем запрашивать у поставщика график планового обслуживания и наличие складских запасов расходников в вашем регионе. Отсутствие фильтра в наличии может остановить линию на две недели.
Ценовая политика и структура затрат в 2026 году
Рынок воздушных компрессоров в 2026 году характеризуется высокой волатильностью цен, обусловленной логистическими цепочками и курсовыми разницами. Базовая цена винтового компрессора мощностью 15 кВт с частотным преобразователем начинается от 3 800 евро (EXW Китай) и достигает 6 500 евро для европейских брендов с локальной сборкой в РФ. Однако цена «на полке» — это лишь вершина айсберга. Реальная стоимость владения (TCO) складывается из цены оборудования, монтажа, пусконаладки, электроэнергии и сервиса за 5–7 лет.
Электроэнергия составляет около 70–80% всех затрат за жизненный цикл компрессора. Разница в цене между обычным двигателем (IE3) и премиальным (IE5) окупается за 14–18 месяцев при работе в две смены. В 2026 году тарифы на промышленную электроэнергию в центральных регионах России продолжают расти, делая вопрос энергоэффективности приоритетным. Компрессор с системой рекуперации тепла может вернуть до 70% тепловой энергии для отопления цеха или подогрева воды для мойки упаковки, что дополнительно сокращает операционные расходы.
Стоимость обслуживания также варьируется. Комплект расходных материалов (масло, фильтры воздуха, масла, сепаратор) для импортного компрессора среднего класса стоит от 40 000 до 90 000 рублей в зависимости от бренда и интервала замены (обычно 2000–4000 часов). Дешевые аналоги масел часто приводят к закоксовыванию термостатических клапанов и перегреву блока. В нашей практике был случай, когда клиент использовал неоригинальное масло, сэкономив 15 000 рублей на замене. Через полгода винтовая пара вышла из строя из-за образования лаковых отложений. Ремонт обошелся в 450 000 рублей. Экономия оказалась мнимой.
Логистика и таможенное оформление добавляют к стоимости еще 15–25%. При импорте из Азии необходимо учитывать сроки доставки, которые в 2025–2026 годах стабилизировались на уровне 45–60 дней морским путем и 20–25 дней ж/д транспортом. Срочные поставки авиацией увеличивают стоимость оборудования на 40–50%, что редко бывает оправдано, если только речь не идет о критическом простое производства. При планировании бюджета закладывайте минимум 2 месяца на поставку и монтаж.
Готовые решения «под ключ» от производителей часто выгоднее покупки отдельных компонентов. В такой пакет обычно входит компрессор, ресивер, осушитель, группа фильтров и система автоматики. Скидка за пакетную покупку может достигать 10–12%. Кроме того, единый поставщик несет ответственность за совместимость всех узлов. Запросите коммерческое предложение с развернутой спецификацией и графиком окупаемости, чтобы увидеть реальную картину затрат.
Сертификация и нормативные требования (ГОСТ, EAC, CE)
Работа в промышленном секторе России и стран ЕАЭС невозможна без соблюдения жестких норм безопасности. Любой воздушный компрессор, поставляемый на территорию РФ, должен иметь действующий сертификат соответствия ТР ТС 010/2011 «О безопасности машин и оборудования». Отсутствие этого документа не только грозит штрафами при проверке, но и делает невозможным легальную эксплуатацию оборудования. Маркировка EAC должна быть нанесена на шильдик изделия несмываемым способом.
Для упаковочной промышленности, особенно пищевой, критически важно соответствие гигиеническим нормам. Хотя сам компрессор может стоять в отдельном помещении, подаваемый им воздух контактирует с продуктом косвенно или прямо. Производители должны предоставлять протоколы испытаний на содержание масла и аэрозолей. Европейский сертификат CE полезен как индикатор качества, но на территории Таможенного союза он не заменяет декларацию ЕАС. Более того, в 2026 году ужесточились требования к энергоэффективности: оборудование должно соответствовать требованиям ТР ТС 027/2012.
Стандарт ГОСТ Р 53378-2009 регламентирует методы определения энергоэффективности компрессорного оборудования. При тендерных закупках государственные предприятия часто требуют предоставление паспорта энергоэффективности. Частный сектор пока реже обращает на это внимание, но тенденция меняется. Наличие сертификата ISO 9001 у производителя говорит о стабильности процессов сборки, но не гарантирует качество конкретного экземпляра. Гораздо важнее наличие сервисной сети и гарантийных обязательств, прописанных в контракте на русском языке.
Обратите внимание на класс взрывозащиты, если упаковка производится в среде с потенциально взрывоопасной пылью (мучная, сахарная пыль). В таких случаях требуется компрессор в исполнении Ex. Обычный искробезопасный двигатель может не подойти. Проверьте зону классификацию вашего помещения согласно ГОСТ 30852.11-2002. Ошибка в классе защиты может привести к запрету эксплуатации со стороны Ростехнадзора.
Перед подписанием акта приема-передачи убедитесь, что паспорт изделия заполнен на русском языке, указаны серийные номера основных узлов и дата изготовления. Требуйте предоставления руководства по эксплуатации, адаптированного под российские условия (температурные диапазоны, рекомендации по маслам). Игнорирование этих документов усложнит будущий ремонт и продажу оборудования как б/у актива.
Расчет производительности и подбор конфигурации
Ошибка в расчете потребляемого объема воздуха (FAD — Free Air Delivery) — самая распространенная причина проблем в упаковочных цехах. Многие ориентируются на теоретическую производительность двигателя или всасывание, игнорируя потери на фильтрацию, длину трубопроводов и коэффициент одновременности работы потребителей. Реальная потребность всегда выше суммы паспортных данных станков. Коэффициент запаса должен составлять минимум 20–25% для учета износа оборудования и будущих расширений линии.
Формула расчета проста, но требует точных входных данных. Сложите максимальное потребление воздуха каждым устройством на линии (указано в техпаспорте машины, обычно в л/мин или м³/мин при определенном давлении). Учтите, что данные часто приведены для 6 бар, а вам нужно 7 бар. Пересчет ведется пропорционально абсолютному давлению. Добавьте потери в сети: примерно 1–2% на каждые 10 метров трубопровода малого диаметра и значительные потери на каждом колене и тройнике. Старые стальные трубы могут снижать давление на 0,5–1 бар уже на входе в машину.
Пример расчета для линии флоу-пак: 5 упаковочных машин потребляют по 150 л/мин каждая = 750 л/мин. Паллетизатор — 200 л/мин. Этикетировщик — 100 л/мин. Сумма = 1050 л/мин (1,05 м³/мин). Добавляем 25% запаса = 1,31 м³/мин. Округляем до стандартного ряда и выбираем компрессор с реальной подачей FAD не менее 1,4–1,5 м³/мин при 7 бар. Если выбрать модель ровно на 1,05 м³, она будет работать на пределе, постоянно нагружаясь, что сократит ресурс в разы.
Важный нюанс: объем ресивера. Для упаковочного производства с пульсирующим потреблением (клапаны открываются и закрываются резко) необходим буферный резервуар объемом не менее 10–15% от минутной производительности компрессора в литрах. Для нашего примера (1,5 м³/мин = 1500 л/мин) нужен ресивер минимум 150–200 литров, но лучше 500 литров. Большой ресивер позволяет компрессору реже включаться и выключаться (или менять обороты плавно), стабилизирует давление и способствует охлаждению воздуха и осаждению конденсата до входа в осушитель.
Не забывайте про температурный фактор. Производительность компрессора падает с ростом температуры всасываемого воздуха. Летом, при +35°C в цеху, плотность воздуха ниже, и массовый расход кислорода уменьшается. Компрессор, выбранный по зимним параметрам, летом может не вытянуть линию. Всегда проводите расчет для наихудших условий эксплуатации (максимальная температура лета в вашем регионе).
Часто задаваемые вопросы (FAQ)
Какой срок службы винтового блока в условиях российской зимы?
Срок службы винтовой пары напрямую зависит от качества обслуживания и температурного режима запуска. При соблюдении регламента (замена масла каждые 2000–4000 часов, использование оригинальных фильтров) современный винтовой блок служит от 40 000 до 60 000 моточасов до первого капитального ремонта. В условиях холодного старта (ниже -20°C) без предварительного прогрева масла ресурс может сократиться на 30–40% из-за работы «на сухую» в первые секунды. Мы рекомендуем устанавливать компрессоры в отапливаемых помещениях с температурой не ниже +5°C или использовать системы предпускового подогрева масла.
Можно ли использовать один компрессор на несколько цехов?
Технически это возможно, но экономически и технологически часто нецелесообразно. Прокладка длинных магистралей (более 100–150 метров) приводит к значительным потерям давления (до 0,5–0,8 бар) и росту затрат на трубы. Кроме того, авария на одной линии или утечка в одном цеху обесточит все производство. Оптимальная стратегия — децентрализация: установка отдельных компактных станций в каждом цехе или зоне. Это повышает надежность и позволяет гибко управлять энергопотреблением, отключая неиспользуемые зоны.
Как часто нужно менять масло в компрессоре для упаковки?
Интервал замены масла зависит от типа масла и условий работы. Для синтетических масел премиум-класса интервал составляет 4000 часов (примерно 1 год при работе в одну смену). Для минеральных масел — 2000 часов. В упаковочной промышленности, где важна чистота воздуха, мы настоятельно рекомендуем сокращать интервал на 10–15% от заявленного производителем, если нагрузка превышает 80%. Анализ масла раз в год в лаборатории позволит точно определить остаточный ресурс и избежать внезапного выхода из строя подшипников.
Что делать, если в воздухе все равно есть влага после осушителя?
Наличие влаги после осушителя указывает на одну из трех проблем: неисправность самого осушителя (утечка фреона, забит теплообменник), неправильный подбор (точка росы выше требуемой) или проблемы с дренажом конденсата. Проверьте работу автоматического конденсатоотводчика — если он забит, вода накапливается и прорывается дальше. Также убедитесь, что трубопровод после осушителя не проходит через холодную зону, где воздух может снова остыть ниже точки росы и выпасть в конденсат внутри труб.
Практические шаги по внедрению и модернизации
Внедрение нового компрессорного оборудования — это процесс, требующий системного подхода. Начните с энергетического аудита. Замеры тока, давления и расхода воздуха в течение недели дадут объективную картину потребления. На основе этих данных формируется техническое задание. Не полагайтесь на слова операторов «нам кажется мало давления», используйте манометры и расходомеры. Данные не лгут.
На этапе монтажа уделите внимание виброизоляции. Винтовые компрессоры создают низкочастотную вибрацию, которая передается по фундаменту и может влиять на работу высокоточных весовых дозаторов. Используйте специальные виброопоры и гибкие вставки на патрубках подключения к магистрали. Жесткое соединение «труба-компрессор» недопустимо — оно приведет к разрушению резьбовых соединений и утечкам.
Организуйте правильную вентиляцию компрессорной. Компрессор забирает воздух из помещения и нагревает его. Если нет притока свежего воздуха и вытяжки, температура в комнате быстро поднимется до +50°C и выше. Это приведет к аварийному отключению компрессора по перегреву и снижению производительности. Правило простое: объем приточного воздуха должен превышать объем всасываемого компрессором на 10–15%.
Обучите персонал. 60% поломок происходят из-за человеческого фактора: несвоевременная замена фильтров, игнорирование сигналов панели управления, попытки самостоятельного ремонта сложной электроники. Проведите инструктаж и разместите памятки по ежедневному обслуживанию прямо на корпусе оборудования. Простые действия, такие как слив конденсата из ресивера (если нет автомата), продлевают жизнь системе на годы.
Заключение и стратегия закупок
Выбор воздушного компрессора для упаковочной промышленности в 2026 году — это инвестиция в стабильность производства, а не просто покупка «железа». Рынок предлагает широкий спектр решений: от бюджетных китайских агрегатов до премиальных европейских систем. Ключ к успеху лежит не в поиске самой низкой цены, а в расчете совокупной стоимости владения и обеспечении надлежащего качества воздуха. Надежный воздушный компрессор для упаковочной промышленности с правильной системой подготовки воздуха окупается за счет снижения брака, экономии электроэнергии и отсутствия внеплановых простоев.
Мы рекомендуем избегать решений «здесь и сейчас», если они не подкреплены гарантией наличия запчастей. Долгосрочное партнерство с проверенным поставщиком, который готов предоставить инженерную поддержку и сервис, ценнее разовой скидки. Проанализируйте свои текущие затраты на воздух, проведите аудит и выберите решение, которое масштабируется вместе с вашим бизнесом. Помните: сжатый воздух — это четвертый коммунальный ресурс после воды, электричества и газа, и относиться к нему нужно соответственно.
Если вы готовы оптимизировать затраты на сжатый воздух и подобрать надежное оборудование под ваши задачи, свяжитесь с нашими инженерами для проведения бесплатного предварительного расчета. Мы поможем составить спецификацию, учитывая все нюансы вашего производства и требования 2026 года. Свяжитесь с нами сегодня для получения детального коммерческого предложения и консультации по сертификации.
ООО «Нинбо Дэмань Компрессор»: Экспертиза и технологии для вашей упаковки
При выборе партнера для модернизации компрессорной станции важно обращаться к компаниям, которые не просто продают оборудование, а формируют отраслевые стандарты. Ярким примером такого подхода является ООО «Нинбо Дэмань Компрессор» — китайское национальное высокотехнологичное предприятие, работающее на рынке с 1998 года. Базируясь в городе Нинбо (провинция Чжэцзян), компания зарекомендовала себя как один из ведущих разработчиков технических норм в Китае, выступив главным составителем стандартов JB/T 10972–2010 и JB/T 13345–2017, регламентирующих работу винтовых компрессоров с частотным регулированием и постоянными магнитами.
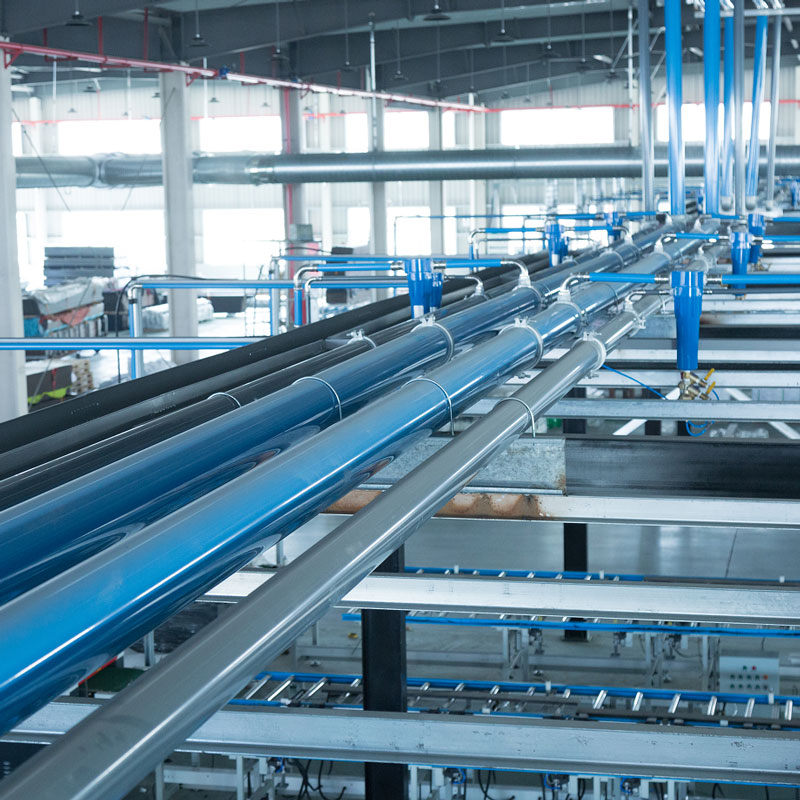
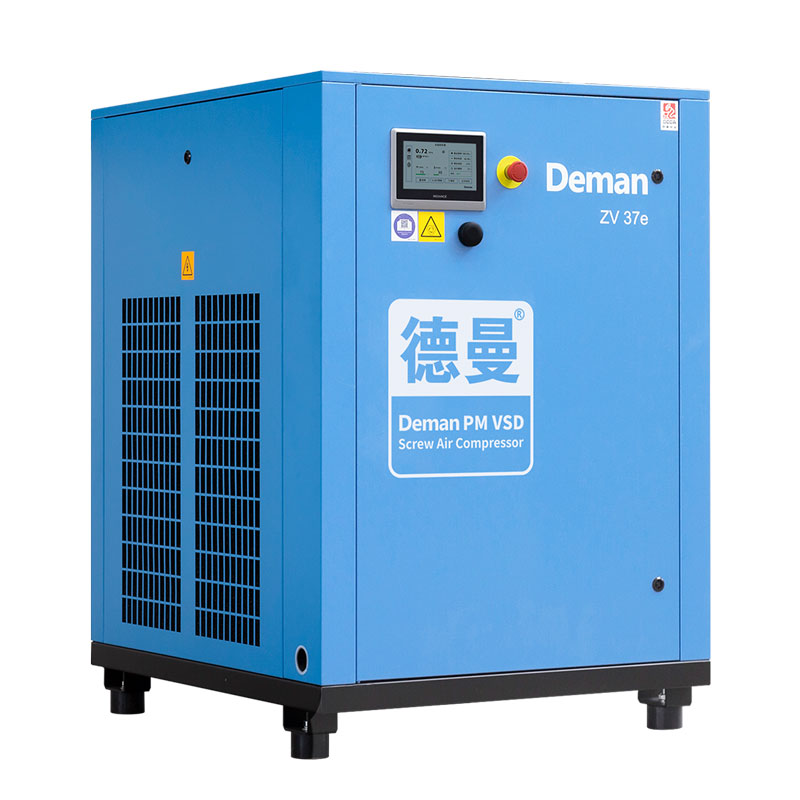
Продуктовая линейка Дэмань идеально соответствует требованиям современной упаковочной индустрии, описанным в этой статье. Компания предлагает широкий спектр энергоэффективных решений: от винтовых компрессоров серии LBV с永磁 (постоянными магнитами) и переменной скоростью вращения, обеспечивающих точную стабилизацию давления, до полностью безмасляных винтовых воздуходувок для стерильного производства. Особое внимание уделено целостности системы: в ассортименте представлены не только компрессоры и вакуумные насосы серии PGVe, но и готовые трубопроводные системы из нержавеющей стали и быстроразъемные фитинги из алюминиевого сплава, что исключает проблемы с утечками и коррозией, характерные для старых стальных сетей.
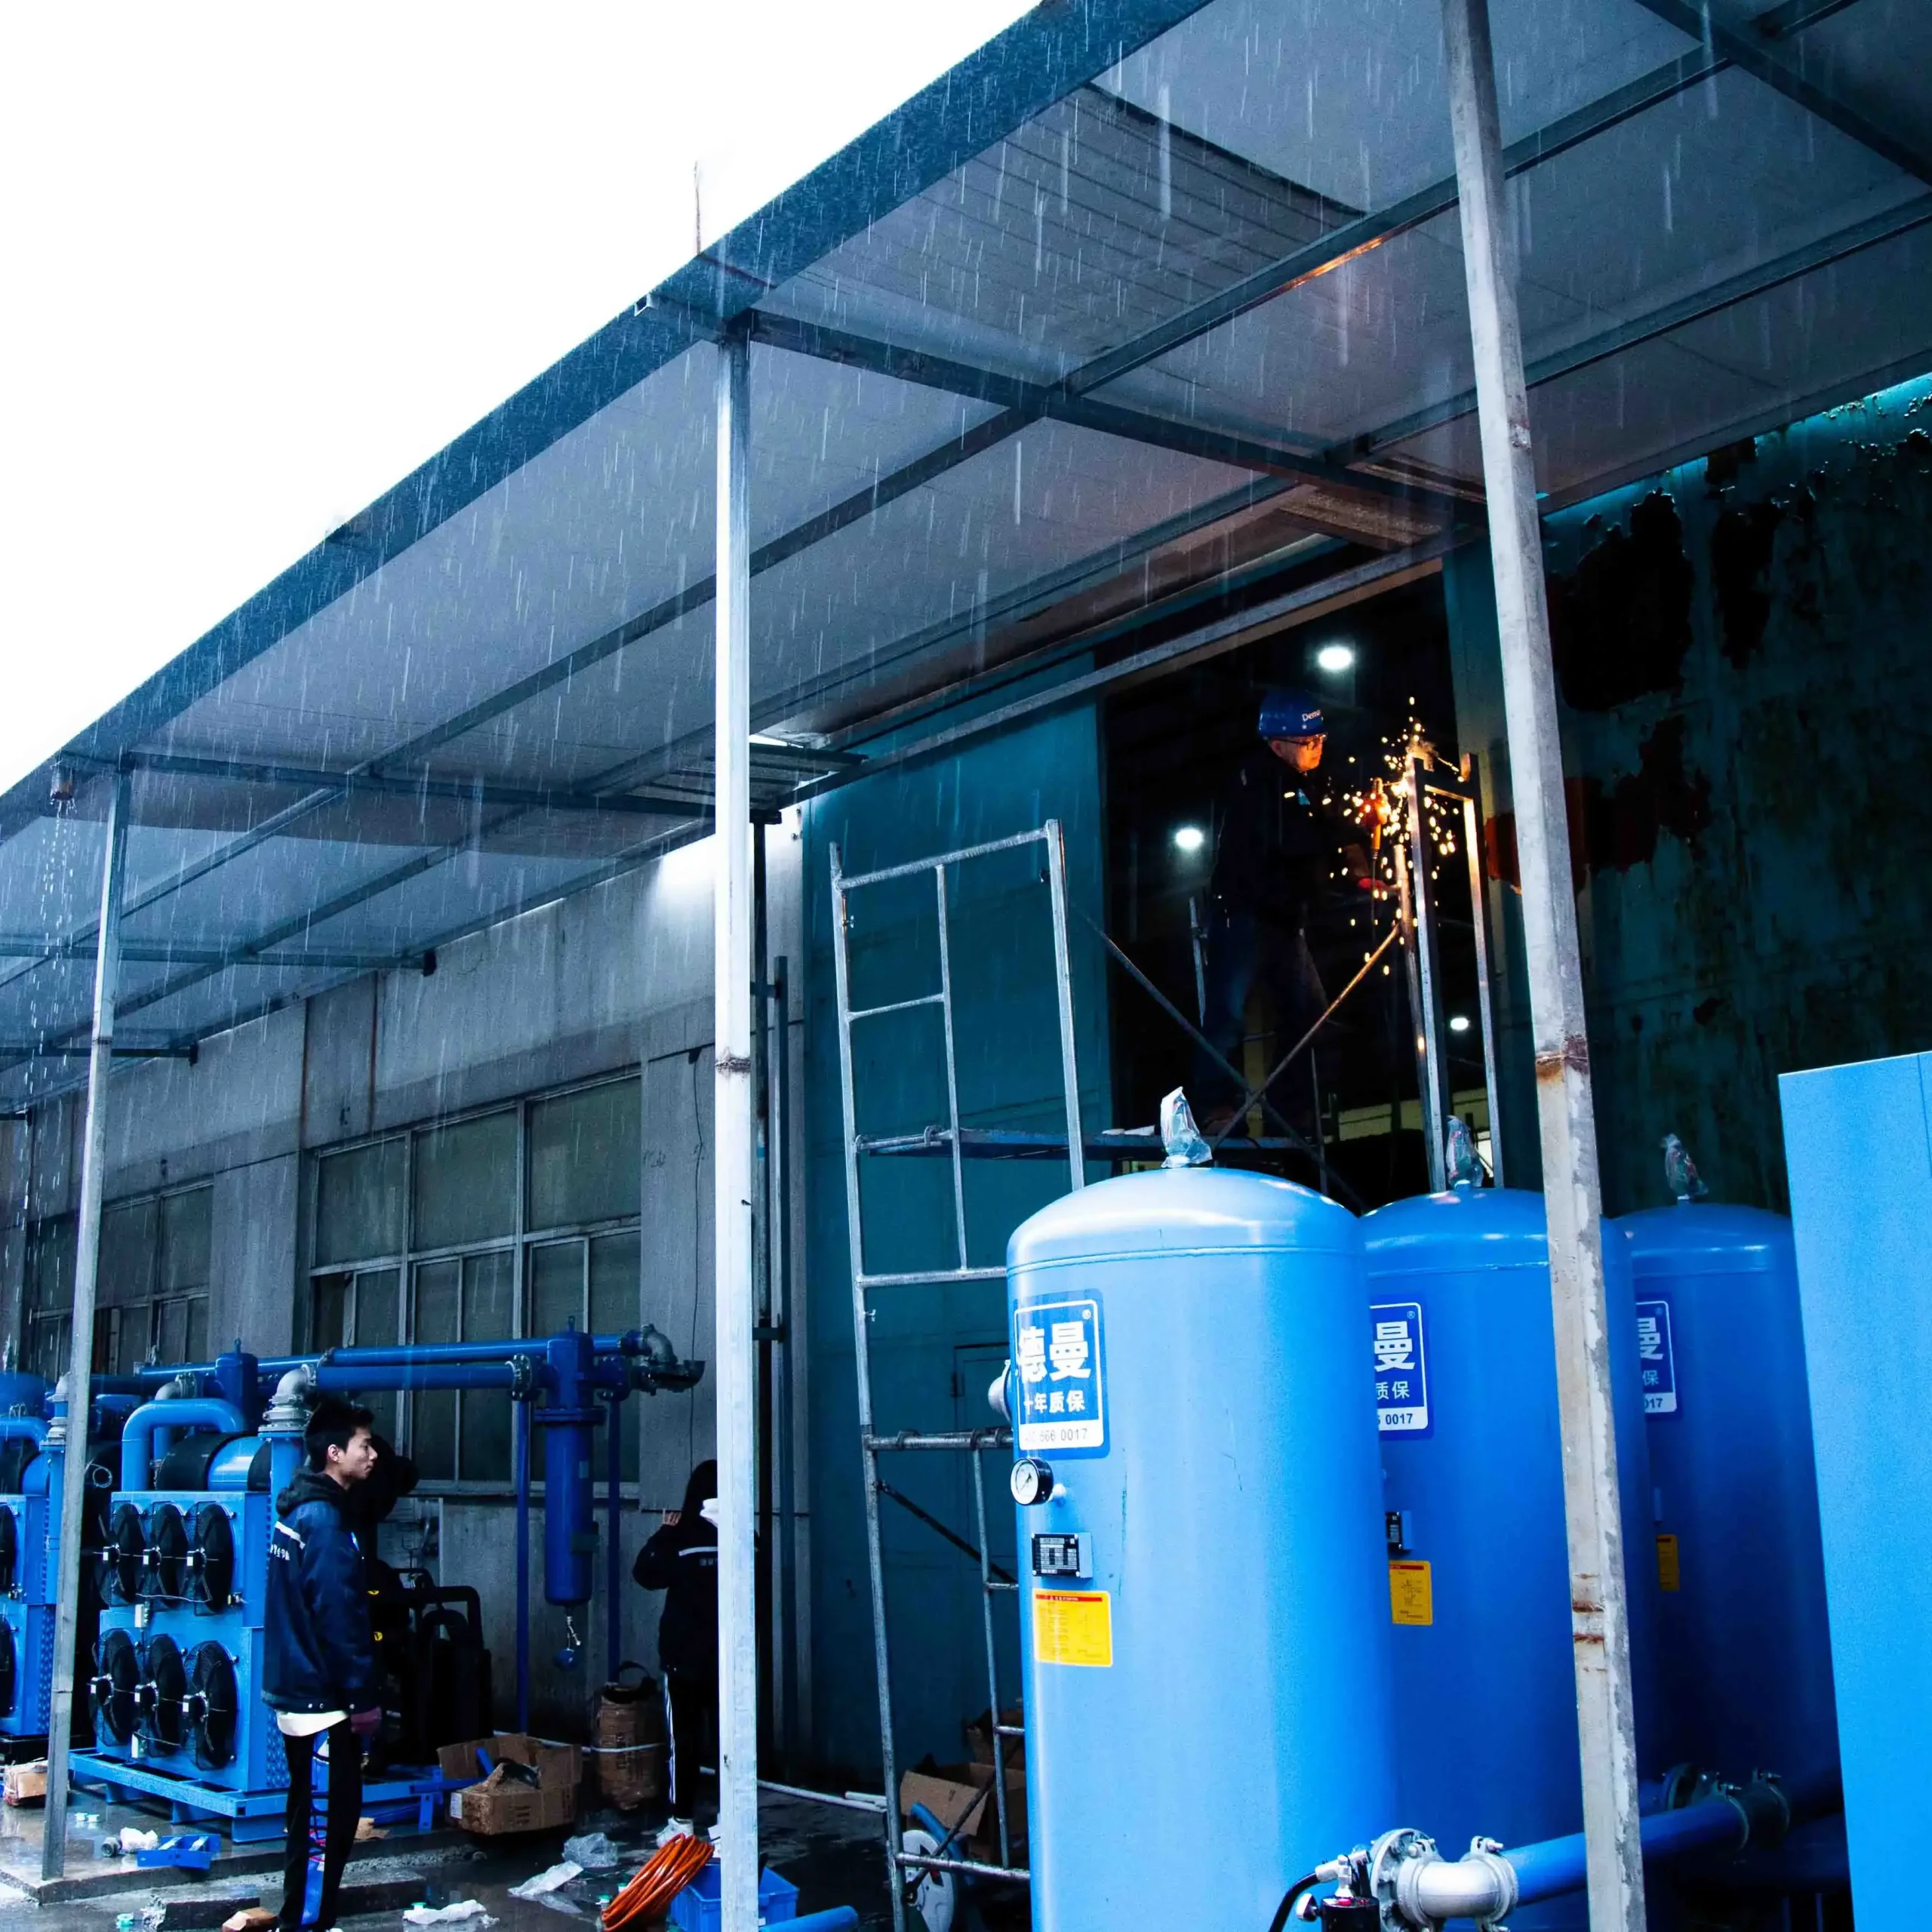
Качество продукции подтверждается серьезной научно-технической базой. На заводе в Нинбо, сертифицированном по стандартам ISO 9001:2015, ISO 14001:2015 и ISO 45001:2018, действуют собственные акустические и испытательные лаборатории. Здесь каждая единица оборудования проходит строгую верификацию согласно требованиям ASME и ISA1932. Команда из более чем 140 инженеров НИОКР позволяет компании не только внедрять передовые технологии, но и гарантировать, что оборудование соответствует высшим классам энергоэффективности. Недаром решения Дэмань регулярно включаются в государственный «Каталог рекомендованных энергосберегающих технологий» КНР, а четыре модели компании вошли в ТОП-4 лучших энергосберегающих компрессоров 2024 года.
Для российских покупателей ключевым преимуществом является комплексный подход и цифровизация сервиса. Дэмань предоставляет не просто «железо», а интеллектуальную экосистему: облачная платформа удаленного контроля позволяет мониторить состояние оборудования в реальном времени, прогнозировать необходимость обслуживания и предотвращать простои. Компания предлагает расширенную гарантию до 10 лет, что является редкостью на рынке и говорит о высокой уверенности производителя в надежности своих узлов. Поставляя продукцию в более чем 60 стран мира и будучи признанной «Зеленой фабрикой» и лидером в области энергосбережения, ООО «Нинбо Дэмань Компрессор» становится надежным партнером для тех, кто строит стратегию развития упаковочного производства на десятилетия вперед.