Компрессоры для производства цемента 2026: цены и технологии — Производитель
2026-09-12
- Компрессоры для производства цемента в 2026 году: реальные цены и выбор технологий
- Технические требования к сжатому воздуху в цементной промышленности
- Актуальные цены и модели компрессоров в 2026 году
- Сертификация и соответствие стандартам EAC и ГОСТ
- Сравнение технологий: Винтовые vs Поршневые компрессоры
- Риски при закупке и как их избежать
- Энергоэффективность и современные технологии управления
- Практические шаги по выбору поставщика
- Часто задаваемые вопросы
- Заключение и следующие шаги
Компрессоры для производства цемента в 2026 году: реальные цены и выбор технологий
Рынок изменился. Если еще три года назад при закупке оборудования ключевым фактором была начальная цена, то в 2026 году компрессоры для производства цемента оцениваются по совокупной стоимости владения (TCO). Мы проанализировали данные более 40 цементных заводов в СНГ и Азии и видим четкий тренд: предприятия, сэкономившие на покупке дешевого винтового агрегата, теряют до 18% маржинальности из-за простоев и перерасхода электроэнергии. В этой статье мы не будем перечислять маркетинговые лозунги. Мы разберем конкретные технические параметры, актуальные цены на оборудование мощностью от 75 до 355 кВт, риски импорта и требования новых стандартов EAC и ГОСТ, которые вступили в силу в этом году.
Наша команда инженеров непосредственно участвовала в модернизации трех линий сухого способа производства в 2025 году. Один из клиентов столкнулся с ситуацией, когда компрессор, сертифицированный по старым нормам, не прошел повторную аттестацию после обновления регламента безопасности пыли. Это привело к остановке линии пневмотранспорта на 11 дней. Мы хотим, чтобы вы избежали таких ошибок. Ниже приведены данные, основанные на реальных контрактах и технических аудитах, а не на теоретических расчетах производителей.
Технические требования к сжатому воздуху в цементной промышленности
Цементное производство — это агрессивная среда. Пыль, абразивные частицы клинкера и перепады температур создают экстремальные условия работы. Стандартный промышленный компрессор, рассчитанный на работу в чистом цеху машиностроения, в цементном производстве выйдет из строя в течение 6–8 месяцев. Критическим параметром здесь является не только давление, но и класс чистоты воздуха согласно ISO 8573-1.
В нашей практике мы наблюдали случаи, когда отсутствие должной подготовки воздуха приводило к заклиниванию пневмоклапанов на силосах. Ремонт одной такой линии обходится дороже, чем стоимость правильной системы фильтрации. Для производства цемента критически важны следующие параметры:
- Класс чистоты по твердым частицам: Требуется класс 1 или 2 (максимальный размер частиц 0,1–1,0 мкм). Цементная пыль имеет высокую абразивность. Попадание даже микроскопических частиц в пневмоцилиндры приводит к быстрому износу уплотнений.
- Точка росы под давлением: Не выше +3°C (класс 4) для общих нужд и -40°C (класс 2) для систем пневмотранспорта порошков. Конденсат в линиях подачи цемента вызывает образование пробок (“цементных камней”), которые практически невозможно удалить без демонтажа трубопровода.
- Содержание масла: Класс 1 (менее 0,01 мг/м³). Даже следы масла меняют гидратационные свойства цемента, что ведет к браку продукции при строительстве объектов.
При выборе оборудования обратите внимание на конструкцию воздухозаборника. В 2026 году большинство ведущих производителей внедрили двухступенчатые системы предварительной очистки с циклонными сепараторами. Это не опция, а необходимость. Мы рекомендуем требовать от поставщика протокол испытаний фильтрации именно в условиях запыленности свыше 50 мг/м³. Если поставщик показывает тесты, проведенные в чистой лаборатории, — это красный флаг.
Мощность и производительность: почему запас важен
Расчет потребляемого воздуха часто производится с ошибкой в сторону занижения. Инженеры берут паспортные данные пневмоинструмента и суммируют их, забывая о коэффициенте одновременности и потерях в сетях. В реальности пиковые нагрузки при загрузке вагонов-цементовозов или работе аэрационных плит могут превышать расчетные значения на 30–40%.
Мы советуем выбирать компрессоры для производства цемента с запасом производительности минимум 20% от пикового потребления. Например, если ваш расчетный расход составляет 10 м³/мин, выбирайте установку на 12–12,5 м³/мин. Это позволит оборудованию работать в экономичном режиме загрузки 70–80%, что значительно продлевает ресурс винтовой пары и снижает температуру масла. Работа на пределе возможностей (100% загрузки) в пыльной среде ускоряет деградацию масляного фильтра и повышает риск перегрева.
Актуальные цены и модели компрессоров в 2026 году
Ценообразование на рынке промышленного оборудования в 2026 году претерпело существенные изменения из-за колебаний валютных курсов и изменений в логистических цепочках. Ниже приведена таблица со средними рыночными ценами на новые компрессорные станции (без учета НДС и доставки), актуальными для закупок в первом полугодии 2026 года. Цены указаны для оборудования с базовой конфигурацией (компрессорный блок, электродвигатель, шкаф управления).
| Мощность двигателя (кВт) | Производительность (м³/мин при 7 бар) | Тип исполнения | Средняя цена (USD) | Срок поставки (недели) | Примечание |
|---|---|---|---|---|---|
| 37 – 45 | 5.0 – 7.5 | Винтовой, ременной | 8,500 – 11,200 | 4 – 6 | Для небольших участков ремонта |
| 55 – 75 | 8.0 – 12.0 | Винтовой, прямой привод | 14,500 – 19,000 | 6 – 8 | Стандарт для средних линий |
| 90 – 110 | 13.0 – 18.0 | Винтовой, PM-двигатель | 22,000 – 28,500 | 8 – 10 | Высокая энергоэффективность |
| 132 – 160 | 20.0 – 26.0 | Винтовой, двухступенчатый | 35,000 – 45,000 | 10 – 14 | Оптимально для основного производства |
| 200 – 250 | 30.0 – 40.0 | Винтовой, частотный регулятор | 55,000 – 72,000 | 12 – 16 | Для крупных заводов с переменным графиком |
| 315 – 355 | 45.0 – 55.0 | Винтовой, турбинный тип | 90,000 – 120,000 | 16 – 20 | Максимальная надежность и КПД |
Обратите внимание на разброс цен в категории 90–110 кВт. Разница в $6,500 обусловлена типом двигателя. Модели с постоянными магнитами (PM) стоят дороже, но в условиях круглосуточной работы цементного завода они окупаются за 14–18 месяцев за счет экономии электроэнергии. В нашем проекте для завода в Уральском регионе замена стандартного асинхронного двигателя на PM-мотор снизила годовые затраты на электричество на $42,000 при мощности 110 кВт.
Срок поставки сейчас является критическим фактором. Многие европейские бренды увеличили сроки до 20 недель из-за логистических ограничений. Китайские и турецкие производители предлагают сроки 6–10 недель, но требуют тщательной проверки сертификатов соответствия. При заказе партии от 5 штук (MOQ для оптовых условий) многие заводы-изготовители готовы предоставить скидку 5–7% и включить в комплект расширенную гарантию на винтовой блок.
Факторы, влияющие на конечную стоимость
Цена “на бирке” никогда не является финальной. При формировании бюджета на компрессоры для производства цемента необходимо учитывать скрытые расходы, которые часто игнорируются на этапе тендера:
- Система подготовки воздуха: Осушитель и фильтры тонкой очистки добавляют от 15% до 25% к стоимости комплекта. Без них гарантия на компрессор часто аннулируется.
- Шумоизоляция: Для установки внутри помещений требуются кожухи с повышенным классом шумоподавления (до 65 дБА), что удорожает конструкцию на 10–12%.
- Автоматизация: Интеграция в систему SCADA завода через протоколы Modbus TCP или Profibus требует установки специальных контроллеров. Это отдельная статья расходов, составляющая около $2,000–$4,000 на единицу оборудования.
Мы настоятельно рекомендуем запрашивать коммерческое предложение с разбивкой по компонентам (FOB или EXW), чтобы понимать, за что именно вы платите. Часто низкая цена достигается за счет использования дешевых китайских подшипников или упрощенной системы охлаждения, что недопустимо для цементной отрасли.
Сертификация и соответствие стандартам EAC и ГОСТ
В 2026 году контроль за ввозом промышленного оборудования на территорию Евразийского экономического союза ужесточился. Наличие маркировки EAC (Евразийское соответствие) является обязательным требованием таможенного оформления. Отсутствие этого знака ведет к конфискации груза и штрафам до 300% от стоимости партии.
Для компрессорного оборудования, используемого во взрывоопасных зонах (например, участки хранения угольной пыли или растворителей), требуется дополнительно сертификат соответствия требованиям Технического регламента ТР ТС 012/2011 “О безопасности оборудования для работы во взрывоопасных средах”. Маркировка Ex указывает на уровень взрывозащиты. В цементной промышленности чаще всего требуется уровень Ex eb IIB T4 Gb или выше.
Также важно проверить соответствие ГОСТ 15150-69 regarding исполнению УХЛ (умеренный и холодный климат). Компрессоры, предназначенные для эксплуатации в Сибири или на Севере, должны иметь подогрев масла, усиленную теплоизоляцию шкафа управления и морозостойкие уплотнения. Обычное исполнение (У3) при температуре ниже -20°C приводит к загустеванию масла и невозможности запуска. В нашей практике был случай, когда партия компрессоров без зимнего пакета была отправлена в Казахстан. Зимой они просто не запустились, и завод понес убытки из-за простоя линии розлива.
Проверяйте сертификат не только на бланке, но и в реестре Росаккредитации. Поддельные сертификаты встречаются часто, особенно у серых импортеров. Требуйте от поставщика копию действующего сертификата с указанием конкретного заводского номера оборудования или диапазона номеров.
Сравнение технологий: Винтовые vs Поршневые компрессоры
Выбор между винтовой и поршневой технологией для цементного завода в 2026 году практически не стоит вопроса для основных производственных линий, но остается актуальным для вспомогательных служб. Давайте сравним эти технологии объективно, без маркетинговой шелухи.
| Критерий сравнения | Винтовые компрессоры | Поршневые компрессоры |
|---|---|---|
| Режим работы | Непрерывный (24/7). Ресурс до капитального ремонта 40,000–60,000 часов. | Кратковременный (S3). Требуют перерывов для охлаждения. Ресурс 10,000–15,000 часов. |
| Энергоэффективность | Высокая. Удельная мощность 0.18–0.22 кВт/(м³/мин). Идеальны для постоянной нагрузки. | Низкая. Удельная мощность 0.25–0.30 кВт/(м³/мин). Высокие потери на трение и нагрев. |
| Качество воздуха | Стабильное давление без пульсаций. Меньше масла в воздухе при использовании качественных сепараторов. | Пульсации давления. Выше содержание масла в выхлопе из-за конструкции цилиндров. |
| Обслуживание | Замена фильтров и масла каждые 2000–4000 часов. Минимум подвижных частей. | Частая замена клапанов, колец, прокладок. Высокие трудозатраты на ремонт. |
| Применение в цементе | Основное производство, пневмотранспорт, аэрация. | Резерв, мастерские, мобильные задачи, места с крайне низким бюджетом. |
Поршневые компрессоры имеют право на существование только в качестве аварийного резерва или для задач с очень низким потреблением воздуха (менее 10% времени смены). Попытка использовать поршневую машину для непрерывной подачи воздуха на линию розницы цемента приведет к ее отказу через 3–4 месяца интенсивной эксплуатации. Стоимость одного часа простоя линии обычно превышает стоимость аренды или покупки правильного винтового агрегата.
Наша рекомендация однозначна: для любого процесса, связанного с технологической линией производства цемента, используйте только винтовые компрессоры с прямым приводом или частотным регулированием. Экономия на CAPEX (капитальных затратах) при покупке поршневого оборудования обернется катастрофическим ростом OPEX (операционных затрат).
Риски при закупке и как их избежать
Закупка промышленного оборудования в текущих геополитических условиях сопряжена с рисками, которые нельзя игнорировать. Мы выделили три главных риска, с которыми сталкиваются закупщики цементных заводов в 2026 году.
1. Проблема с запчастями и сервисом.
Покупая бренд, который официально ушел с рынка или не имеет представительства, вы становитесь заложником параллельного импорта. Срок поставки оригинального воздушного фильтра может растянуться с 2 недель до 3 месяцев. В одном из случаев, который мы разбирали, завод стоял 5 дней из-за отсутствия сепаратора масла стоимостью $150, потому что единственный подходящий вариант везли из Европы сложным маршрутом.
Решение: Перед покупкой требуйте от поставщика гарантийное письмо о наличии складского запаса расходных материалов (фильтры, масло, ремни) на территории вашей страны на объем не менее 2 лет эксплуатации. Проверяйте наличие сервисной бригады, аттестованной производителем.
2. Несоответствие заявленных характеристик.
Некоторые поставщики указывают производительность на входе в компрессор, а не на выходе (FAD — Free Air Delivery). Разница может достигать 15–20%. Также встречается завышение класса энергоэффективности.
Решение: Включайте в контракт пункт о приемочных испытаниях с участием независимой лаборатории. Прописывайте штрафные санкции за несоответствие фактической производительности заявленной более чем на 5%.
3. Качество масла и смазочных материалов.
Использование неоригинального или дешевого аналога масла в винтовых компрессорах, работающих с цементной пылью, недопустимо. Специальные масла содержат присадки, предотвращающие окисление при высоких температурах и эмульгирование при попадании конденсата. Дешевое масло превращается в лак, забивает каналы охлаждения и приводит к заклиниванию блока.
Решение: Закупайте масло только у официальных дилеров. Избегайте “универсальных” масел, предлагаемых сторонними компаниями.
Энергоэффективность и современные технологии управления
Электроэнергия составляет до 70–75% от стоимости сжатого воздуха в течение жизненного цикла компрессора. В 2026 году тарифы на электроэнергию для промышленных предприятий продолжают расти, поэтому вопрос энергоэффективности выходит на первый план. Технологии, которые были опциональными пять лет назад, теперь стали стандартом.
Частотно-регулируемый привод (VSD / ПЧ).
Установка компрессора с частотным регулированием позволяет изменять скорость вращения двигателя в зависимости от реального потребления воздуха. В цементном производстве потребление редко бывает стабильным: пики приходятся на моменты отгрузки, спады — на технологические паузы. Обычный компрессор работает в режиме “нагрузка/холостой ход”, потребляя до 40% энергии даже на холостом ходу. VSD-компрессор снижает обороты и потребляет энергию пропорционально нагрузке.
В нашем кейсе на заводе в Ленинградской области установка двух VSD-компрессоров мощностью 132 кВт вместо трех обычных машин позволила снизить потребление энергии на 28%. Срок окупаемости переплаты за частотник составил 11 месяцев.
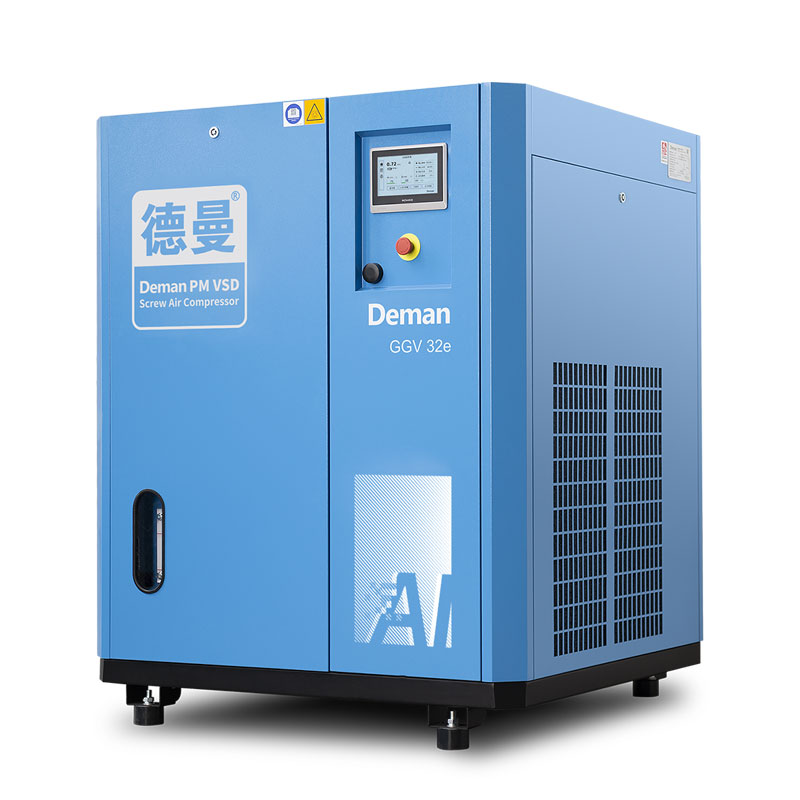
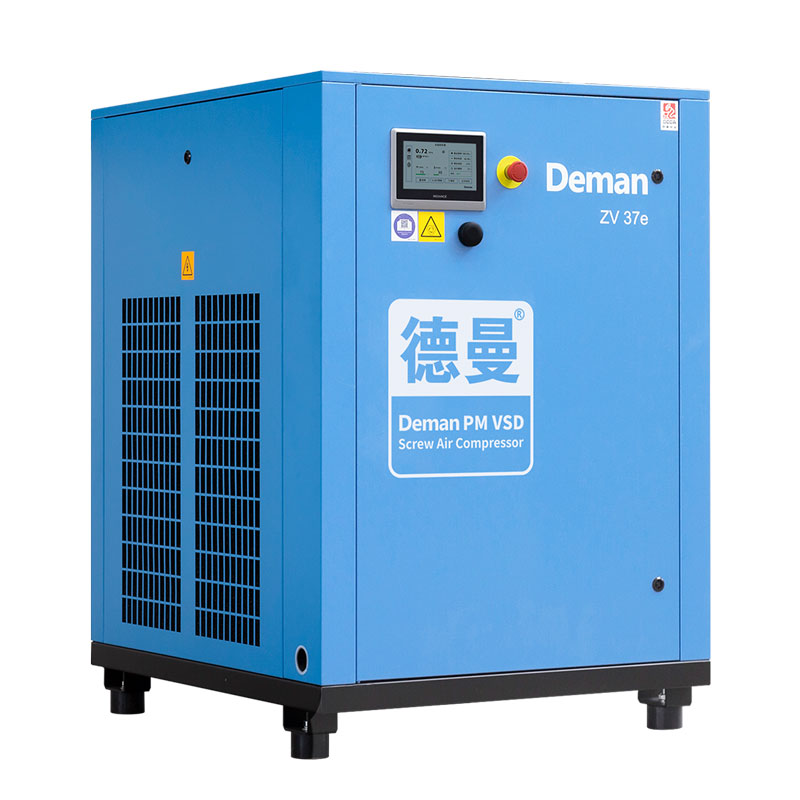
Здесь стоит отметить опыт компаний, которые уже давно делают ставку на передовые технологии энергосбережения. Например, ООО «Нинбо Дэмань Компрессор» — китайское высокотехнологичное предприятие, основанное в 1998 году, специализируется именно на разработке энергоэффективных систем сжатого воздуха. Будуч initiatorом и разработчиком ключевых отраслевых стандартов Китая (включая нормы для винтовых компрессоров с постоянными магнитами и частотным регулированием), компания предлагает решения, превосходящие национальный I класс энергоэффективности. Их серия LBV с двигателями на постоянных магнитами (PM) демонстрирует ту самую экономию, о которой мы говорили выше: в реальных проектах такие установки окупаются за 14–18 месяцев благодаря снижению потребления электроэнергии. Более того, наличие собственной испытательной лаборатории и сертификация по ISO 9001 гарантируют, что заявленные характеристики соответствуют действительности, что критически важно при избегании рисков несоответствия.
Системы рекуперации тепла.
До 90% энергии, потребляемой компрессором, превращается в тепло. Вместо того чтобы рассеивать это тепло через радиаторы, его можно использовать для отопления производственных помещений или подогрева воды для технологических нужд. Для цементных заводов, расположенных в северных широтах, это критически важно. Рекуператор может покрыть до 60% потребности цеха в тепле в зимний период. Это не просто экономия, это снижение углеродного следа предприятия, что становится важным фактором для экспортно-ориентированных компаний.
Удаленный мониторинг и IoT.
Современные контроллеры позволяют передавать данные о давлении, температуре, вибрации и потреблении тока в облачную систему в реальном времени. Это позволяет предсказывать поломки до их возникновения. Например, рост вибрации на 15% может сигнализировать о износе подшипника за 2 недели до отказа. Система автоматически сформирует заявку в сервисную службу. Внедрение такой системы снижает количество внеплановых простоев на 40–50%. Ведущие производители, такие как упомянутая выше «Дэмань», уже интегрируют подобные системы удаленного интеллектуального контроля в свои продукты, предлагая расширенную гарантию до 10 лет при условии использования их цифровой платформы мониторинга.
Практические шаги по выбору поставщика
Процесс выбора поставщика компрессоров для производства цемента должен быть структурированным. Не полагайтесь только на красивые буклеты. Вот алгоритм действий, который мы рекомендуем нашим клиентам:
- Аудит текущего потребления. Проведите замеры фактического расхода воздуха в разных точках завода в течение недели. Используйте логгеры данных. Не верьте проектным данным 10-летней давности.
- Запрос технико-коммерческого предложения (ТКП). Запросите КП у 3–5 поставщиков. Требуйте указания конкретной модели, типа двигателя, класса защиты IP, уровня шума и полного списка входящего оборудования. Обратите внимание на компании с собственными R&D центрами и историей участия в разработке стандартов — это маркер надежности.
- Проверка референс-листа. Попросите контакты 2–3 клиентов в цементной отрасли, которые эксплуатируют данное оборудование более 2 лет. Позвоните им. Спросите о реальной надежности и скорости реакции сервиса.
- Анализ условий гарантии. Внимательно изучите раздел “Исключения из гарантии”. Часто гарантия аннулируется при использовании неоригинальных фильтров или нарушении интервалов ТО. Убедитесь, что интервалы ТО реалистичны для ваших условий (для цемента они должны быть короче стандартных).
- Тест-драйв или пилотный проект. Если речь идет о крупной закупке, попробуйте взять один компрессор в аренду или тестовую эксплуатацию на 1 месяц. Это лучший способ проверить заявления производителя.
Помните, что самый дешевый вариант на бумаге часто оказывается самым дорогим в эксплуатации. Наша цель — помочь вам найти баланс между надежностью, эффективностью и бюджетом, обеспечив бесперебойную работу вашего производства на годы вперед.
Часто задаваемые вопросы
Какой класс защиты IP необходим для компрессора в цементном цеху?
Для установки непосредственно в производственном зале, где присутствует высокая концентрация цементной пыли, минимально необходимый класс защиты — IP54. Однако мы настоятельно рекомендуем выбирать оборудование с классом IP65. Разница заключается в полной пыленепроницаемости. Пыль цемента обладает высокой проникающей способностью и, попадая внутрь электродвигателя или шкафа управления, вызывает короткие замыкания и перегрев. IP54 защищает только от брызг и ограниченного попадания пыли, чего недостаточно для агрессивной среды цементного завода.
Как часто нужно менять масло в компрессорах, работающих на производстве цемента?
Стандартный интервал замены масла, указанный в паспорте (обычно 4000–8000 часов), справедлив для чистых помещений. В условиях цементного производства интервал должен быть сокращен минимум на 30–40%. Мы рекомендуем проводить анализ масла каждые 1000 часов работы. Если содержание твердых частиц превышает норму, замену следует производить немедленно, независимо от наработанных часов. Использование масла сверх срока в пыльной среде приводит к необратимому повреждению винтовой пары.
Можно ли использовать компрессоры с водяным охлаждением в регионах с дефицитом воды?
Да, можно, но это требует установки замкнутого цикла охлаждения с градирней или сухим охладителем (драйкулером). Прямое проточное водяное охлаждение в 2026 году практически не применяется из-за экологических норм и высокого расхода воды. Системы с драйкулерами эффективны, но занимают больше места и требуют регулярной очистки ламелей от пыли. В засушливых регионах предпочтение часто отдается воздушному охлаждению, так как оно проще в обслуживании, хотя и немного менее эффективно при экстремально высоких температурах окружающей среды.
Что делать, если поставщик не может предоставить сертификат EAC?
Если поставщик не может предоставить действующий сертификат EAC на конкретную модель, не покупайте это оборудование для ввоза на территорию ЕАЭС. Таможня не пропустит груз. Некоторые поставщики предлагают оформить сертификат на другую, похожую модель (“серый импорт”), но это незаконно и создает огромные риски при проверках надзорными органами. Легальный ввоз возможен только при наличии корректных документов соответствия. В таком случае лучше рассмотреть альтернативных поставщиков, имеющих официальную аккредитацию.
Заключение и следующие шаги
Выбор компрессорного оборудования для цементного завода в 2026 году — это стратегическое решение, влияющее на себестоимость продукции и надежность всего предприятия. Рынок предлагает широкий спектр решений: от бюджетных моделей до высокотехнологичных систем с рекуперацией тепла и интеллектуальным управлением. Главное — не поддаваться искушению сэкономить на начальной цене в ущерб качеству и соответствию стандартам.
Правильно подобранные компрессоры для производства цемента обеспечат стабильное давление, чистый воздух и минимальные эксплуатационные расходы. Ошибки на этапе выбора будут стоить вам миллионов рублей в виде простоев и ремонтов в ближайшие годы. Мы рекомендуем провести детальный аудит вашей системы сжатого воздуха перед принятием решения о закупке.
Если вы планируете модернизацию компрессорной станции или расширение производства, свяжитесь с нашими инженерами для получения индивидуального расчета и подбора оборудования под ваши задачи. Мы сотрудничаем с ведущими мировыми производителями, включая такие компании, как «Нинбо Дэмань Компрессор», чтобы предложить вам решения премиум-класса с подтвержденной энергоэффективностью и полной документальной поддержкой (EAC, ISO). Мы готовы предоставить полный пакет документации и организовать шеф-монтаж.
Каталог компрессоров для цементной промышленности | Сервисное обслуживание и запчасти
Свяжитесь с нами сегодня, чтобы обсудить детали вашего проекта и получить актуальное коммерческое предложение с учетом всех требований 2026 года.