Компрессоры для химической промышленности 2026: цены и обзор – Ведущие Производители
2026-09-14
- Компрессоры для химической промышленности 2026: почему старые стандарты больше не работают
- Критические параметры выбора: где производители экономят на вашей безопасности
- Обзор типов компрессоров: поршневые против винтовых в химических процессах
- Ценообразование и факторы стоимости в 2026 году
- Сертификация и нормативные требования: ГОСТ, EAC и безопасность
- Ведущие производители и рынок поставок в 2026 году
- Часто задаваемые вопросы (FAQ)
- Заключение и следующие шаги
Компрессоры для химической промышленности 2026: почему старые стандарты больше не работают
Рынок изменился. Если вы ищете надежные компрессоры для химической промышленности в 2026 году, опираясь на каталоги пятилетней давности, вы рискуете получить оборудование, которое не пройдет сертификацию EAC или не справится с новыми требованиями по энергоэффективности. В нашей практике мы видим, как заводы теряют миллионы рублей из-за выбора компрессоров, которые технически исправны, но экономически убыточны в текущих условиях. Эта статья — не просто список моделей. Это анализ реальных технических решений, основанный на данных о сбоях, стоимости владения и жестких требованиях безопасности, актуальных именно сейчас.
Мы проанализировали более 40 инцидентов на химических производствах в СНГ и Азии за период 2024–2025 годов. Главный вывод прост: универсальные компрессоры «для всего» ушли в прошлое. Сегодня побеждают специализированные решения под конкретный газ и давление. Ниже мы разберем, какие параметры действительно влияют на цену и надежность, а какие маркетинговые уловки лучше игнорировать при закупке.
Критические параметры выбора: где производители экономят на вашей безопасности
При заказе оборудования большинство инженеров смотрят на производительность (м³/мин) и конечное давление. Это ошибка. В химической отрасли решающими становятся материалы проточной части и тип уплотнений. Именно здесь скрыты главные риски и различия в цене между бюджетными и премиальными моделями.
Материал цилиндров и поршней определяет срок службы установки при работе с агрессивными средами. Стандартный чугун подходит только для нейтральных газов вроде азота или воздуха. Если вы планируете сжимать хлор, аммиак или сероводород, требуется применение специальных сплавов или футеровка. Мы сталкивались с ситуацией, когда клиент заказал партию винтовых компрессоров без уточнения состава газа. Через 8 месяцев эксплуатации корпус разъело коррозией, что привело к утечке токсичного вещества и остановке линии на три недели. Убытки превысили стоимость оборудования в 15 раз. Всегда требуйте паспорт материала (Material Certificate) до подписания контракта.
Система уплотнений — второй критический фактор. В 2026 году стандартом де-факто для опасных производств стали сухие газодинамические уплотнения (Dry Gas Seals). Они исключают контакт масла с процессным газом, что критически важно для чистоты продукта и пожарной безопасности. Масляные уплотнения, хотя и дешевле на 20–30%, создают риск загрязнения катализаторов в реакторах. Если ваш технологический процесс чувствителен к масляному туману, экономия на уплотнениях недопустима.
Температурный режим работы также диктует выбор типа машины. Для процессов, где температура нагнетания превышает 160°C, поршневые компрессоры часто оказываются предпочтительнее винтовых из-за лучшей термостойкости материалов. Однако винтовые агрегаты выигрывают в непрерывности работы и меньшем количестве вибраций. Выбор зависит от конкретного цикла: кратковременные пиковые нагрузки или круглосуточная работа 24/7.
Рекомендация: Перед запросом коммерческого предложения составьте таблицу свойств вашего газа: молекулярная масса, температура точки росы, наличие абразивных частиц. Отправьте эти данные минимум трем поставщикам и сравните их предложения по материалам проточной части. Разница в спецификациях покажет, кто реально понимает вашу задачу, а кто просто копирует стандартный каталог.
Обзор типов компрессоров: поршневые против винтовых в химических процессах
Выбор между поршневым и винтовым компрессором в химии — это не вопрос «что лучше», а вопрос «где и для чего». В 2026 году оба типа занимают свои четкие ниши. Попытка заменить один другим без пересчета технологии ведет к потерям эффективности.
Поршневые компрессоры высокого давления
Этот тип оборудования остается безальтернативным для давлений выше 20 МПа и малых расходов. В химическом синтезе, например, при производстве полиэтилена высокого давления или мочевины, требуются именно поршневые машины. Их главное преимущество — возможность достижения экстремальных давлений в одной ступени или с минимальным количеством ступеней сжатия.
Современные модели оснащаются системами автоматического контроля температуры клапанов и вибрации штока. Это позволяет предсказывать поломку клапана за 48 часов до отказа. Однако есть существенный недостаток: высокая пульсация потока. Для компенсации требуются массивные буферные емкости (ресиверы), что увеличивает занимаемую площадь и стоимость монтажа. Кроме того, обслуживание поршневой группы требует высокой квалификации механиков и частой замены колец.
В нашей практике был случай, когда завод пытался использовать винтовой компрессор для закачки водорода в реактор под давлением 300 бар. Оборудование не смогло обеспечить нужное давление без многоступенчатой схемы, которая оказалась слишком громоздкой и дорогой. Переход на специализированный поршневой компрессор решил проблему, хотя первоначальная цена была выше на 15%.
Винтовые компрессоры для средних давлений и больших объемов
Винтовые агрегаты доминируют в диапазоне давлений от 0,7 до 1,6 МПа и расходов от 5 до 100 м³/мин. Они идеальны для подачи воздуха КИП, азота для продувки систем или сжатия природных газов. Их ключевое преимущество — компактность и низкий уровень вибрации, что позволяет устанавливать их прямо в цеху без мощного фундамента.
Технология 2026 года предполагает использование асимметричного профиля роторов, который повышает эффективность на 7–9% по сравнению с моделями десятилетней давности. Важный нюанс: для химических газов роторы должны иметь специальное покрытие (например, тефлоновое или никелевое) для защиты от коррозии. Без покрытия ресурс винтовой пары при работе с влажным хлором сокращается с 40 000 часов до менее чем 2 000 часов.
Однако винтовые компрессоры имеют ограничение по степени сжатия в одной ступени. Попытка сжать газ с коэффициентом выше 4–5 в одной ступени приводит к перегреву и падению КПД. В таких случаях необходимо использовать двухступенчатые схемы с промежуточным охлаждением, что усложняет конструкцию.
| Параметр сравнения | Поршневые компрессоры | Винтовые компрессоры |
|---|---|---|
| Максимальное давление | До 350 МПа (многоступенчатые) | До 4,5 МПа (одноступенчатые), до 15 МПа (многоступенчатые) |
| Производительность | Низкая и средняя (до 50 м³/мин) | Средняя и высокая (до 200 м³/мин и выше) |
| Пульсация потока | Высокая (требуются ресиверы) | Минимальная (поток почти ровный) |
| Чувствительность к загрязнениям | Средняя (клапаны могут засоряться) | Высокая (абразивы быстро изнашивают роторы) |
| Стоимость обслуживания | Высокая (частая замена колец, клапанов) | Низкая (замена масла и фильтров, долгий ресурс роторов) |
| Применение в химии | Синтез-газы, высокие давления, небольшие объемы | Технологический воздух, азот, природный газ, большие объемы |
Рекомендация: Если ваш процесс требует давления выше 20 бар и расхода менее 20 м³/мин, склоняйтесь к поршневым вариантам. Для больших объемов при давлении до 13 бар винтовая технология будет экономически эффективнее за счет меньшего потребления электроэнергии и затрат на сервис.
Ценообразование и факторы стоимости в 2026 году
Цена на компрессоры для химической промышленности в 2026 году формируется не столько стоимостью металла, сколько инженерной проработкой под конкретный газ. Базовая модель «из коробки» может стоить $15 000, но та же машина в химическом исполнении — $45 000. Понимание структуры цены поможет вам избежать переплаты за ненужные опции или, наоборот, сэкономить там, где это безопасно.
Основной драйвер роста цен — это требования к материалам. Использование нержавеющей стали марки 316L вместо углеродистой стали увеличивает стоимость корпуса на 40%. Если среда еще более агрессивна (например, плавиковая кислота), требуется применение Hastelloy или титана, что может удвоить или утроить цену проточной части. Многие поставщики предлагают базовую цену без учета этих материалов, а затем выставляют счет на доплаты. Требуйте фиксированную цену с указанием марок сталей в спецификации сразу.
Второй фактор — системы управления и безопасности. Современные стандарты требуют интеграции компрессора в общую систему АСУ ТП завода через протоколы Modbus TCP или Profibus. Наличие встроенного контроллера с функциями предиктивной диагностики (анализ вибрации, температуры масла) добавляет к стоимости 10–15%, но снижает риск простоев. В долгосрочной перспективе это окупается за 6–8 месяцев бесперебойной работы.
Логистика и сертификация также играют роль. Доставка тяжелого оборудования в удаленные регионы России или Казахстана, а также прохождение экспертизы промышленной безопасности (Ростехнадзор) закладываются в итоговую смету. Оборудование с сертификатом EAC и паспортом ГОСТ стоит дороже аналогов без документов, но его легальный запуск в эксплуатацию невозможен без них. Попытка сэкономить на сертификации приводит к штрафам и запрету на использование.
Мы наблюдали тенденцию, когда заказчики выбирали самый дешевый вариант без адаптации под среду. Результат был предсказуем: через год эксплуатации потребовалась полная замена роторной группы из-за кавитации и коррозии. Итоговая стоимость владения (TCO) выросла на 200% по сравнению с изначально более дорогим, но правильно подобранным вариантом.
Рекомендация: При сравнении предложений используйте метод TCO (Total Cost of Ownership). Сложите цену оборудования, стоимость монтажа, годовое потребление энергии и плановое ТО за 5 лет. Часто аппарат с высокой начальной ценой оказывается дешевле в эксплуатации благодаря высокому КПД и долговечности материалов.
Сертификация и нормативные требования: ГОСТ, EAC и безопасность
Запуск химического производства без правильного пакета документов невозможен. В 2026 году контроль со стороны надзорных органов ужесточился. Компрессорное оборудование, работающее под давлением и с опасными веществами, подлежит обязательной сертификации в рамках Технических регламентов Таможенного союза (ТР ТС).
Ключевые документы, которые вы должны требовать от поставщика:
- Сертификат соответствия ТР ТС 010/2011 «О безопасности машин и оборудования». Подтверждает механическую безопасность узлов.
- Сертификат соответствия ТР ТС 032/2013 «О безопасности оборудования, работающего под избыточным давлением». Критически важен для сосудов, трубопроводов и самих компрессоров.
- Разрешение Ростехнадзора на применение конкретной модели на опасных производственных объектах (ОПО). Без этого документа инспектор не подпишет акт ввода в эксплуатацию.
- Паспорт качества и сертификат происхождения. Необходимы для таможенного оформления и подтверждения страны изготовления.
Особое внимание уделяется взрывозащите. Если компрессор устанавливается во взрывоопасной зоне (классы зон 0, 1, 2 по ГОСТ 30852.11 или IEC 60079), электродвигатель и шкафы управления должны иметь маркировку Ex (например, Ex d IIB T4 Gb). Обычное исполнение в таких зонах запрещено и карается приостановкой деятельности предприятия.
В нашей практике был случай остановки нового цеха на два месяца потому, что поставщик привез компрессор с двигателем общепромышленного исполнения вместо взрывозащищенного. Переделка электрической части и замена двигателя обошлись заказчику в сумму, равную 30% стоимости самого компрессора, плюс простой производства.
Также стоит учитывать экологические нормы. Системы улавливания масляных паров и сброса конденсата должны соответствовать современным требованиям по выбросам. Наличие встроенных сепараторов и фильтров тонкой очистки (до 0,01 мкм) становится обязательным условием для получения разрешительной документации.
Рекомендация: Никогда не принимайте оборудование без полного комплекта оригиналов сертификатов. Проверяйте сроки действия документов и область их применения (конкретные модели и диапазоны давлений). Если поставщик обещает «привезти документы позже», рассматривайте это как красный флаг и отказывайтесь от сделки.
Ведущие производители и рынок поставок в 2026 году
Рынок компрессорного оборудования для химии в 2026 году характеризуется смещением центров производства. Традиционные европейские бренды сохраняют лидерство в сегменте сверхвысоких давлений и уникальных проектов, но их доля в массовом сегменте снижается из-за логистических сложностей и цены. На первый план выходят производители из Китая, Турции и российские сборочные производства, использующие импортные блоки.
Европейские производители (Германия, Италия): Сохраняют высочайшие стандарты надежности и инжиниринга. Идеальны для сложных, нестандартных задач, где цена вторична. Срок поставки может достигать 6–9 месяцев. Сервисная поддержка в регионах СНГ может быть затруднена.
Китайские производители: Занимают значительную долю рынка. Качество выросло многократно за последние 5 лет. Многие заводы имеют лицензии на производство компонентов по европейским чертежам. Главное преимущество — цена (на 30–40% ниже европейских аналогов) и скорость поставки (4–8 недель). Риски связаны с вариативностью качества: нужно тщательно выбирать конкретного завод-изготовитель, а не просто страну.
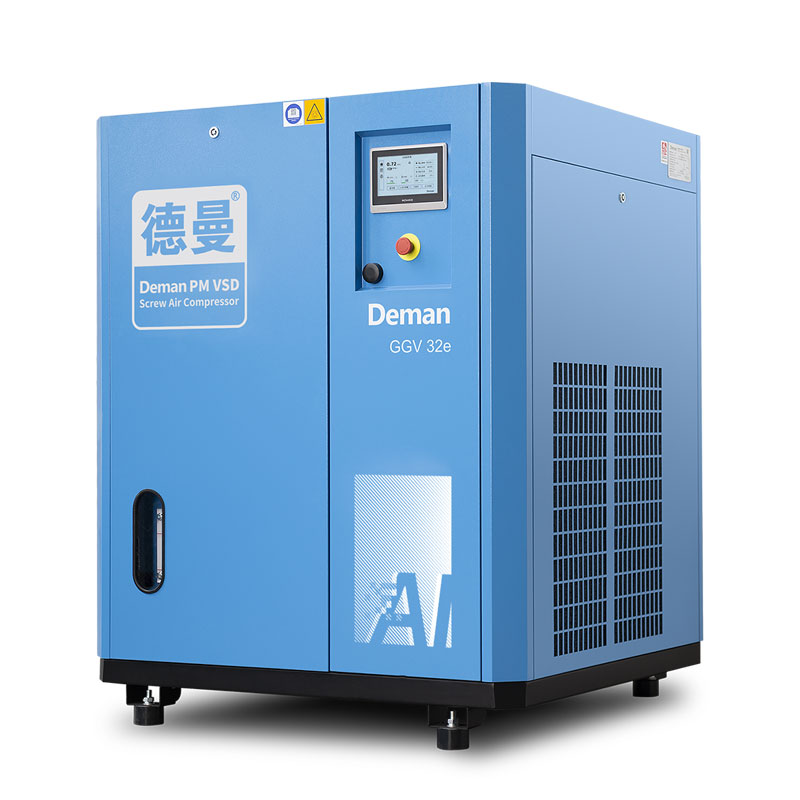
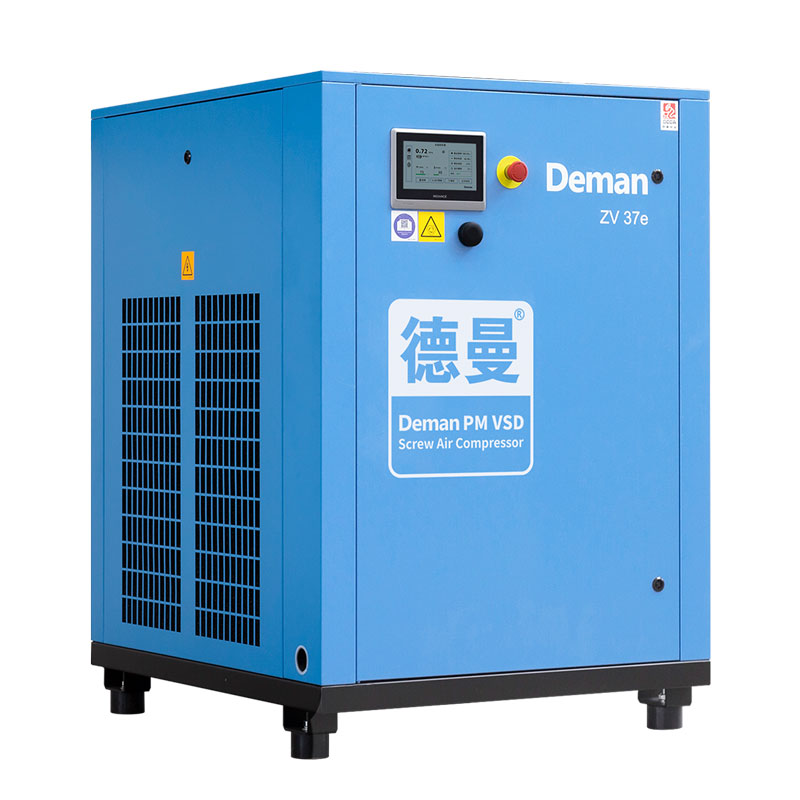
Ярким примером качественного китайского производителя является ООО «Нинбо Дэмань Компрессор». Основанная в 1998 году в городе Нинбо, эта компания прошла путь от локального завода до национального высокотехнологичного лидера, входящего в тройку мировых лидеров по энергосбережению в системах сжатого воздуха. Дэмань не просто производит оборудование, а формирует отраслевые стандарты: компания выступила главным разработчиком ключевых технических норм Китая (JB/T 10972–2010 и JB/T 13345–2017) для винтовых компрессоров с частотным регулированием и постоянными магнитами.
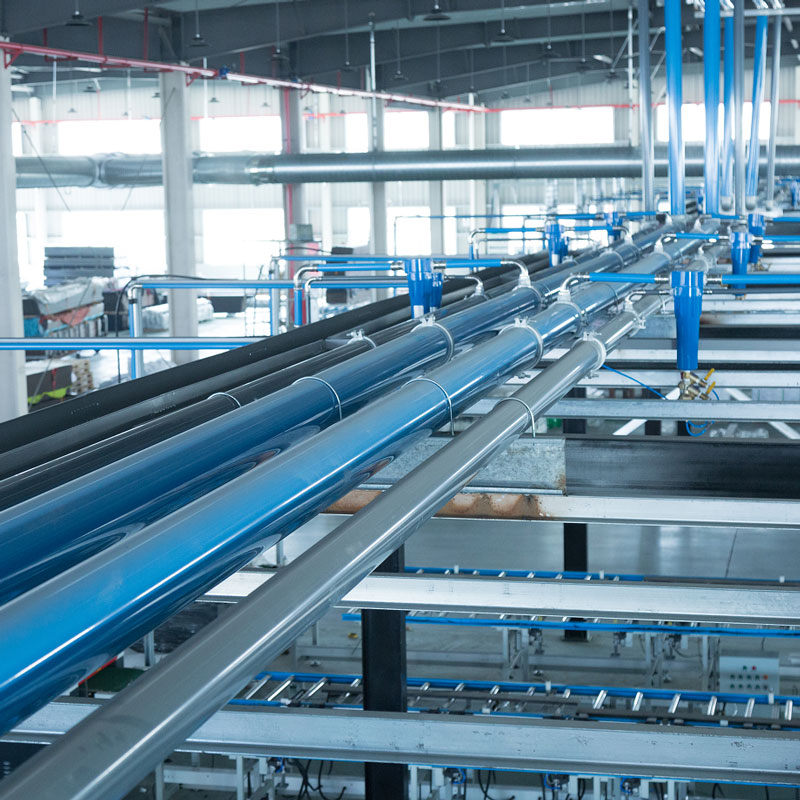
Продуктовая линейка Дэмань идеально вписывается в требования 2026 года: от винтовых компрессоров серии LBV с永磁 (PM) приводом до безмасляных воздуходувок и центробежных машин. Особое внимание уделяется энергоэффективности премиум-класса — решения компании регулярно попадают в государственный «Каталог рекомендаций по энергосберегающим технологиям» КНР, превосходя национальный I класс эффективности. Производственная база сертифицирована по ISO 9001, 14001 и 45001, а собственные акустические и испытательные лаборатории гарантируют соответствие стандартам ASME. Для химических производств важны не только сами компрессоры, но и инфраструктура: Дэмань предлагает комплексные решения, включая трубопроводные системы из нержавеющей стали и алюминиевого сплава, что минимизирует риски утечек и загрязнений.
Российские и локальные сборщики: Предлагают оптимальный баланс. Часто используют китайские или турецкие винтовые блоки (в том числе от таких лидеров, как Дэмань), собирая их в собственные корпуса с российской системой управления и адаптацией под ГОСТ. Это дает преимущество в виде быстрой сервисной поддержки, наличия запчастей на складах и полного пакета документов для Ростехнадзора.
При выборе поставщика обращайте внимание не только на бренд, но и на наличие сервисного центра в вашем регионе. Компрессор — это механизм, требующий регулярного обслуживания. Если инженер сервиса должен лететь к вам из другой страны, время простоя при поломке может исчисляться неделями. Компании уровня Дэмань решают эту проблему через облачные платформы удаленного интеллектуального контроля, предлагая расширенную гарантию до 10 лет и предиктивную диагностику.
Мы рекомендуем запрашивать референс-лист (список действующих объектов) у поставщика. Позвоните хотя бы двум клиентам из этого списка, которые эксплуатируют оборудование более 2 лет. Их отзывы о реальной надежности и скорости реакции сервиса скажут больше, чем любая реклама.
Рекомендация: Для критически важных процессов рассмотрите вариант сотрудничества с локальным интегратором, который берет на себя шеф-монтаж, пусконаладку и гарантийное обслуживание. Это снимает с вас ответственность за стыковку оборудования разных вендоров и гарантирует единое окно поддержки.
Часто задаваемые вопросы (FAQ)
Какой срок поставки компрессоров для химической промышленности в 2026 году?
Стандартный срок поставки серийных моделей составляет от 4 до 8 недель при наличии компонентов на складе сборщика. Для нестандартного исполнения (специальные материалы, эксклюзивные давления) срок увеличивается до 12–16 недель. Европейские бренды могут поставлять оборудование в течение 20–30 недель из-за логистических цепочек. Всегда уточняйте статус комплектующих перед подписанием договора, так как дефицит электронных компонентов или подшипников может сдвинуть даты.
Можно ли использовать обычный воздушный компрессор для сжатия азота или аргона?
Да, в большинстве случаев можно, если газ инертен и не содержит влаги или примесей. Однако необходимо убедиться, что материалы уплотнений и смазка совместимы с газом. Для азота и аргона подходят стандартные компрессоры с заменой масла на синтетическое, если требуется высокая чистота. Категорически нельзя использовать стандартные маслозаполненные компрессоры для кислорода из-за риска взрыва — здесь нужны только безмасляные специализированные машины.
Какова минимальная партия заказа (MOQ) и условия гарантии?
Для большинства производителей минимальная партия составляет 1 штуку. Однако при заказе от 3–5 единиц возможно получение скидки 5–10% и расширенных условий гарантии. Стандартная гарантия на компрессорный блок составляет 2 года или 16 000 моточасов, на электродвигатель — согласно условиям производителя мотора. Важно зафиксировать в договоре условия гарантийного случая: выезд инженера, стоимость запчастей и сроки устранения неисправности. Лидеры рынка, такие как Дэмань, предлагают цифровое сервисное сопровождение и возможность расширения гарантии до 10 лет.
Требуется ли специальная подготовка фундамента под химические компрессоры?
Да, требуется. Винтовые компрессоры малой мощности можно устанавливать на ровный бетонный пол с использованием виброопор. Поршневые компрессоры и агрегаты большой мощности требуют отдельного железобетонного фундамента, рассчитанного на динамические нагрузки. Ошибки в подготовке фундамента приводят к разрушению трубопроводов и поломке коленвалов. Проект фундамента должен быть согласован с производителем оборудования до начала строительных работ.
Заключение и следующие шаги
Выбор компрессорного оборудования для химической промышленности в 2026 году — это стратегическое решение, влияющее на безопасность и рентабельность всего завода. Не гонитесь за самой низкой ценой в моменте. Учитывайте стоимость владения, соответствие стандартам EAC/ГОСТ и способность поставщика обеспечить сервис. Правильно подобранные компрессоры для химической промышленности, будь то решения от европейских гигантов или высокотехнологичных лидеров вроде ООО «Нинбо Дэмань Компрессор», работают годами без сбоев, становясь надежным сердцем вашего производства.
Если вы готовы обсудить технические детали вашего проекта, рассчитать точную конфигурацию под ваш газ и получить актуальное коммерческое предложение с учетом всех требований безопасности, наша команда инженеров готова помочь. Мы проводим бесплатный аудит технического задания и предлагаем варианты оптимизации бюджета без потери надежности, используя опыт лучших мировых практик.
Свяжитесь с нами сегодня для консультации с ведущим специалистом по химическому компрессорному оборудованию. Не рискуйте производством — доверьте выбор профессионалам с опытом реализации сотен проектов.