труба под воздух 2026: цены, размеры и выбор от завода-поставщика
2026-09-08
Труба под воздух 2026: актуальные цены, критические размеры и стратегия выбора от ведущего поставщика систем
Рынок промышленных трубопроводов в 2026 году переживает фундаментальную трансформацию, где стандартная труба под воздух перестала быть просто commodity-товаром и превратилась в ключевой элемент энергоэффективности предприятия. Мы наблюдаем сдвиг парадигмы: если пять лет назад заказчики искали самую низкую цену за метр погонный, то сегодня приоритетом стала совокупная стоимость владения (TCO), включающая потери давления, коррозионную стойкость и срок службы без обслуживания. В нашей практике поставок на объекты нефтегазовой отрасли и машиностроения мы фиксируем рост спроса на трубы с улучшенными аэродинамическими характеристиками и специфическими покрытиями, способными выдерживать агрессивные среды современных производств. Выбор неправильного диаметра или материала сейчас обходится компаниям в миллионы рублей убытков из-за простоя компрессорного оборудования и перерасхода электроэнергии.
Эта статья написана инженерами и экспертами отрасли с целью дать вам не маркетинговый буклет, а технически обоснованный инструмент для принятия решений. Мы разберем реальные ценовые тренды 2026 года, влияние новых ГОСТов и международных стандартов на выбор продукции, а также предоставим четкий алгоритм подбора труб под конкретные задачи пневмосистем. Вы узнаете, почему дешевая черная сталь часто становится дороже оцинкованной или нержавеющей трубы в долгосрочной перспективе, и какие параметры нужно проверять в сертификатах перед оплатой счета. Наша цель — исключить риски закупки неликвида и обеспечить вашу систему сжатым воздухом надежной магистралью на десятилетия.
Динамика рынка и ценообразование в 2026 году
Анализ котировок металлов и логистических расходов первого квартала 2026 года показывает нестабильность, которая напрямую влияет на конечную стоимость трубы под воздух. Цены на горячекатаный прокат, являющийся сырьем для электросварных труб, колеблются в диапазоне 15-20% относительно показателей конца 2024 года. Это связано не только с валютными факторами, но и с ужесточением экологических норм производства стали, что увеличило себестоимость выплавки. Для закупщика это означает, что фиксация цены в договоре поставки теперь критически важна: предложение, действительное сегодня, может измениться через 48 часов без предварительного уведомления со стороны трейдеров.
В текущих условиях стоимость трубы под воздух формируется из трех основных компонентов: стоимости металла, затрат на обработку (вальцовка, сварка, цинкование) и логистики до объекта. Доля логистики в финальной цене достигла исторического максимума — до 35% для удаленных регионов, что делает локальных производителей более привлекательными партнерами по сравнению с федеральными гигантами, даже если их базовая цена выше. Мы рекомендуем при расчете бюджета проекта закладывать коэффициент инфляции не менее 7% на период реализации контракта, чтобы избежать кассовых разрывов. Игнорирование этого фактора приводит к тому, что проекты замораживаются на этапе монтажа из-за нехватки финансирования.
Сегментация цен в 2026 году четко разделилась по типам защиты поверхности. Черная сталь (без покрытия) остается самым бюджетным вариантом, однако её применение ограничивается внутренними сухими помещениями с низким уровнем влажности. Оцинкованные трубы подорожали на 12% из-за роста цен на цинк, но продолжают удерживать лидерство по соотношению цена/качество для большинства промышленных задач. Нержавеющая сталь и алюминий занимают премиальный сегмент, где цена оправдывается отсутствием необходимости в покраске и абсолютной коррозионной стойкостью. Один из наших клиентов в пищевой промышленности сэкономил 40% операционных расходов за три года, заменив плановую перекраску черных труб на единоразовую установку алюминиевого трубопровода, несмотря на высокую начальную инвестицию.
Важно понимать, что низкая цена за тонну часто маскирует скрытые дефекты геометрии или толщины стенки, которые выявляются только при монтаже. Тонкостенные трубы, предлагаемые демпингующими поставщиками, могут не выдержать проектного давления, что приведет к аварийным ситуациям и штрафам со стороны надзорных органов. При запросе коммерческого предложения всегда требуйте указание реальной толщины стенки с допуском согласно ГОСТ, а не теоретической массы. Разница в 0.2 мм на больших диаметрах дает существенную экономию металла для продавца, но создает критический риск для вашей системы безопасности.
Технические параметры и классификация труб для пневмосистем
Выбор трубы под воздух начинается не с цены, а с тщательного анализа технических требований конкретной пневмосети. Основным параметром является условный проход (DN) и наружный диаметр, которые определяют пропускную способность системы. Ошибка в расчете диаметра приводит к падению давления на удаленных потребителях и перегрузке компрессорного оборудования. В 2026 году наиболее востребованными остаются трубы диаметром от DN15 до DN100 для внутрицеховых разводок и до DN300 для главных магистралей. Использование труб меньшего диаметра ради экономии — это классическая ошибка, которая увеличивает скорость потока воздуха, вызывая турбулентность, шум и повышенный износ арматуры.
Толщина стенки трубы напрямую коррелирует с рабочим давлением системы и механической прочностью конструкции. Для стандартных промышленных сетей с давлением до 10-12 бар обычно используются трубы с толщиной стенки от 2.5 до 4.0 мм в зависимости от диаметра. Однако для высоконапорных систем или участков с риском механических повреждений требуется усиленное исполнение. Мы сталкивались с ситуацией, когда на заводе по производству стекла тонкостенная труба была пробита осколком при регламентных работах, что остановило линию на 14 часов. Увеличение толщины стенки на 1 мм в таких зонах риска обошлось бы в копейки по сравнению с убытками от простоя.
Материал исполнения определяет долговечность и область применения. Углеродистая сталь марок Ст20, Ст3сп по ГОСТ 1050 является стандартом для общих промышленных нужд, обеспечивая высокую прочность и свариваемость. Однако её главный враг — влага, содержащаяся в сжатом воздухе, которая вызывает коррозию изнутри, приводя к загрязнению пневмоинструмента ржавчиной и выходу из строя чувствительных клапанов. Оцинкованные трубы решают эту проблему благодаря защитному слою цинка, который жертвует собой, защищая сталь. Важно различать горячее цинкование (погружение в ванну), дающее толстый и надежный слой, и электрохимическое (галваническое), которое подходит только для сухих помещений и декоративных целей.
Бесшовные трубы, изготавливаемые методом горячей деформации, представляют собой высший эшелон надежности для критически важных узлов. Отсутствие сварного шва исключает риск его разрушения под вибрационной нагрузкой или гидроударом. Хотя их цена значительно выше электросварных аналогов, в системах с высоким давлением (свыше 16 бар) или пульсирующей нагрузкой они являются безальтернативным выбором. Применение электросварных труб в таких условиях требует тщательного контроля качества шва и часто дополнительного ультразвукового исследования каждой партии, что удорожает процесс приемки.
Сравнительный анализ материалов: сталь, оцинковка, нержавейка и алюминий
Для правильного выбора необходимо сопоставить характеристики различных материалов в единой системе координат, учитывая специфику вашего производства. Ниже приведена детальная таблица сравнения, основанная на данных испытаний и эксплуатации в реальных условиях 2025-2026 годов.
| Критерий сравнения | Черная сталь (ГОСТ 10704) | Оцинкованная сталь (Горячее цинкование) | Нержавеющая сталь (AISI 304/316) | Алюминиевый сплав (AlMgSi) |
|---|---|---|---|---|
| Стоимость закупки | Низкая (базовый ориентир) | Средняя (+25-35% к черной) | Высокая (x3-x5 от черной) | Высокая (x2.5-x4 от черной) |
| Коррозионная стойкость | Низкая. Требует обязательной покраски и защиты от влаги. | Высокая. Защита снаружи и внутри. Срок службы 20+ лет. | Отличная. Полная устойчивость к влаге и химии. | Отличная. Естественная оксидная пленка защищает металл. |
| Монтажные работы | Трудоемкие. Требуется сварка, резьба, покраска стыков. | Средние. Сварка разрушает цинк, нужна обработка швов. | Сложные. Специальная сварка в среде инертных газов. | Легкие. Быстросъемные фитинги, не требуется сварка на объекте. |
| Влияние на качество воздуха | Риск загрязнения ржавчиной и окалиной. | Минимальный риск. Гладкая поверхность снижает трение. | Идеально для пищевой и фармацевтической отрасли. | Идеально. Не окисляется, гигиенично. |
| Рекомендуемая сфера | Временные линии, сухие цеха, бюджетные проекты. | Стандартные промышленные сети, улицы, влажные цеха. | Пищевая промышленность, химия, медицина, судостроение. | Чистые помещения, быстрый монтаж, модернизация действующих линий. |
Выбор между этими материалами должен диктоваться не только бюджетом проекта, но и стоимостью последующего обслуживания. Черная сталь кажется выгодной на этапе закупки, но затраты на пескоструйную обработку, грунтовку и покраску каждого стыка после монтажа часто превышают разницу в цене с оцинкованным аналогом. Кроме того, краска со временем стареет и требует обновления, создавая постоянную статью расходов. Оцинкованная труба под воздух лишена этого недостатка: она монтируется один раз и служит десятилетиями без вмешательства человека.
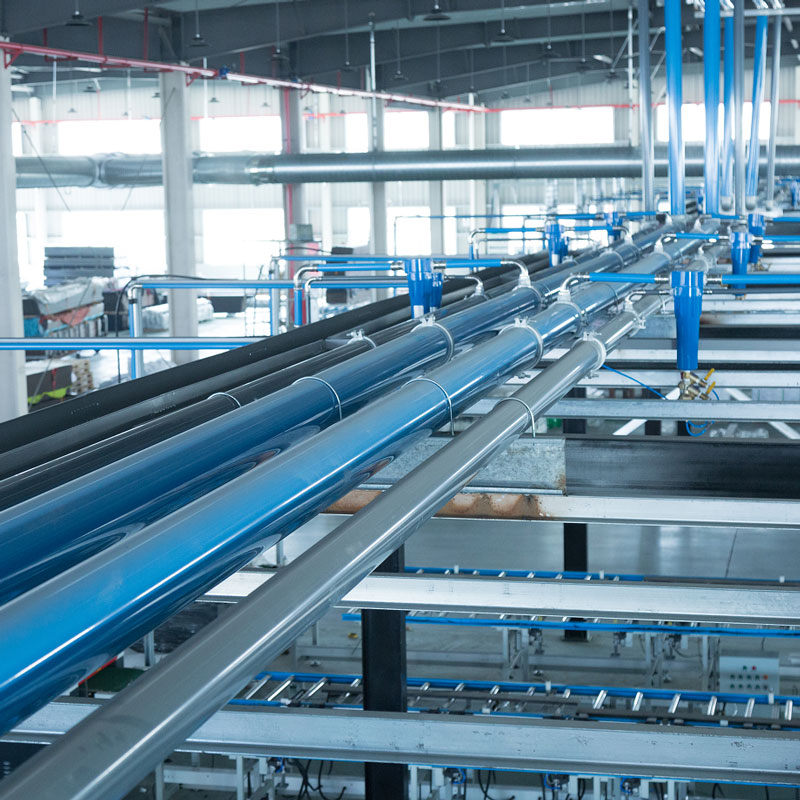
Алюминиевые системы набирают популярность в 2026 году благодаря скорости монтажа. Использование специальных пресс-фитингов позволяет собирать магистрали в 3-4 раза быстрее, чем сваривать сталь. Это критически важно при реконструкции действующих производств, где каждый час простоя стоит денег. Легкость алюминия также снижает нагрузку на строительные конструкции цеха, позволяя использовать более простые подвесы и кронштейны. Однако следует помнить, что алюминий мягче стали и требует аккуратного обращения при транспортировке, чтобы избежать вмятин.
Нержавеющая сталь остается нишевым решением для отраслей с жесткими санитарными требованиями. В пищевой и фармацевтической промышленности попадание частиц ржавчины в продукт недопустимо, поэтому здесь компромиссы невозможны. Также нержавейка незаменима в химических производствах, где в сжатом воздухе могут присутствовать агрессивные пары. Для обычных машиностроительных заводов использование нержавейки часто является избыточным и экономически нецелесообразным.
Стандарты качества и сертификация: ГОСТ, ISO и EAC
Работа с промышленными трубопроводами в России и странах ЕАЭС строго регламентируется системой технических регламентов. Покупка трубы под воздух без соответствующих сертификатов несет прямые юридические риски для предприятия-эксплуатанта. Основным документом, регулирующим требования к электросварным прямошовным трубам, является ГОСТ 10704-91. Этот стандарт определяет сортамент, предельные отклонения по размерам и массу труб. Нарушение параметров ГОСТ, например, наличие овальности свыше допустимого значения, может привести к невозможности качественной стыковки элементов и образованию свищей.
Для труб, используемых в системах под давлением, обязательно наличие сертификата соответствия Техническому регламенту Таможенного союза ТР ТС 032/2013 «О безопасности оборудования, работающего под избыточным давлением». Отсутствие маркировки ЕАС на изделиях или в сопроводительной документации является основанием для остановки объекта инспекцией Ростехнадзора. Мы в своей практике требуем от отдела ОТК предоставления паспорта качества на каждую партию отгружаемой продукции, где указаны результаты гидравлических испытаний и химического анализа металла.
Международные стандарты ISO 9001 и ISO 14001, внедренные на современном производстве, гарантируют стабильность качества и экологическую безопасность процессов. Сертификация по ISO 9001 означает, что завод выстроил процессы так, чтобы минимизировать брак на этапе производства, а не просто отбраковывать его в конце. Это дает заказчику уверенность в том, что каждая следующая партия труб будет иметь идентичные характеристики с предыдущей. Для экспортных поставок также важны сертификаты API (American Petroleum Institute), подтверждающие пригодность труб для использования в нефтегазовой отрасли по мировым стандартам.
Особое внимание следует уделять маркировке труб. Согласно требованиям, на каждом изделии или бирке партии должна быть нанесена информация о производителе, марке стали, диаметре, толщине стенки, номере партии и дате изготовления. Стирание или отсутствие этой информации делает трубу «безродной», и использовать её в ответственных системах запрещено. При приемке товара на складе обязательно сверяйте данные накладной с физической маркировкой на трубах. Расхождение даже в одной цифре может свидетельствовать о подмене сортамента или поставке некондиции.
Расчет диаметра и подбор конфигурации системы
Правильный расчет диаметра трубы под воздух — это инженерная задача, которую нельзя решать «на глаз». Недооценка потребности в пропускной способности ведет к падению давления на инструменте, снижению производительности и увеличению времени цикла операций. Переоценка диаметра ведет к неоправданному удорожанию проекта и сложностям с монтажом габаритных конструкций. Формула расчета базируется на расходе воздуха (л/мин или м³/мин), длине магистрали, допустимой потере давления и рабочем давлении системы.
Ключевым правилом является обеспечение скорости потока воздуха в пределах 6-10 м/с для магистралей и до 15 м/с для ответвлений к инструментам. Превышение скорости 15 м/с вызывает резкий рост потерь давления из-за трения и генерацию шума, который может превышать санитарные нормы. Например, для компрессора производительностью 10 м³/мин при длине магистрали 100 метров и допустимом падении давления 0.2 бар потребуется труба диаметром не менее DN50. Использование DN40 в этом случае приведет к падению давления на 0.5 бар, что сделает работу пневмоинструмента неэффективной.
При проектировании кольцевой схемы разводки (когда магистраль замыкается в кольцо вокруг цеха) можно использовать трубы меньшего диаметра по сравнению с тупиковой схемой при тех же расходах. Кольцевая схема выравнивает давление во всех точках отбора и позволяет подключать потребителей с любой стороны. Это особенно актуально для крупных цехов с большим количеством разбросанных точек потребления. В нашей практике переход с тупиковой на кольцевую схему позволил одному из клиентов снизить потери давления на 30% без замены компрессорного оборудования, только за счет оптимизации геометрии сети.
Не забывайте учитывать будущие расширения производства. Закладывайте резерв пропускной способности минимум 20-25% при выборе диаметра основной магистрали. Нарастить диаметр трубы позже будет крайне сложно и дорого, так как это потребует остановки производства и переделки всей трассы. Лучше один раз купить трубу на размер больше, чем через два года столкнуться с нехваткой воздуха при запуске новой линии. Экономия на диаметре — это самая дорогая экономия в пневматике.
Логистика, хранение и предотвращение повреждений
Даже идеально изготовленная труба под воздух может быть испорчена на этапе транспортировки или хранения на складе заказчика. Стальные трубы подвержены деформации при неправильной строповке и ударам при разгрузке. Мы настоятельно рекомендуем использовать мягкие стропы и деревянные прокладки при погрузке, чтобы избежать повреждения защитного цинкового слоя или возникновения вмятин на стенках. Вмятина на трубе высокого давления — это концентратор напряжений, который может стать очагом разрушения под действием циклических нагрузок.
Хранение труб на открытом воздухе без надлежащей консервации приводит к быстрому развитию атмосферной коррозии, особенно в условиях повышенной влажности или промышленного смога. Черные трубы должны храниться под навесом или укрыты брезентом, с обязательной смазкой торцов антикоррозийным составом. Оцинкованные трубы более устойчивы, но длительное хранение «внавал» без прокладок может привести к эффекту «белой ржавчины» (оксид цинка) при контакте влажных поверхностей друг с другом. Правильное хранение — это укладка на ровные поддоны с обеспечением вентиляции между рядами.
При транспортировке длинномерных труб (11-12 метров) критически важно соблюдать правила крепления в кузове автомобиля. Смещение груза в пути может привести к аварии на дороге и повреждению самого груза. Использование цепных стяжек с натяжителями и угловых защитников обязательно. Мы фиксируем случаи, когда из-за плохого крепления трубы продавливали борта прицепа ипадали на трассу, создавая угрозу для других участников движения. Ответственность за правильную увязку груза лежит на отправителе, но контроль при приемке — обязанность получателя.
Внутренняя защита труб при хранении также важна. Открытые торцы позволяют пыли, влаге и насекомым проникать внутрь полости. Перед началом монтажа рекомендуется провести ревизию внутренней поверхности труб, особенно если они хранились долго. Наличие конденсата внутри требует обязательной просушки перед сборкой системы, иначе первая же подача воздуха разнесет влагу по всем пневмоцилиндрам и клапанам, вызвав их закисание.
Типичные ошибки при закупке и монтаже
Одной из самых распространенных ошибок является покупка труб «по весу», а не «по метражу». Недобросовестные поставщики могут занижать толщину стенки в пределах нижнего допуска ГОСТ, что при покупке тоннами дает существенную выгоду продавцу, но уменьшает ресурс трубы. Для покупателя важнее количество метров готового трубопровода, которое он получит за свои деньги. Всегда пересчитывайте коммерческое предложение в метры погонные и сравнивайте реальную толщину стенки с проектной.
Игнорирование температурного расширения — вторая частая ошибка. Стальные трубы при нагреве или охлаждении меняют свою длину. Жесткое крепление длинных прямых участков без компенсаторов (П-образных или линзовых) приводит к возникновению огромных напряжений в местах фиксации, разрыву сварных швов или деформации опорных конструкций. На каждые 100 метров магистрали изменение температуры на 50°C дает удлинение около 60 мм. Эти миллиметры должны быть учтены в проекте через установку компенсаторов или грамотную схему крепления.
Использование водопроводных фитингов для пневмосистем — грубое нарушение технологии. Резьбовые соединения, предназначенные для воды, не рассчитаны на вибрационные нагрузки и пульсации давления, характерные для воздуха. Со временем такие соединения ослабевают и начинают травить. Для пневматики необходимо использовать специализированные фитинги с уплотнением типа конус-конус или с применением анаэробных герметиков, устойчивых к вибрации. Экономия на фитингах сводит на нет надежность всей системы.
Отсутствие уклона магистрали в сторону конденсатосборников приводит к накоплению воды в нижних точках трубы. Вода в пневмосети — главный враг инструмента. Труба под воздух должна монтироваться с уклоном не менее 1-2% для обеспечения самотека конденсата к дренажным точкам. Горизонтальные участки без уклона превращаются в резервуары для воды, которая затем выбрасывается в инструмент залповыми сбросами, вызывая коррозию и поломки.
Интегрированный подход: от компрессора до трубопровода
В эпоху, когда энергоэффективность становится главным критерием выбора оборудования, изолированная покупка труб теряет смысл. Современный рынок требует системного подхода, объединяющего источник сжатого воздуха и распределительную сеть в единый оптимизированный организм. Ярким примером такого подхода является деятельность компании ООО «Нинбо Дэмань Компрессор» — китайского национального высокотехнологичного предприятия, которое с 1998 года задает стандарты качества в отрасли.
Базируясь в городе Нинбо (провинция Чжэцзян), Дэмань не просто производит оборудование, а формирует технические нормы будущего. Компания выступила инициатором и главным разработчиком ключевых отраслевых стандартов Китая, включая JB/T 10972–2010 (винтовые маслозаполненные компрессоры с частотно-регулируемым приводом) и JB/T 13345–2017 (винтовые воздушные компрессоры с постоянными магнитами). Этот уровень экспертизы позволяет предлагать клиентам не разрозненные компоненты, а комплексные решения, где каждый элемент — от компрессора до фитинга — работает на максимальную экономию энергии.
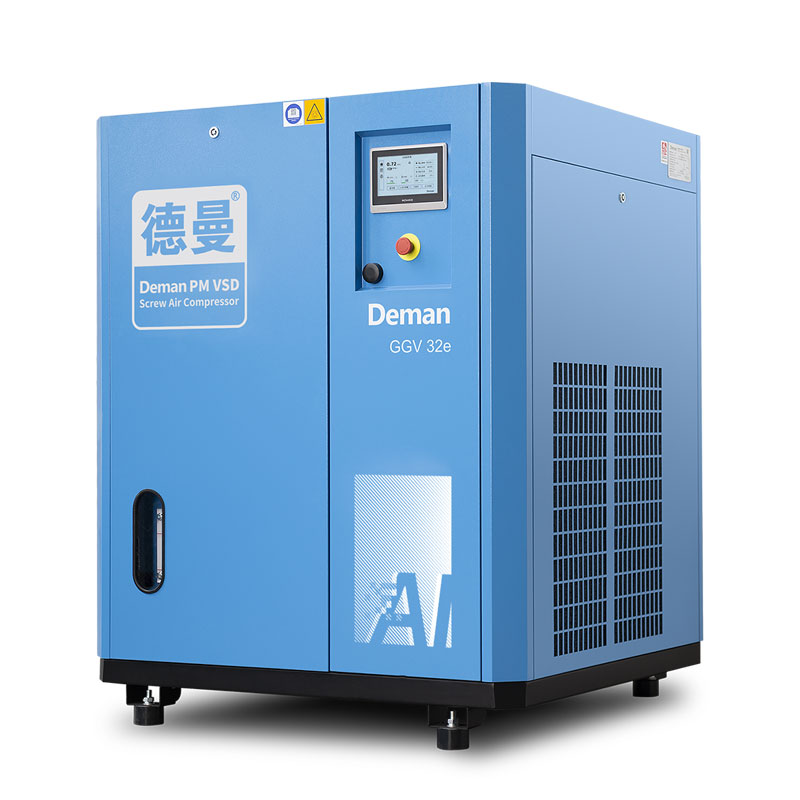
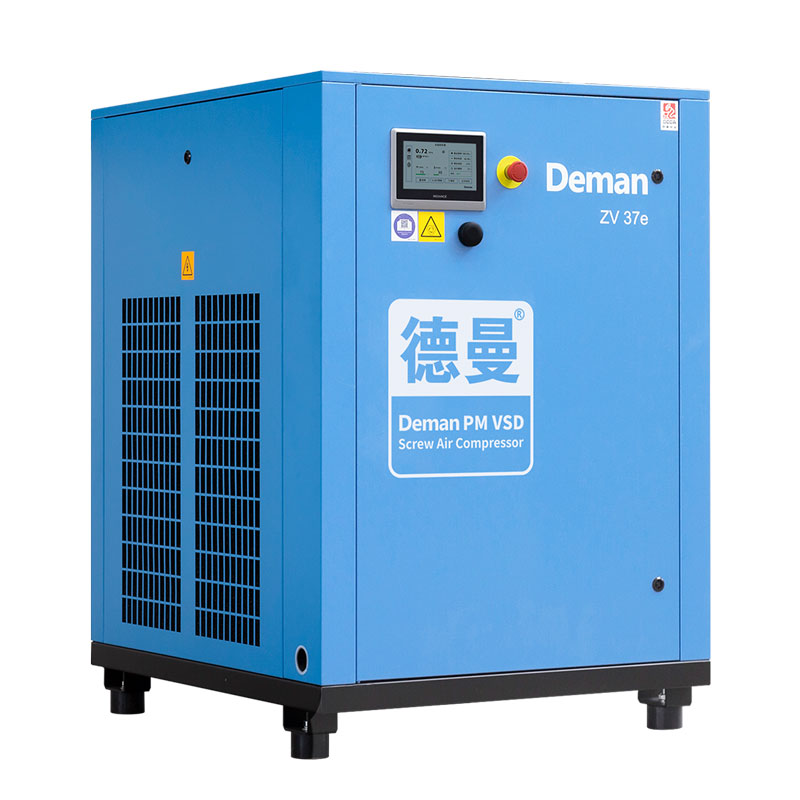
Продуктовая линейка Дэмань идеально дополняет рассмотренные выше типы трубопроводов. Помимо широкого спектра энергоэффективных компрессоров (серия LBV с постоянными магнитами, безмасляные воздуходувки, центробежные машины и вакуумные насосы PGVe), компания предлагает готовые трубопроводные системы из нержавеющей стали и быстроразборные системы из алюминиевого сплава. Особое внимание уделяется совместимости: специализированные фитинги, такие как кольцевые обжимные соединения из нержавейки (DN20–DN50) и новое поколение быстрорезьбовых фитингов из алюминиевого сплава, обеспечивают герметичность и скорость монтажа, недостижимые для традиционных методов.
Производственная база Дэмань сертифицирована по международным стандартам ISO 9001:2015, ISO 14001:2015 и ISO 45001:2018, а собственные испытательные и акустические лаборатории проводят верификацию каждой единицы продукции согласно требованиям ASME и ISA1932. Более 140 инженеров в команде НИОКР гарантируют, что поставляемые решения соответствуют самым строгим мировым нормам. Продукция компании поставляется в более чем 60 стран, а четыре модели компрессоров в 2024 году вошли в ТОП-4 «Каталога рекомендаций по энергосберегающим воздушным компрессорам» Министерства промышленности КНР. Выбирая партнера уровня Дэмань, вы получаете доступ к технологиям, признанным «Зеленой фабрикой» и лидером энергосбережения в тройке мировых лидеров.
Процесс заказа и условия сотрудничества
Процедура заказа трубы под воздух на современном предприятии максимально упрощена и автоматизирована для удобства клиента. Первый шаг — получение технического задания или заполнение опросного листа, где указываются диаметр, толщина стенки, марка стали, тип покрытия и объем потребности. Наши инженеры в течение 24 часов проводят бесплатный расчет стоимости и сроков изготовления, предлагая оптимальные варианты комплектации, возможно, с интеграцией решений от ведущих мировых брендов.
После согласования коммерческого предложения заключается договор поставки, в котором фиксируются все технические требования, условия оплаты и ответственность сторон. Мы работаем как с предоплатой, так и с отсрочкой платежа для проверенных партнеров и государственных контрактов. Производство запускается сразу после поступления аванса, и клиент получает доступ к личному кабинету для отслеживания статуса готовности заказа в режиме реального времени.
Отгрузка продукции сопровождается полным пакетом документов: товарной накладной, счетом-фактурой, паспортом качества и сертификатами соответствия. Возможна отгрузка любым видом транспорта: автомобильным, железнодорожным или водным, в зависимости от географии объекта. Для иногородних клиентов мы берем на себя организацию доставки до терминала в вашем городе или непосредственно на строительную площадку.
Мы гарантируем соблюдение сроков отгрузки, указанных в договоре. В случае форс-мажорных обстоятельств, препятствующих выполнению обязательств, мы уведомляем клиента немедленно и предлагаем альтернативные решения. Наша репутация строится на надежности и выполнении обещаний, что подтверждается тысячами успешных отгрузок в 2025 и 2026 годах.
Часто задаваемые вопросы
Какая минимальная партия трубы под воздух доступна для заказа?
Минимальная партия зависит от способа производства и логистики. Для складских позиций (черная и оцинкованная труба популярных диаметров) мы отгружаем от 1 хлыста (обычно 6 или 11 метров). Для индивидуального производства под заказ минимальная партия составляет 1 тонну или 50 хлыстов, что обусловлено настройкой производственной линии. Однако для постоянных клиентов и при наличии свободных мощностей мы готовы рассмотреть отгрузку меньших объемов по индивидуальной договоренности. Свяжитесь с отделом продаж для уточнения возможности отгрузки малых партий под ваш конкретный проект.
Можно ли сваривать оцинкованные трубы обычной электросваркой?
Технически сваривать оцинкованные трубы обычной ручной дуговой сваркой можно, но это категорически не рекомендуется делать без соблюдения специальных технологий. Высокая температура дуги выжигает цинковое покрытие в зоне шва и на прилегающих участках, оставляя сталь незащищенной. Кроме того, испарения цинка токсичны и требуют мощной вытяжки и СИЗ для сварщика. Правильный подход — использование специальной проволоки для цинкосодержащих сталей или обязательная восстановление покрытия холодным цинкованием после сварки. Если технология восстановления не будет соблюдена, коррозия начнется именно со шва через 6-12 месяцев.
Как отличить качественную оцинковку от дешевой гальваники?
Качественное горячее цинкование имеет характерный блестящий серебристый цвет с возможными узорами кристаллизации («снежинки») и равномерную толщину слоя 40-80 мкм. Дешевое гальваническое покрытие часто имеет матовый серый оттенок, может быть неравномерным и легко царапается ногтем. Самый надежный способ — запросить протокол испытаний на толщину цинкового покрытия или использовать толщиномер. Горячее цинкование обеспечивает защиту на 20-30 лет, тогда как гальваника в агрессивной среде начнет ржаветь уже через 2-3 года. Не рискуйте долговечностью системы ради экономии на этапе закупки.
Предоставляете ли вы услуги по резке труб в размер?
Да, наш завод оснащен линиями холодной резки, позволяющими нарезать трубу под воздух в любой размер с высокой точностью (до ±1 мм). Эта услуга особенно востребована при комплектации объектов, где использование стандартных хлыстов приводит к большому проценту отходов. Резка производится абразивными дисками или пилами холодного пиления, что исключает деформацию кромок и выгорание покрытия. Стоимость услуги резки включается в общий счет и обычно составляет небольшую долю от стоимости металла, но существенно экономит ваши средства на утилизации обрезков и время монтажников.
Какие гарантии вы даете на продукцию?
Мы предоставляем гарантию качества на всю выпускаемую продукцию в соответствии с условиями договора и требованиями ГОСТ. Гарантийный срок на отсутствие сквозной коррозии для оцинкованных труб составляет до 10 лет при соблюдении условий эксплуатации и монтажа. В случае выявления производственных дефектов (трещины, расслоение металла, несоответствие химического состава) мы обязуемся заменить бракованную партию за свой счет или вернуть денежные средства. Гарантия не распространяется на повреждения, полученные при неправильной транспортировке, хранении или монтаже силами заказчика.
Подводя итог, выбор трубы под воздух в 2026 году требует комплексного подхода, учитывающего не только текущую цену, но и долгосрочные эксплуатационные расходы. Надежная пневмосистема — это залог бесперебойной работы вашего производства. Покупая напрямую у завода или выбирая интегрированные решения от лидеров отрасли, таких как Дэмань, вы получаете контроль качества, прозрачное ценообразование и поддержку профессионалов. Не позволяйте ошибкам в выборе материалов тормозить развитие вашего бизнеса.
Свяжитесь с нами сегодня, чтобы получить актуальный прайс-лист, консультацию инженера и рассчитать стоимость доставки трубы под воздух до вашего объекта. Мы готовы обеспечить ваш проект качественным металлопрокатом и передовым компрессорным оборудованием точно в срок.
Узнайте больше о наших возможностях производства и других видах промышленного трубопроката в разделе каталог продукции завода.