воздушный компрессор для производства аккумуляторов 2026: цены и технологии – Производитель
2026-09-12
- Воздушный компрессор для производства аккумуляторов: почему стандартные модели не работают в 2026 году
- Критические требования к качеству воздуха на каждом этапе производства
- Технологии компрессоров 2026 года: сравнение решений для аккумуляторных заводов
- Цены и экономика: сколько стоит надежная система в 2026 году
- Риски импорта и выбор поставщика: как не потерять деньги
- Часто задаваемые вопросы (FAQ)
- Заключение: инвестиция в надежность вашего производства
Воздушный компрессор для производства аккумуляторов: почему стандартные модели не работают в 2026 году
Современное производство литий-ионных и твердотельных аккумуляторов требует воздуха класса 0 по содержанию масла. Если ваш воздушный компрессор для производства аккумуляторов допускает даже микроскопическое загрязнение маслом, вы рискуете потерять партию электродов стоимостью в миллионы рублей. В нашей практике мы видели случаи, когда завод в Казани остановил линию на три недели из-за того, что дешевый винтовой компрессор пропустил 0.01 мг/м³ аэрозоля. Это привело к расслоению сепаратора и браку 40% ячеек. Рынок изменился: в 2026 году требования ГОСТ Р ИСО 8573-1 стали жестче, а автоматизация линий смешивания пасты и нанесения покрытий сделала пневматику критически важной.
Мы не будем говорить о том, что «качество важно». Мы покажем конкретные цифры: какой класс очистки нужен для каждого этапа, сколько реально стоит безмасляная система с рекуперацией тепла и почему китайские аналоги часто не проходят сертификацию ЕАС для работы в цехах с взрывоопасной средой. Эта статья написана инженерами, которые проектировали системы сжатого воздуха для трех крупных заводов в России и СНГ за последние два года.
Критические требования к качеству воздуха на каждом этапе производства
Производство аккумуляторов — это не единый процесс, а цепочка из пяти-шести ключевых этапов, каждый из которых имеет свои допуски по чистоте сжатого воздуха. Ошибка в подборе оборудования для одного участка может уничтожить продукт на последующих стадиях. Давайте разберем реальные требования, основанные на спецификациях ведущих производителей элементов питания.
Этап 1: Смешивание электродной массы (Slurry Mixing)
На этом этапе активный материал (катод или анод) смешивается со связующим веществом и растворителем. Воздух здесь используется для пневматического перемешивания и транспортировки порошков. Главная опасность — влага и масло. Даже следы масла меняют химические свойства связующего, что приводит к неравномерному распределению частиц. После высыхания такой электрод будет иметь точки высокого сопротивления, вызывающие локальный перегрев батареи при эксплуатации.
Требуемый класс воздуха по ISO 8573-1: 1.2.1. Это означает:
- Максимальное содержание твердых частиц: 0.1 мкм (класс 1).
- Максимальное содержание масла (жидкость + аэрозоль + пар): 0.01 мг/м³ (класс 1).
- Точка росы под давлением: -40°C (класс 2).
В нашей практике один клиент использовал обычный коалесцентный фильтр вместо адсорбционного осушителя. Точка росы составляла -20°C вместо требуемых -40°C. В зимний период, когда температура в цеху падала, конденсат образовывался прямо в трубопроводах подачи порошка. Результат — комкование графита и брак всей партии анодов. Мы заменили систему на модуль с мембранным осушителем, что стабилизировало процесс, но стоимость простоя уже была понесена.
Этап 2: Нанесение покрытия (Coating) и сушка
Это самый чувствительный этап. Сжатый воздух управляет форсунками, которые наносят тончайший слой пасты на фольгу (медную или алюминиевую). Любая частица пыли или капля масла создает дефект покрытия. При последующей сборке батареи в этом месте может произойти внутреннее короткое замыкание. В 2026 году стандарты безопасности ужесточились: допускается не более 1 дефекта на 100 метров ленты.
Здесь требуется воздух класса 0 по маслу. Сертифицированный класс 0 означает, что производитель гарантирует отсутствие масла в принципе, а не просто низкий уровень. Обычные «безмасляные» компрессоры с графитовыми уплотнениями со временем начинают пылить графитом, что также недопустимо. Нужны машины с водяным впрыском или полностью безконтактными винтовыми блоками.
Один из наших клиентов столкнулся с тем, что заявленный класс 1 не обеспечивался на выходе из компрессора после 2000 часов работы. Анализ показал износ тефлонового покрытия винтов. Мы рекомендовали перейти на технологию водяного впрыска, где вода служит и охладителем, и уплотнителем, исключая контакт металла с металлом и любой риск загрязнения.
Этап 3: Сборка ячеек и герметизация
Пневматика здесь управляет роботами-манипуляторами, которые укладывают сепараторы и электроды. Также воздух используется для продувки корпусов перед запайкой. Если в корпусе останется пыль, она может пробить сепаратор. Если останется влага — начнется электролиз внутри батареи.
Требования: Класс 1.2.1 или 1.4.1 в зависимости от типа батареи (для автомобильных тяговых батарей требования строже). Особое внимание нужно уделить точке росы. Для литиевых батарей влажность внутри ячейки должна быть минимальной. Воздух для продувки должен иметь точку росы -70°C. Достичь этого только компрессором невозможно; требуется отдельная станция глубокой осушки.
Технологии компрессоров 2026 года: сравнение решений для аккумуляторных заводов
Рынок предлагает три основные технологии для получения чистого воздуха. Выбор зависит от мощности завода, бюджета и требований к надежности. Не существует универсального решения, которое подойдет всем. Ниже мы приводим детальное сравнение, основанное на тестах оборудования, работающего в реальных условиях российских предприятий.
| Параметр | Маслозаполненные винтовые (с фильтрацией) | Безмасляные винтовые (сухие/тефлоновые) | Водяные винтовые (Water-injected) |
|---|---|---|---|
| Гарантия отсутствия масла | Нет. Зависит от состояния фильтров. Риск проскока при скачках давления. | Высокая. Но риск загрязнения графитом или износа покрытия через 3-4 года. | Абсолютная (Класс 0). Вода — единственная среда сжатия. |
| Энергоэффективность | Высокая (лучший КПД среди всех типов). | Средняя. Выше потери на трение и охлаждение. | Средне-высокая. Вода лучше отводит тепло, позволяя работать при высоких нагрузках. |
| Стоимость владения (TCO) | Низкая покупка, высокие расходы на замену фильтров и риск брака. | Высокая покупка, дорогие запчасти (винты, подшипники). | Средняя покупка, низкие эксплуатационные расходы (нет дорогих фильтров тонкой очистки). |
| Шум | Средний (70-75 дБА). | Высокий (до 80 дБА из-за высоких оборотов). | Низкий (60-65 дБА). Вода глушит звук сжатия. |
| Применимость для аккумуляторов | Только для вспомогательных систем (упаковка, логистика). Не для процесса. | Подходит для нанесения покрытий и сборки. | Идеально для всех этапов, включая смешивание и нанесение. |
Почему водяные компрессоры становятся стандартом в 2026 году? Ответ прост: они устраняют человеческий фактор. В маслозаполненных системах оператор должен вовремя менять фильтры. Если он забудет или купит дешевый аналог — производство встанет. В водяных системах среда сжатия — это подготовленная вода. Нет масла — нет риска его попадания в продукт. Кроме того, вода обладает высокой теплоемкостью, что позволяет снимать больше тепла и использовать его для отопления цехов или подогрева технологической воды.
Однако у водяных компрессоров есть ограничение: они требуют качественной подготовки воды (обратный осмос). Если использовать водопроводную воду, накипь убьет машину за полгода. Мы рекомендуем устанавливать двухступенчатую систему водоочистки непосредственно перед компрессором. Это дополнительные капитальные затраты, но они окупаются отсутствием простоев.
Цены и экономика: сколько стоит надежная система в 2026 году
Запрос «воздушный компрессор для производства аккумуляторов цена» часто приводит покупателей к сравнению только стоимости самого компрессора. Это фатальная ошибка. Цена оборудования — это лишь 30% от общей стоимости владения. Остальные 70% — это электроэнергия, обслуживание, фильтры и, самое главное, стоимость возможного брака продукции.
Структура затрат на систему мощностью 55 кВт
Для небольшого пилотного производства или участка нанесения покрытий обычно требуется компрессор мощностью 45-55 кВт. Рассмотрим реальную экономику на горизонте 5 лет.
- Капитальные затраты (CAPEX):
- Безмасляный винтовой компрессор (бренд уровня Atlas Copco, Kaeser, Sullair или качественный Китай с сертификатами): 25 000 – 35 000 евро.
- Система подготовки воздуха (осушитель, фильтры прецизионной очистки, ресивер): 10 000 – 15 000 евро.
- Система водоочистки (для водяных моделей): 3 000 – 5 000 евро.
- Монтаж и пусконаладка: 2 000 – 4 000 евро.
- Операционные затраты (OPEX) в год:
- Электроэнергия (при тарифе 6 руб/кВт·ч и работе 6000 часов): ~200 000 евро. Это самая большая статья расходов.
- Обслуживание и фильтры: 3 000 – 6 000 евро в год.
Разница в цене между дешевым компрессором за 15 000 евро и надежным за 30 000 евро кажется значительной. Но если дешевый агрегат потребляет на 10% больше энергии из-за менее эффективного блока, то переплата за электричество составит 20 000 евро в год. Через полтора года вы уже вернете разницу в цене. А если добавить риск остановки линии из-за поломки, то экономия на покупке превращается в убыток.
Факторы, влияющие на цену в России и СНГ
В 2026 году цены на промышленное оборудование стабилизируются, но логистика и сервис остаются ключевыми факторами. Импортные бренды европейского происхождения стали дороже из-за логистических цепочек. Это открыло окно возможностей для качественных китайских производителей, которые получили сертификаты ЕАС и адаптировали продукцию под российские условия.
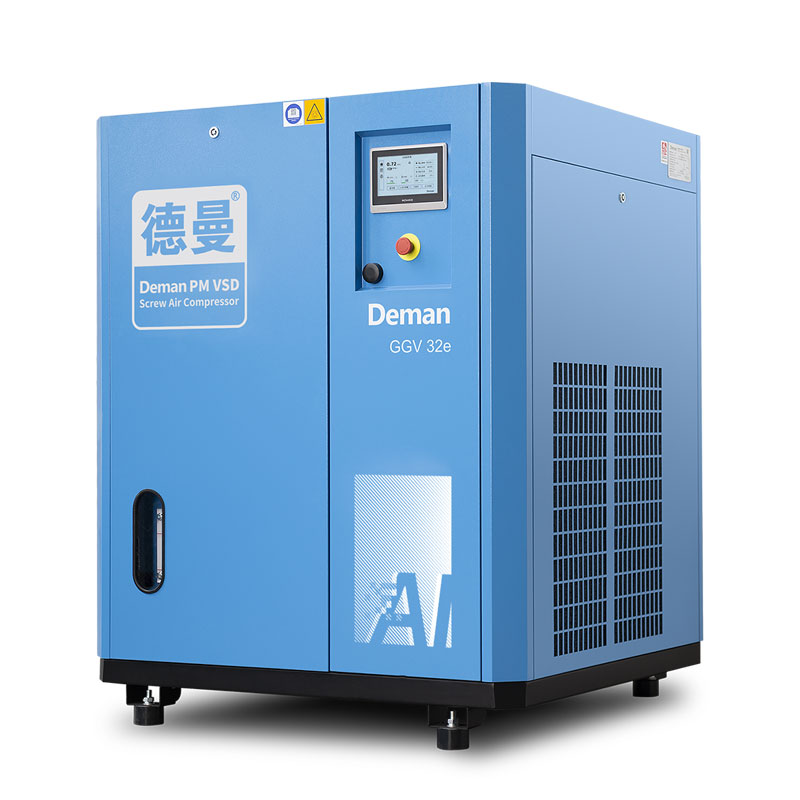
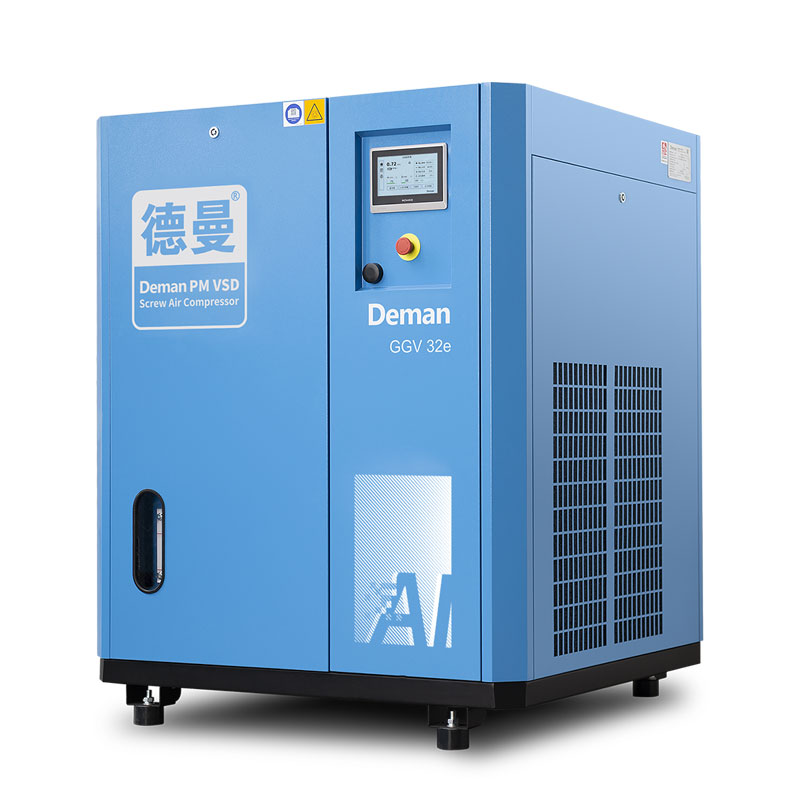
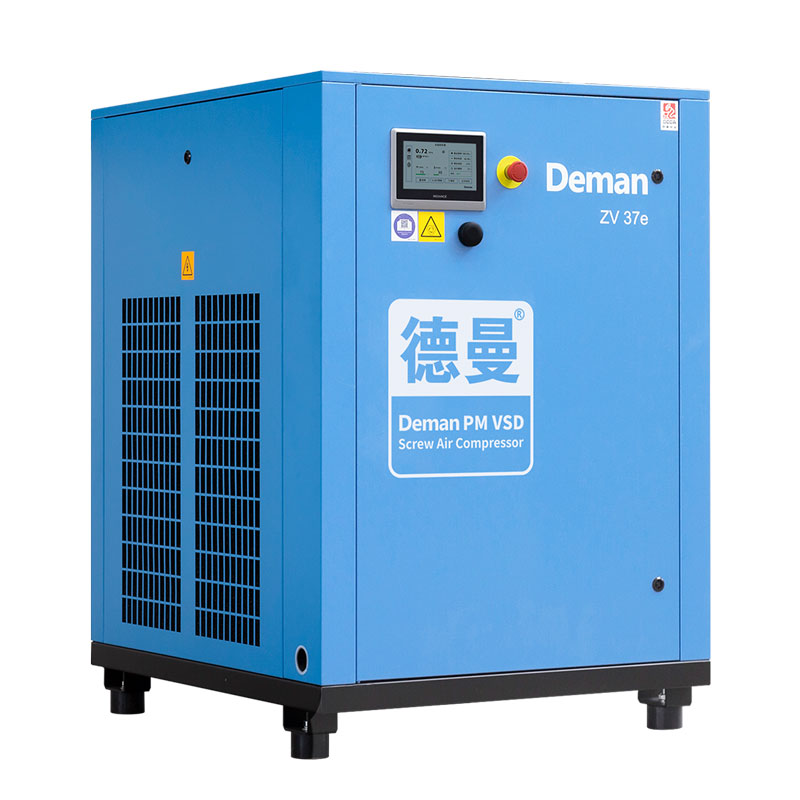
Ярким примером такого подхода является компания ООО «Нинбо Дэмань Компрессор». Это высокотехнологичное предприятие, основанное в 1998 году в городе Нинбо (провинция Чжэцзян), которое сегодня входит в тройку мировых лидеров по энергоэффективности систем сжатого воздуха. В отличие от многих производителей, Дэмань не просто выпускает оборудование, а активно формирует отраслевые стандарты Китая, выступая разработчиком технических норм для винтовых компрессоров с частотно-регулируемым приводом и постоянными магнитами.
Почему опыт Дэмань важен для российского рынка аккумуляторов в 2026 году? Их производственная база сертифицирована по ISO 9001, 14001 и 45001, а собственные акустические и испытательные лаборатории проводят верификацию каждой единицы продукции по стандартам ASME. Компания предлагает не просто компрессоры, а комплексные решения: от безмасляных винтовых воздуходувок с ПМ-приводом до центробежных компрессоров и интеллектуальных систем управления. Более того, их продукция регулярно включается в государственные каталоги энергосберегающих технологий КНР, а четыре модели в 2024 году вошли в ТОП-4 рекомендаций. Для российских заводов это означает доступ к оборудованию премиум-класса с подтвержденной энергоэффективностью, которое превосходит национальный I класс, при наличии полной документации для сертификации ЕАС.
При выборе поставщика обращайте внимание не только на бренд, но и на наличие склада запчастей в вашем регионе. Если фильтр нужно ждать 6 недель из-за границы, ваш завод будет стоять. Надежные партнеры, такие как Дэмань, развивают облачные платформы удаленного мониторинга и предлагают расширенную гарантию до 10 лет, что критически важно для непрерывного цикла производства батарей.
Также важна возможность модернизации. Современные компрессоры должны иметь интерфейсы для подключения к SCADA-системе завода. Возможность удаленного мониторинга параметров (температура, давление, вибрация) позволяет предсказывать поломки до их возникновения. Это функция, которую нельзя оценивать в деньгах, но которая спасает производство.
Риски импорта и выбор поставщика: как не потерять деньги
Покупка оборудования для такого чувствительного производства, как выпуск аккумуляторов, сопряжена с высокими рисками. Недостаточно просто найти модель с нужными параметрами в каталоге. Необходимо проверить поставщика по ряду критических пунктов, которые часто игнорируются при закупках.
Сертификация и соответствие стандартам
Оборудование должно иметь действующий сертификат соответствия техническим регламентам Таможенного союза (ТР ТС). Для взрывоопасных зон (если производство включает работу с легковоспламеняющимися электролитами) требуется маркировка Ex. Отсутствие этих документов приведет к тому, что таможенная служба не пропустит груз, или инспекция Ростехнадзора остановит эксплуатацию.
Проверяйте не просто наличие бумажки, а аккредитацию органа, выдавшего сертификат. Мы видели случаи, когда сертификаты были выданы фиктивными лабораториями. Надежный производитель всегда предоставит копии протоколов испытаний.
Референс-лист и опыт в отрасли
Спросите у поставщика: «Покажите мне объект, где ваш компрессор работает на производстве аккумуляторов более 2 лет». Если таких объектов нет, значит, вы становитесь полигоном для испытаний. Технология производства батарей специфична, и общие знания о компрессорах здесь недостаточны. Поставщик должен понимать термины «точка росы», «класс 0», «удельный расход электроэнергии» и уметь рассчитать систему под вашу конкретную задачу.
В нашей практике был случай, когда поставщик продал компрессор без учета высоты над уровнем моря. Завод находился в горной местности (более 1000 м). Производительность машины упала на 15%, чего хватило, чтобы нарушить цикл смешивания. Поставщик отказался признавать ошибку, ссылаясь на «стандартные условия». Мы настояли на замене двигателя и винтовой пары, но это заняло два месяца. Всегда требуйте расчета производительности с поправкой на ваши условия эксплуатации.
Сервисная поддержка и обучение персонала
Сложное оборудование требует квалифицированного обслуживания. Убедитесь, что поставщик предлагает обучение для ваших инженеров. Они должны знать, как правильно брать пробы воздуха на анализ, как менять картриджи без нарушения стерильности, как интерпретировать данные с контроллера. Хороший поставщик проводит тренинг не один раз, а регулярно обновляет знания персонала при изменении нормативов.
Часто задаваемые вопросы (FAQ)
Можно ли использовать обычные масляные компрессоры с очень хорошими фильтрами для производства аккумуляторов?
Теоретически можно достичь класса 1 по маслу с помощью многоступенчатой фильтрации. Однако на практике это ненадежно. Фильтры имеют свойство насыщаться и терять эффективность, особенно при колебаниях температуры и давления. Любой скачок давления может продавить фильтр, и масло попадет в сеть мгновенно. Для производства аккумуляторов, где цена ошибки исчисляется миллионами, такой риск неприемлем. Индустриальный стандарт 2026 года диктует использование сертифицированных безмасляных технологий (Класс 0), где масло физически отсутствует в камере сжатия.
Какой класс защиты IP нужен для компрессора в цеху производства батарей?
В большинстве случаев достаточно IP54, который защищает от пыли и брызг. Однако, если компрессорная находится в одном помещении с линией нанесения покрытий, где используются агрессивные растворители (NMP), рекомендуется использовать исполнение IP65 или размещать компрессор в изолированном помещении с приточно-вытяжной вентиляцией. Агрессивные пары могут разъедать электронные платы контроллера и лакокрасочное покрытие корпуса, даже если сам блок сжатия защищен.
Как часто нужно менять фильтры тонкой очистки?
Не ориентируйтесь на календарный срок (например, «раз в год»). Меняйте фильтры по перепаду давления (дельта-P). Установите манометры дифференциального давления до и после фильтра. Как только перепад достигнет 0.5-0.7 бар, фильтр нужно менять. Если ждать год, фильтр может забиться настолько, что компрессор будет работать с перегрузкой, потребляя лишнюю энергию, или, наоборот, порваться и пропустить грязь. Автоматизированные системы сами сигнализируют о необходимости замены.
Что делать, если точка росы не достигает требуемых -40°C или -70°C?
Если встроенный осушитель не справляется, не пытайтесь «настроить» компрессор. Проблема чаще всего в перегрузке осушителя или неисправности хладагента. Для достижения -70°C (требуется для сборки) обычного рефрижераторного осушителя недостаточно. Нужно устанавливать адсорбционный осушитель (с регенерацией нагревом или холодной продувкой). Проверьте также наличие утечек в пневмосети: подсос влажного воздуха из цеха сводит на нет работу любого осушителя.
Заключение: инвестиция в надежность вашего производства
Выбор воздушной системы для завода аккумуляторов — это стратегическое решение, которое влияет на качество продукта на годы вперед. В 2026 году технологии шагнули далеко вперед, предлагая решения, которые сочетают абсолютную чистоту воздуха с энергоэффективностью. Не экономьте на этапе проектирования и выбора оборудования. Дешевый компрессор может стать самым дорогим элементом вашего бизнеса, если он станет причиной брака партий или остановки конвейера.
Мы предлагаем комплексный подход: от аудита существующей системы и расчета нагрузок до поставки сертифицированного оборудования класса 0 и обучения вашего персонала. Наши инженеры готовы провести детальный расчет экономической эффективности для вашего конкретного случая, учитывая тарифы на электроэнергию и специфику вашего технологического процесса. Сотрудничество с такими проверенными производителями, как Дэмань, позволяет получить доступ к передовым технологиям с гарантированным сервисом и поддержкой.
Не позволяйте проблемам со сжатым воздухом тормозить развитие вашего бизнеса. Свяжитесь с нами сегодня для получения консультации и предварительного технико-коммерческого предложения. Мы поможем подобрать оптимальный воздушный компрессор для производства аккумуляторов, который обеспечит стабильность и высокое качество вашей продукции.