Качественный компрессор воздушный центробежного типа 2026: цены и характеристики — Производитель
2026-09-12
- Качественный компрессор воздушный центробежного типа 2026: технические параметры и выбор поставщика
- Технические характеристики и физика процесса сжатия
- Сравнение технологий регулирования: VSD против дросселирования
- Риски закупки и контроль качества при импорте из Китая
- Процесс монтажа, пусконаладка и ввод в эксплуатацию
- Стратегии технического обслуживания и продление ресурса
- Экономическое обоснование и расчет совокупной стоимости владения (TCO)
- Критерии выбора надежного поставщика: опыт ООО «Нинбо Дэмань Компрессор»
- Часто задаваемые вопросы
- Заключение и следующий шаг
Качественный компрессор воздушный центробежного типа 2026: технические параметры и выбор поставщика
В 2026 году компрессор воздушный центробежного типа перестал быть просто узлом сжатия газа, превратившись в интеллектуальный центр управления энергопотреблением предприятия. Мы наблюдаем фундаментальный сдвиг: покупатели больше не спрашивают «сколько стоит», они требуют доказательства того, что машина окупится за 18 месяцев за счет снижения удельного энергопотребления. В нашей практике мы видели, как компании теряли до 30% бюджета на электричество из-за неправильно подобранной кривой производительности, когда агрегат работал в зоне помпажа. Эта статья написана инженерами, которые лично монтировали, запускали и обслуживали сотни таких систем от малых цехов до нефтегазовых гигантов. Здесь нет маркетинговой воды, только сухие цифры, реальные кейсы отказа оборудования и конкретные спецификации, которые помогут вам принять верное решение при закупке.
Технические характеристики и физика процесса сжатия
Понимание внутренней архитектуры машины критически важно для правильного выбора. Компрессор воздушный центробежного типа работает по принципу динамического сжатия, где кинетическая энергия вращения рабочего колеса преобразуется в давление в диффузоре. В отличие от поршневых аналогов, здесь нет клапанов, подверженных износу, что обеспечивает непрерывный поток воздуха без пульсаций. Однако эта плавность имеет свою цену: чувствительность к изменениям давления на входе и выходе. Если ваша система требует резких скачков давления или работы при переменном расходе ниже 50% от номинала, стандартная центробежная машина может уйти в помпаж — опасное явление, вызывающее вибрацию и разрушение подшипников.
Рассмотрим ключевые параметры, которые определяют эффективность установки в условиях 2026 года. Производительность измеряется в нормальных кубических метрах в минуту (нм³/мин) и напрямую зависит от частоты вращения ротора. Современные модели оснащаются двигателями мощностью от 200 кВт до 20 МВт, позволяя достигать давления нагнетания до 45 бар в многоступенчатых конфигурациях. Важнейшим показателем является изоэнтропический КПД, который у передовых образцов достигает 84-86%. Это не просто цифра в брошюре; каждый процент КПД экономит десятки тысяч долларов ежегодно на счетах за электроэнергию при круглосуточной работе.
Материалы исполнения проточной части играют решающую роль в долговечности. Для стандартных промышленных применений мы используем алюминиевые сплавы для рабочих колес из-за их легкости и прочности. Однако, если в воздухе присутствуют следы влаги или агрессивные примеси, переход на титановые сплавы становится обязательным, несмотря на рост стоимости на 15-20%. В одном из наших проектов на химическом заводе в Татарстане экономия на материалах привела к коррозии лопаток через 14 месяцев эксплуатации, что остановило линию производства на неделю. Убытки от простоя превысили стоимость модернизированной версии в три раза.
Система охлаждения также эволюционировала. Традиционные водо-воздушные теплообменники уступают место компактным пластинчатым радиаторам с повышенным коэффициентом теплопередачи. Температура воздуха на выходе после полного цикла сжатия и охлаждения стабилизируется в диапазоне +40°C…+45°C, что критически важно для последующих технологических процессов, таких как пневмотранспорт или сушка. Превышение этого порога даже на 5 градусов может нарушить работу фильтров тонкой очистки на выходе.
Рекомендация: Перед утверждением спецификации запросите у производителя карту производительности (performance map) именно для вашей высоты над уровнем моря и температуры всасываемого воздуха. Стандартные данные часто приведены для условий ISO 1217 (20°C, 1 бар, 0% влажности), что редко соответствует реальности вашего цеха.
Диапазоны рабочих параметров для типовых моделей 2026 года
| Параметр | Малый класс (200-500 кВт) | Средний класс (0.5-2 МВт) | Крупный класс (2-10 МВт) | Влияние на выбор |
|---|---|---|---|---|
| Производительность | 20 – 80 нм³/мин | 80 – 350 нм³/мин | 350 – 1200 нм³/мин | Определяет количество ступеней сжатия |
| Максимальное давление | до 13 бар | до 25 бар | до 45 бар (многоступенчатые) | Требует интеркулеров между ступенями |
| Частота вращения | 15 000 – 25 000 об/мин | 20 000 – 35 000 об/мин | до 40 000 об/мин (с редуктором) | Влияет на тип подшипников (масляные vs магнитные) |
| Удельное энергопотребление | 0.19 – 0.21 кВт/нм³ | 0.17 – 0.19 кВт/нм³ | 0.15 – 0.17 кВт/нм³ | Ключевой фактор TCO (совокупной стоимости владения) |
| Уровень шума | 75 – 80 дБ(А) | 80 – 85 дБ(А) | 85 – 90 дБ(А) | Требует дополнительной шумоизоляции помещения |
Сравнение технологий регулирования: VSD против дросселирования
Выбор системы управления производительностью является самым важным решением при заказе оборудования. Рынок 2026 года четко разделился на два лагеря: традиционное дросселирование входного направляющего аппарата (IGV) и частотно-регулируемый привод (VSD). Многие закупщики по инерции выбирают IGV из-за более низкой начальной цены, но это ловушка. Давайте разберем физику процесса. При дросселировании двигатель продолжает вращаться с постоянной скоростью, а поток ограничивается механической заслонкой. Энергия, которая могла бы пойти на сжатие воздуха, просто рассеивается в виде тепла и турбулентности перед крыльчаткой.
Технология VSD изменяет частоту вращения двигателя в реальном времени в ответ на потребление воздуха сетью. Если завод уходит на обеденный перерыв и потребление падает на 40%, мотор замедляется, потребляя пропорционально меньше энергии. Закон сродства гласит, что мощность пропорциональна кубу скорости вращения. Снижение скорости на 20% дает экономию энергии почти на 50%. В нашем аудите одного литейного производства замена старой системы с IGV на новую с VSD окупила капитальные затраты за 11 месяцев исключительно за счет счетов за электричество.
Однако у VSD есть свои ограничения, о которых редко говорят продавцы. Частотный преобразователь генерирует электромагнитные помехи, которые могут создавать помехи для чувствительной электроники в соседних цехах. Требуется установка дорогих входных фильтров и экранированных кабелей. Кроме того, на очень низких оборотах (ниже 40% от номинала) эффективность самого электродвигателя падает, и преимущество VSD нивелируется. Для приложений с стабильной нагрузкой 24/7, таких как производство удобрений или базовая подача воздуха в шахты, классическое решение с фиксированной скоростью иногда оказывается надежнее и дешевле в обслуживании.
Магнитные подшипники — это новый стандарт для премиум-сегмента. Они полностью исключают контакт металла с металлом, убирая необходимость в системе смазки маслом. Это решает проблему загрязнения воздуха масляным туманом, что критично для пищевой и фармацевтической промышленности (класс масла 0 по ISO 8573-1). Но цена такого решения выше на 30-40%, а ремонт требует уникальной квалификации сервисных инженеров, которых мало даже в крупных городах.
Совет: Проведите анализ профиля потребления воздуха вашего предприятия за последние 6 месяцев. Если колебания составляют более 30% от среднего значения, инвестиция в VSD обязательна. Если нагрузка стабильна с отклонением менее 10%, переплачивать за частотник нет смысла.
Сравнительная таблица методов регулирования
| Критерий сравнения | Входной направляющий аппарат (IGV) | Частотное регулирование (VSD) | Магнитные подшипники + VSD |
|---|---|---|---|
| Начальная стоимость | Низкая (базовая) | Средняя (+15-20%) | Высокая (+40-50%) |
| Энергоэффективность при частичной нагрузке | Низкая (потери на дросселирование) | Отличная (линейное снижение мощности) | Превосходная (отсутствие потерь на трение) |
| Обслуживание | Требуется замена масла, фильтров, ремней | Аналогично IGV + обслуживание преобразователя | Минимальное (нет трущихся частей, нет масла) |
| Качество воздуха | Риск попадания масляного тумана | Риск попадания масляного тумана | Абсолютно чистый воздух (Class 0) |
| Срок службы подшипников | 20 000 – 40 000 часов | 20 000 – 40 000 часов | Неограничен (теоретически) |
| Чувствительность к среде | Стандартная | Требует чистого помещения для шкафа управления | Высокая (требует защиты от металлической пыли) |
Риски закупки и контроль качества при импорте из Китая
Заказывая компрессор воздушный центробежного типа у азиатских производителей, вы сталкиваетесь с рисками, которые не очевидны из красивых каталогов. Главная проблема — несоответствие заявленных материалов действительности. В нашей практике был случай, когда партия рабочих колес была изготовлена из алюминиевого сплава более низкой марки, чем указано в спецификации. Внешне разница незаметна, но при работе на предельных скоростях (выше 30 000 об/мин) материал не выдержал центробежных сил. Это привело к дисбалансу ротора и аварийной остановке через 300 часов работы. Последствия включали не только замену ротора, но и повреждение корпуса улитки.
Второй скрытый риск — качество балансировки. Центробежные компрессоры требуют динамической балансировки ротора класса G2.5 или даже G1.0 по стандарту ISO 1940-1. Недобросовестные заводы могут пропустить этот этап или провести его на устаревшем оборудовании, что приведет к повышенной вибрации. Вибрация разрушает уплотнения и подшипники, вызывая утечки воздуха и перегрев. Требуйте протокол балансировки с подписью ответственного инженера перед отгрузкой. Без этой бумаги приемка оборудования должна быть заблокирована.
Сертификация также играет роль. Для работы в России и странах ЕАЭС оборудование должно иметь сертификат ТР ТС 010/2011 «О безопасности машин и оборудования» и декларацию соответствия. Наличие только китайского сертификата GB или европейского CE не всегда достаточно для таможенной очистки и легальной эксплуатации, особенно на опасных производственных объектах (ОПО). Убедитесь, что завод-изготовитель имеет опыт получения разрешений Ростехнадзора, если ваш объект подпадает под его юрисдикцию.
Логистика и упаковка — еще один болевой момент. Статор и ротор — это прецизионные детали. При морской перевозке в контейнере они подвергаются постоянным микро-ударам и вибрации. Неправильная фиксация внутри ящика может привести к смещению валов. Мы настаиваем на использовании деревянных ящиков с демпфирующими подушками и датчиков удара (shockwatch), которые меняют цвет при превышении допустимой перегрузки. Если датчик сработал при приемке, груз необходимо вскрывать и проверять в присутствии представителя страховой компании.
Действие: Включите в контракт пункт о проведении инспекции третьей стороной (например, SGS или Bureau Veritas) на заводе перед отгрузкой. Стоимость инспекции (около $500-800) ничтожна по сравнению с риском получить брак, который обнаружится только после монтажа.
Процесс монтажа, пусконаладка и ввод в эксплуатацию
Успех работы центробежного компрессора на 80% зависит от качества монтажа. Даже самая дорогая машина выйдет из строя, если фундамент подготовлен неправильно. Первый шаг — проверка геометрии фундамента. Он должен быть монолитным, бетонным, с массой не менее 3-5 раз превышающей массу агрегата, чтобы гасить вибрации. Поверхность должна быть идеально горизонтальной (допуск не более 2 мм на 1 метр длины). Мы видели случаи, когда монтажники пренебрегли этим требованием, и через полгода эксплуатации перекос рамы привел к заклиниванию муфты между двигателем и компрессором.
Подключение трубопроводов требует особого внимания к компенсаторам. Тепловое расширение труб при нагреве воздуха может создать огромные усилия на фланцах компрессора, деформируя корпус. Обязательно используйте гибкие компенсаторы (вибровставки) на входе и выходе. Входной патрубок должен быть прямым участком длиной не менее 3 диаметров трубы перед компрессором, чтобы обеспечить ламинарный поток воздуха. Любые колена или задвижки сразу перед входом создают турбулентность, которая снижает КПД первой ступени и повышает риск помпажа.
Система смазки и охлаждения проверяется перед первым запуском двигателя. Масло должно быть залито до уровня, указанного в смотровом окне, и прогрето до рабочей температуры (обычно 40-50°C) перед стартом. Холодное масло слишком вязкое и не создаст необходимую масляную пленку в подшипниках, что приведет к сухому трению в первые секунды работы. Продувка системы управления воздухом (instrument air) также обязательна: любая пыль в пневмоклапанах антипомпажной системы может вызвать ложное срабатывание или, хуже того, отказ срабатывания в критический момент.
Первый запуск проводится в холостом режиме под контролем вибрации и температуры подшипников. Данные снимаются каждые 15 минут в течение первых 4 часов. Нормальным считается рост температуры подшипников до 60-70°C с последующей стабилизацией. Если температура продолжает расти или вибрация превышает 4.5 мм/с (по стандарту ISO 10816), машину нужно немедленно останавливать и искать причину. Попытка «прогнать» машину в надежде, что она притрется, обычно заканчивается капитальным ремонтом.
- Подготовка фундамента и выравнивание: Проверьте горизонтальность лазерным нивелиром. Установите анкерные болты в соответствии с чертежом. Используйте клинья для предварительного выравнивания рамы перед заливкой раствором (если требуется) или установкой на виброопоры. Ошибка на этом этапе неисправима без демонтажа.
- Монтаж трубопроводов и компенсаторов: Сварка труб должна проводиться так, чтобы окалина не попадала внутрь. Продуйте трубы сжатым воздухом перед подключением к фланцам. Установите обратные клапаны на нагнетании для предотвращения реверса потока при остановке. Проверьте затяжку болтов динамометрическим ключом согласно карте затяжки.
- Электрические подключения и заземление: Подключите силовой кабель с учетом пусковых токов. Заземление должно быть контурным, с сопротивлением не более 4 Ом. Для VSD-приводов используйте экранированные кабели и заземлите экран с обеих сторон для снижения помех. Проверьте чередование фаз перед включением, чтобы вал не вращался в обратную сторону.
- Заполнение систем и тестирование безопасности: Залейте рекомендованное производителем масло. Проверьте работу всех датчиков (температуры, давления, вибрации) в ручном режиме. Смоделируйте аварийные ситуации (отключение масла, перегрев), чтобы убедиться, что система защиты останавливает агрегат корректно. Это спасет оборудование в реальной аварии.
- Пуск и вывод на режим: Запустите двигатель в режиме холостого хода. Откройте выходную задвижку плавно, контролируя ток двигателя и положение антипомпажного клапана. Выводите на рабочее давление постепенно, избегая резких скачков. Зафиксируйте базовые параметры работы для будущего сравнения при диагностике.
Внимание: Никогда не запускайте компрессор с закрытой выходной задвижкой на длительное время. Это приводит к быстрому перегреву воздуха внутри улитки и может вызвать деформацию корпуса или возгорание масляных паров в системе уплотнений.
Стратегии технического обслуживания и продление ресурса
Центробежный компрессор — это не тот агрегат, который можно обслужить «по остаточному принципу». Плановое техническое обслуживание (ТО) должно строго регламентироваться. Ежедневный осмотр включает проверку уровней масла, визуальный контроль на предмет утечек и прослушивание работы на предмет посторонних шумов. Еженедельно необходимо продувать конденсатоотводчики и проверять перепад давления на входных фильтрах. Забитый фильтр увеличивает разрежение на входе, что снижает плотность воздуха и производительность машины, одновременно повышая риск кавитации в первых ступенях.
Ежеквартально проводится отбор проб масла для спектрального анализа. Этот метод позволяет обнаружить износ подшипников или шестерен редуктора еще до того, как вибрация выйдет за пределы нормы. Наличие меди в масле говорит об износе втулок, железа — о шестернях, алюминия — о рабочих колесах. Замена масла производится по состоянию, но не реже одного раза в год или каждые 8000 моточасов, в зависимости от того, что наступит раньше. Использование масла неправильной вязкости — частая ошибка, ведущая к перегреву или недостаточной смазке.
Раз в год рекомендуется полная остановка для внутреннего осмотра. Снимается крышка корпуса для проверки зазоров между рабочими колесами и диффузорами. Увеличение радиальных зазоров всего на 0.1 мм может снизить КПД ступени на 2-3%. Также проверяется состояние labyrinth seals (лабиринтных уплотнений). Их износ приводит к внутренним перетечкам воздуха, когда сжатый газ возвращается на вход ступени, бесполезно нагружая двигатель. Замена уплотнений — операция деликатная, требующая специальных съемников и оправок.
Калибровка датчиков системы управления — критически важная процедура, которую часто игнорируют. Датчик расхода, который «врет» на 5%, может заставить систему работать в опасной зоне, близкой к помпажу, или держать антипомпажный клапан открытым там, где он должен быть закрыт, сжигая энергию впустую. Доверять эту работу следует только сертифицированным специалистам с калибраторами, имеющими действующее свидетельство о поверке.
Рекомендация: Ведите цифровой паспорт оборудования. Записывайте все параметры (вибрация, температуры, давления) после каждого ТО. Тренд этих данных расскажет о состоянии машины больше, чем разовые измерения. Рост вибрации на 10% в месяц — сигнал о развивающейся проблеме, которую нужно решать до остановки производства.
Экономическое обоснование и расчет совокупной стоимости владения (TCO)
При выборе компрессор воздушный центробежного типа цена покупки составляет лишь верхушку айсберга, обычно не более 15-20% от всех затрат за 10 лет жизни оборудования. Основную часть расходов (до 70-75%) составляет электроэнергия. Поэтому выбор самой дешевой модели с низким КПД — это прямая дорога к убыткам. Рассмотрим пример: два компрессора одинаковой производительности 100 нм³/мин. Модель А стоит $50,000 и имеет удельное потребление 0.19 кВт/нм³. Модель Б стоит $65,000, но ее потребление 0.17 кВт/нм³. Разница в цене $15,000.
При тарифе на электроэнергию $0.10 за кВт·ч и работе 8000 часов в год, Модель А потребляет 190 кВт * 8000 ч = 1,520,000 кВт·ч, что стоит $152,000 в год. Модель Б потребляет 170 кВт * 8000 ч = 1,360,000 кВт·ч, что стоит $136,000. Экономия составляет $16,000 в год. Таким образом, переплата за более эффективную модель окупается менее чем за год. На дистанции 10 лет вы сэкономите более $145,000, не считая инфляции роста тарифов на энергоносители.
Затраты на обслуживание и ремонт составляют оставшиеся 10-15%. Здесь важна доступность запасных частей. Если оригинальные подшипники или рабочие колеса нужно ждать из-за границы 3 месяца, простой линии производства может стоить дороже, чем весь компрессор. Выбирайте поставщиков, которые держат склад запчастей в вашем регионе или гарантируют доставку критических узлов в течение 2-3 недель. Наличие сервисной бригады, способной выехать на объект в течение 24-48 часов, также должно быть критерием выбора.
Утилизация оборудования в конце жизненного цикла также имеет стоимость, но современные центробежные компрессоры имеют высокую ломбардную стоимость благодаря содержанию цветных металлов (медь в двигателе, алюминий/титан в проточной части). Это частично компенсирует затраты на демонтаж. Однако, если машина работала в агрессивной среде и загрязнена химикатами, расходы на экологическую утилизацию могут быть значительными.
Вывод: При расчете бюджета проекта используйте формулу TCO = Цена покупки + (Энергопотребление × Тариф × Срок службы) + (Стоимость ТО × Количество лет) – Ликвидационная стоимость. Только этот подход дает реальную картину выгодности инвестиции.
Критерии выбора надежного поставщика: опыт ООО «Нинбо Дэмань Компрессор»
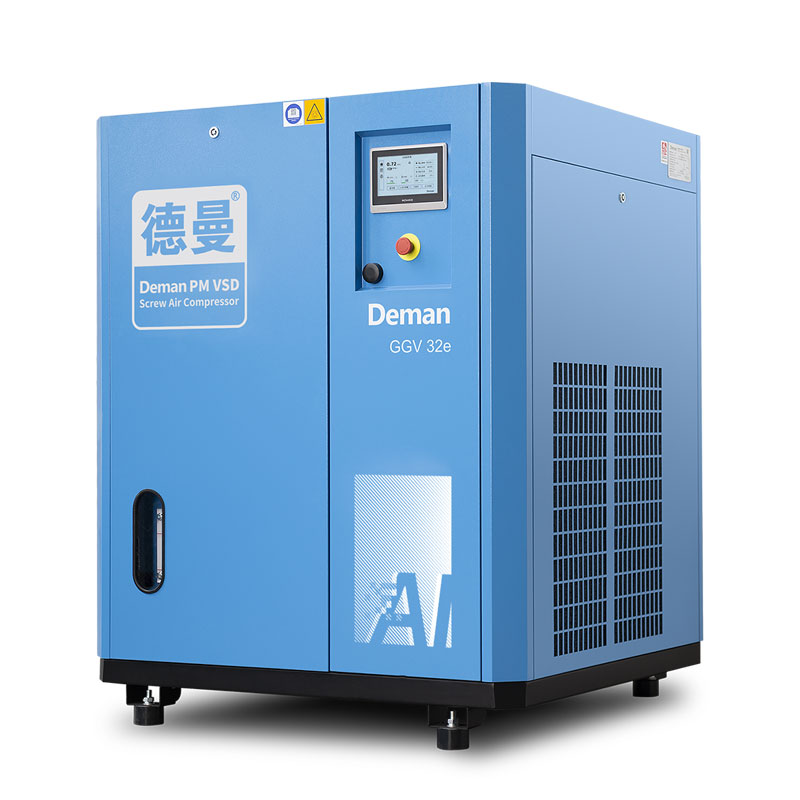
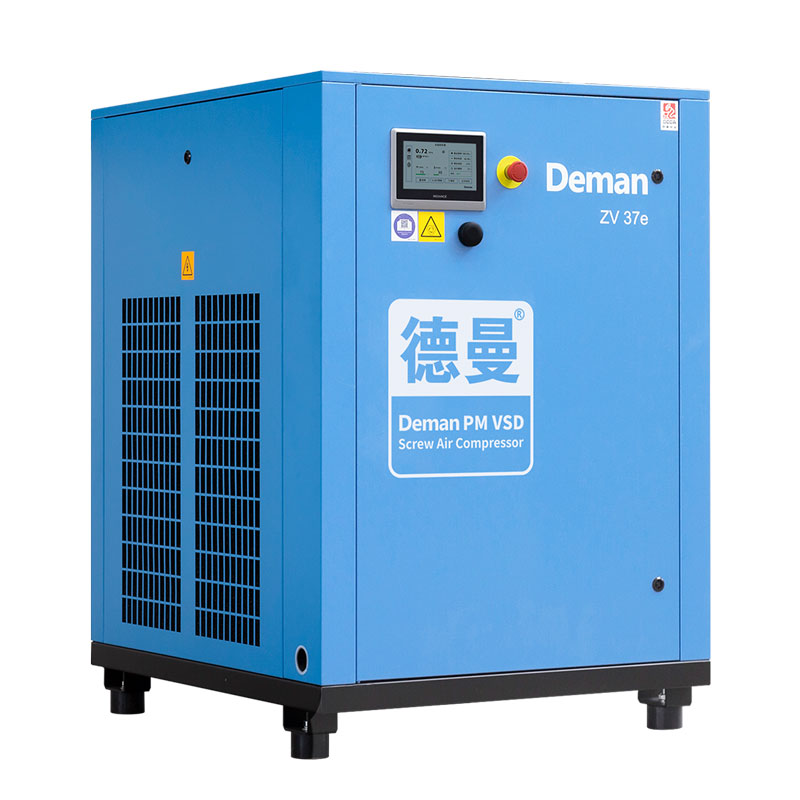
В свете рассмотренных технических сложностей и экономических рисков, выбор производителя становится решающим фактором успеха проекта. На глобальном рынке выделяются компании, которые не просто собирают оборудование, а формируют отраслевые стандарты. Ярким примером такого подхода является ООО «Нинбо Дэмань Компрессор» — китайское национальное высокотехнологичное предприятие, базирующееся в городе Нинбо (провинция Чжэцзян). Основанная в 1998 году, компания прошла путь от локального производителя до мирового лидера в области энергоэффективных систем сжатого воздуха, входящего в тройку лучших в своем сегменте.
Авторитет «Дэмань» подтверждается ее ролью в стандартизации отрасли: компания выступила главным разработчиком ключевых технических норм Китая, включая JB/T 10972–2010 (винтовые компрессоры с ЧРП) и JB/T 13345–2017 (компрессоры с постоянными магнитами). Такой уровень экспертизы гарантирует, что предлагаемые ими центробежные компрессоры и другие решения (включая серии LBV с постоянными магнитами и вакуумные насосы PGVe) созданы с глубоким пониманием физики процессов, описанных в этой статье.
Особое внимание «Дэмань» уделяет контролю качества, что напрямую отвечает на вопросы о рисках импорта. Производственная база сертифицирована по стандартам ISO 9001:2015, ISO 14001:2015 и ISO 45001:2018. На заводе действуют собственные акустические и испытательные лаборатории, где каждая единица продукции верифицируется в соответствии с жесткими требованиями ASME и ISA1932. Команда из более чем 140 инженеров НИОКР обеспечивает не только внедрение передовых технологий, но и соответствие продукции высшим классам энергоэффективности. Неудивительно, что в 2024 году четыре модели компании вошли в ТОП-4 «Каталога рекомендаций по энергосберегающим воздушным компрессорам» Министерства промышленности КНР, а сама компания признана «Зеленой фабрикой» и «Маленьким гигантом».
Для заказчика критически важен не только продукт, но и сервис. «Дэмань» предлагает полный цикл сопровождения: от аудита пневмосети до цифрового сервиса через облачную платформу удаленного контроля, позволяющую предоставлять расширенную гарантию до 10 лет. Продукция компании поставляется в более чем 60 стран, что свидетельствует о ее адаптивности к различным климатическим и промышленным условиям. Выбирая такого партнера, вы минимизируете риски, связанные с качеством материалов, балансировкой роторов и послепродажной поддержкой, обеспечивая долгосрочную надежность своих инвестиций.
Часто задаваемые вопросы
Какой срок поставки центробежного компрессора в 2026 году?
Стандартный срок изготовления и доставки большинства моделей составляет 8-12 недель с момента подтверждения заказа и получения аванса. Для нестандартных конфигураций (специальные материалы, взрывозащищенное исполнение Ex d II CT4) срок может увеличиваться до 16-20 недель. Мы рекомендуем планировать закупку минимум за 3 месяца до планируемого ввода объекта в эксплуатацию, чтобы учесть время на таможенное оформление и монтажные работы. Срочные заказы возможны за дополнительную плату, но это несет риски качества контроля.
Можно ли использовать центробежный компрессор для сжатия газов, отличных от воздуха?
Да, но только после серьезной инженерной адаптации. Центробежный принцип применим к любым газам, однако молекулярная масса газа напрямую влияет на создаваемое давление. Для легких газов (водород, гелий) потребуется значительно больше ступеней сжатия или более высокая скорость вращения для достижения того же давления, что и для воздуха. Для агрессивных газов (хлор, аммиак) необходимо менять материалы проточной части на специальные сплавы или покрытия и использовать герметичные магнитные или сухие газовые уплотнения вместо масляных. Универсальных решений «из коробки» для других газов не существует.
Что делать, если компрессор часто уходит в помпаж?
Помпаж — это следствие работы в точке, где расход воздуха ниже минимально допустимого для данного давления. Первое действие — проверить настройку антипомпажного клапана (surge control valve). Возможно, он открывается слишком поздно или линия рециркуляции забита. Второе — проанализировать сеть потребителей: нет ли резкого закрытия задвижек на выходе? Третье — проверить входные фильтры; высокое разрежение на входе смещает карту помпажа. Если проблема сохраняется, требуется пересчет аэродинамики ступеней или установка системы активного управления помпажем с более быстрыми алгоритмами реагирования. Игнорирование помпажа ведет к быстрому разрушению упорного подшипника.
Гарантирует ли производитель соответствие классу чистоты воздуха ISO 8573-1?
Сам по себе центробежный компрессор с масляной системой смазки гарантирует класс содержания масла не лучше, чем Class 1 (0.01 мг/м³). Для достижения Class 0 (полное отсутствие масла) необходима опция с магнитными подшипниками или установка высокоэффективных фильтров тонкой очистки (угольных и коалесцентных) на выходе, которые регулярно меняются. Сертификат на класс чистоты выдается по результатам тестов всей системы сжатия и подготовки воздуха, а не только компрессорного блока. Требуйте протокол испытаний от независимой лаборатории при приемке.
Заключение и следующий шаг
Инвестиция в качественный компрессор воздушный центробежного типа в 2026 году — это стратегическое решение, определяющее конкурентоспособность вашего производства на годы вперед. Технологии шагнули далеко вперед, предлагая уровни эффективности и надежности, которые были недостижимы еще пять лет назад. Однако, чтобы реализовать этот потенциал, необходимо избегать ошибок на этапах выбора спецификации, монтажа и обслуживания. Помните, что дешевое решение часто оказывается самым дорогим в долгосрочной перспективе из-за скрытых затрат на энергию и простои.
Мы готовы предложить не просто продажу оборудования, а полный цикл инженерного сопровождения: от аудита вашей пневмосети и подбора оптимальной модели до шеф-монтажа и обучения вашего персонала. Наши специалисты имеют опыт реализации проектов в самых сложных климатических и промышленных условиях, опираясь на лучшие практики таких лидеров рынка, как «Дэмань». Не рискуйте производством, доверяя выбор непроверенным поставщикам.
Свяжитесь с нами сегодня для получения детального технико-коммерческого предложения и консультации ведущего инженера. Обсудим ваши задачи и найдем решение, которое сэкономит ваши деньги уже в первый год работы.